
Качество лазерной резки зависит от марки стали, фактической толщины, покрытия, мощности, фокуса, сопла, газа, скорости, прожига и геометрии. Требования следующей операции — гибки, сварки, окраски или видимой отделки — задают приемлемое состояние кромки.
Основные решения
| Параметр | Варианты | Влияние |
|---|---|---|
| Материал | Низкоуглеродистая, нержавеющая, покрытая, высокопрочная сталь | Режим, окисление и формуемость |
| Газ | Кислород, азот, аргон, квалифицированная смесь | Скорость, оксид, стоимость и последующая обработка |
| Толщина | Квалифицированный диапазон системы | Мощность, прожиг, удаление расплава и качество |
| Геометрия | Контуры, отверстия, пазы, узкие перемычки | Нагрев, динамика и допуск |
Прокрутите таблицу, чтобы увидеть все столбцы →
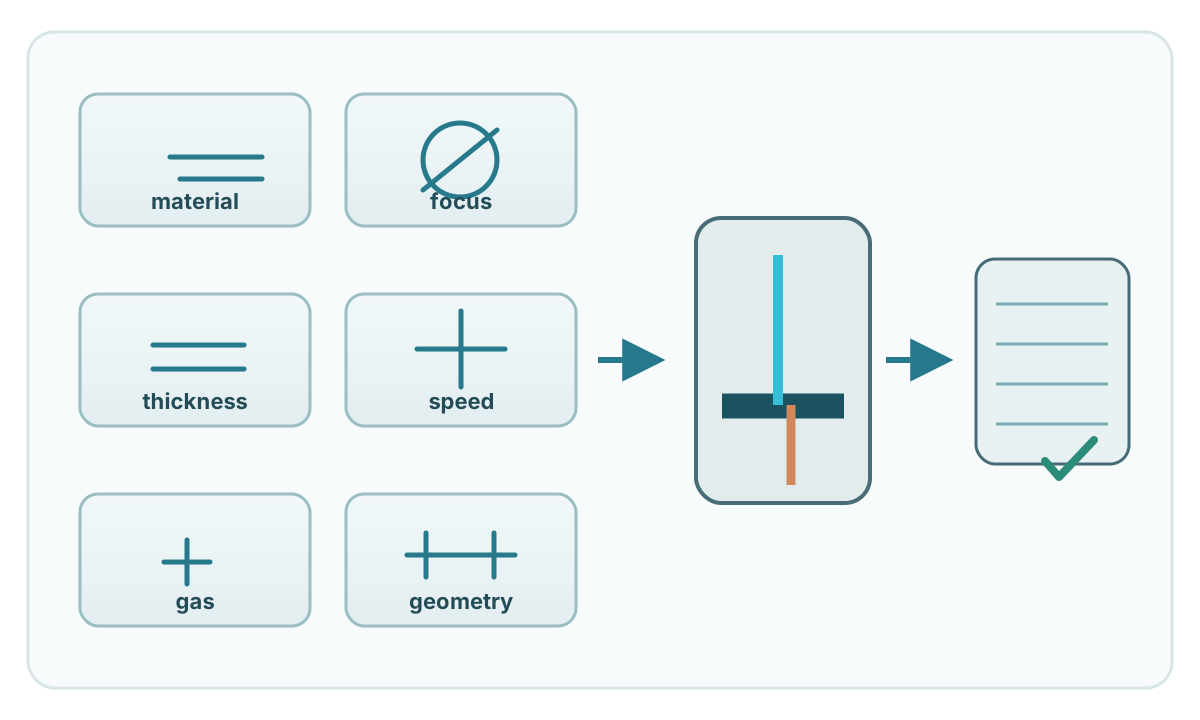
Материал и толщина
Уточните марку, состояние поставки, фактическую толщину и поверхность. Оцинкованный, предварительно окрашенный, нержавеющий и высокопрочный лист требует собственных проверок. Для программы и контроля используйте толщину в миллиметрах или дюймах и допуск продукта.
Вспомогательный газ
При кислородной резке реакция окисления добавляет энергию и оставляет окисленную кромку. При резке плавлением азот или аргон удаляет расплав и защищает рез от воздуха, позволяя получить кромку без оксида.
Для углеродистой стали газ выбирают по толщине, производительности и следующей операции. Для нержавеющей стали азот распространен при требовании чистой кромки. Давление, чистота, сопло и зазор относятся к конкретной машине.
Рабочая толщина
Номинальная мощность не задает универсальную предельную толщину. Оптика, газ, динамика, материал и критерии качества меняют результат. ISO 9013:2017 описывает геометрическую классификацию термических резов в пределах своего применения; это не паспорт мощности отдельной установки.
Требования к кромке
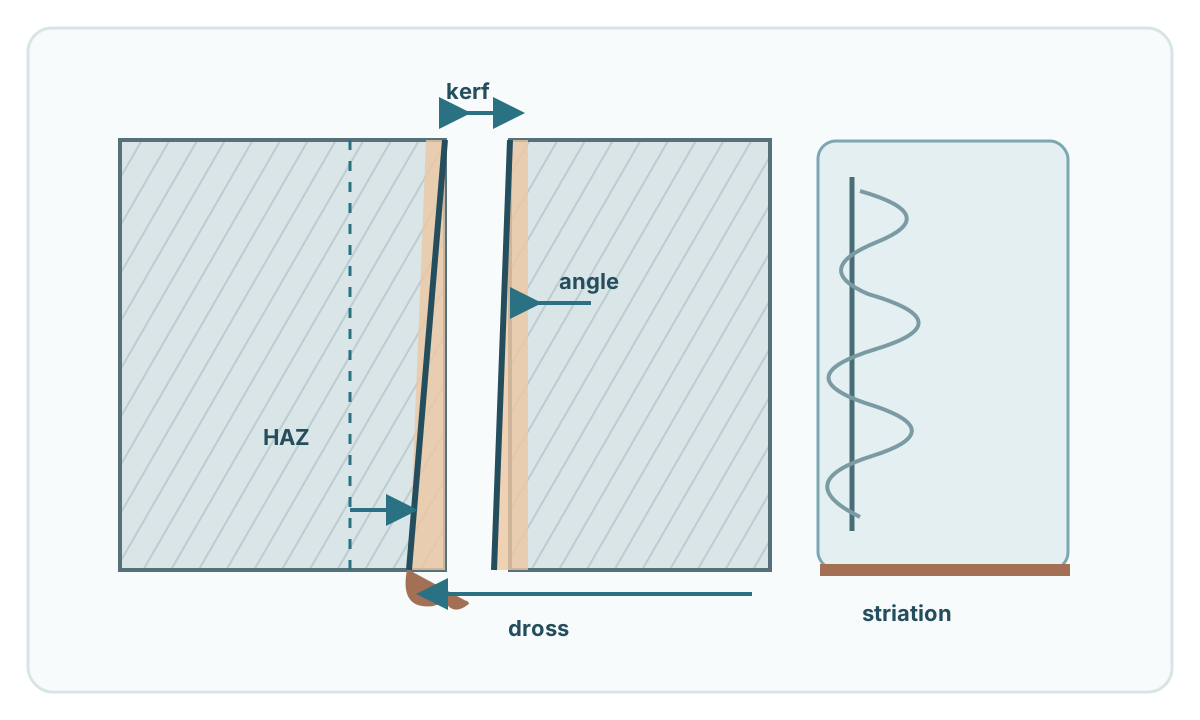
Задайте допустимые заусенцы/грат, угловое отклонение, штрихи или шероховатость при необходимости, оксид, размерные допуски и готовность к сварке, гибке или окраске.
Отверстия и мелкая геометрия
Для малых отверстий, узких пазов и острых углов технологический запас меньше. Возможности зависят от толщины, типа лазера, мощности, газа, прожига и управления. Критические отверстия можно предварительно вырезать лазером и закончить механической обработкой.
Гибка после лазера
Лазерная резка является термическим процессом. Если кромка находится рядом с малым радиусом гиба, используйте рекомендации производителя стали. Заусенцы, острые дефекты и тепловое влияние могут ухудшить гибкость материала.
Покрытие и внешний вид
Защищайте полированную нержавеющую и окрашенную поверхность от брызг и загрязнений. Проверяйте совместимость защитной пленки с лазером. У оцинкованного листа рез открывает сечение основы, что учитывается в защите от коррозии.
RFQ и контроль
Укажите марку, стандарт, толщину, покрытие, чертеж/CAD, критические размеры, состояние кромки, специальные отверстия, следующую операцию, количество и применяемый стандарт термической резки. Геометрию и кромку контролируйте как отдельные характеристики.
Стандарт и безопасность
ISO 9013:2017 дает общую терминологию геометрического качества термической резки при его явном указании в документации. Лазерная установка требует ограждений, блокировок, удаления дыма и эксплуатационных мер согласно оборудованию, материалу и местным требованиям.