
Lazer kesim kalitesi; çelik kalitesi, gerçek kalınlık, kaplama, güç, odak, nozul, yardımcı gaz, hız, delme stratejisi ve geometri birlikte değerlendirildiğinde kontrol edilebilir. Sonraki kaynak, bükme, boya veya görünür yüzey işlemi kenar kabul kriterini belirler.
Hızlı seçim
| Değişken | Seçenekler | Etkisi |
|---|---|---|
| Malzeme | Düşük karbonlu, paslanmaz, kaplamalı, yüksek dayanımlı çelik | Kesim reçetesi, oksidasyon ve şekillendirme |
| Gaz | Oksijen, azot, argon, doğrulanmış karışım | Hız, oksit, gaz maliyeti ve son işlem |
| Kalınlık | Makine/proses için doğrulanmış aralık | Güç, delme, eriyiğin tahliyesi ve kalite |
| Geometri | Kontur, delik, yarık, dar köprü | Isı birikimi, hareket ve tolerans |
Tüm sütunlar için tabloyu kaydırın →
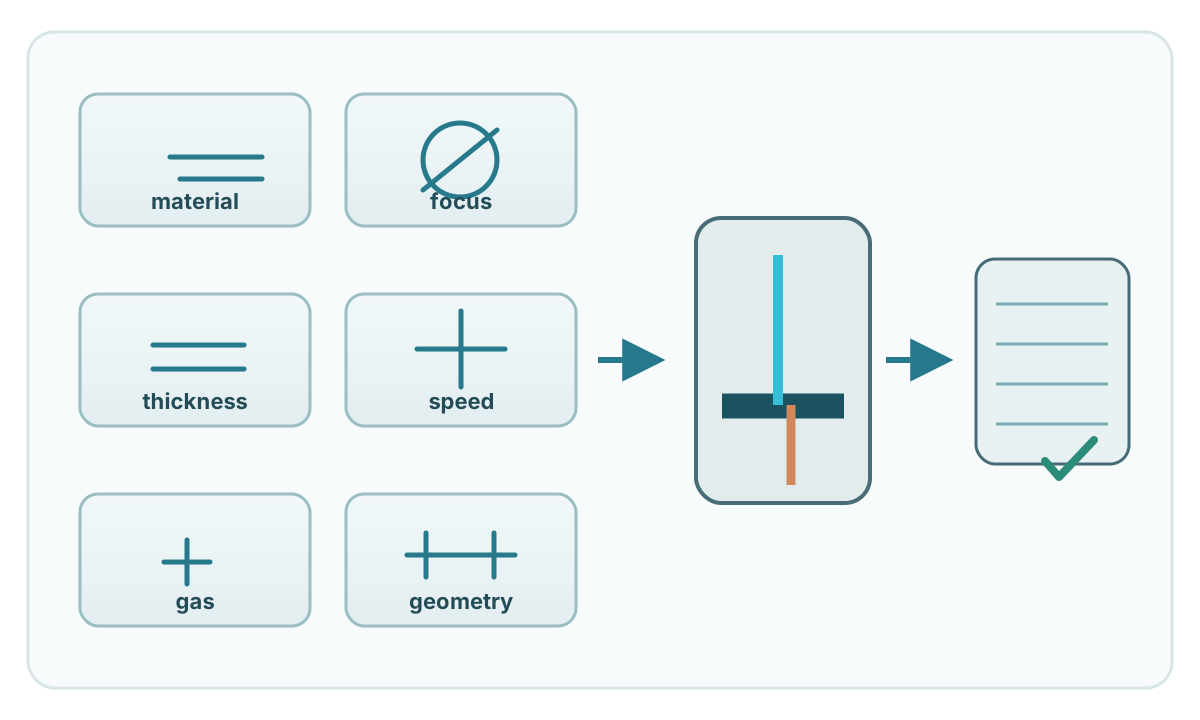
Malzemeyi tanımlayın
Kalite, teslim durumu, gerçek kalınlık ve yüzey koşulu doğrulanmalıdır. Galvanizli, ön boyalı, paslanmaz ve yüksek dayanımlı saclar farklı işlem ve kenar gereksinimleri oluşturabilir.
Yardımcı gaz
Oksijenle kesimde oksidasyon reaksiyonu ek enerji sağlar ve kenar oksitlenir. Füzyon kesiminde azot veya argon eriyiği kesim aralığından uzaklaştırır ve kenarı havadan korur; oksitsiz yüzey elde edilebilir.
Karbon çeliğinde gaz seçimi kalınlık, üretkenlik ve sonraki işleme bağlıdır. Paslanmazda temiz kenar gerektiğinde azot yaygındır. Basınç, saflık, nozul ve mesafe makineye özgü doğrulama ister.
Kalınlık ve makine kabiliyeti
Nominal güç evrensel bir maksimum kalınlık vermez. Optik, gaz, dinamikler, malzeme ve kalite hedefi sonucu değiştirir. ISO 9013:2017 termal kesimlerin geometrik sınıflandırmasını tanımlar; standardın kapsamı tek bir makinenin kapasite tablosu değildir.
Kenar kabulü
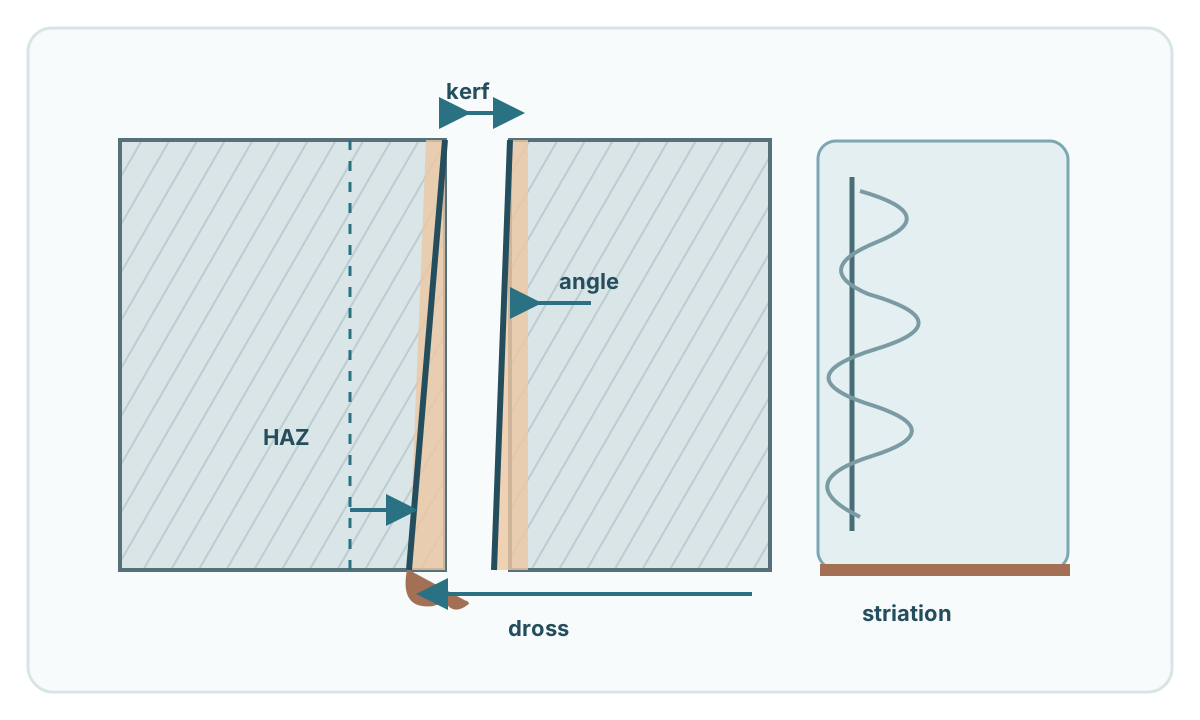
Çizimde gerekli olanları belirtin: çapak/cüruf, açısallık, çizgi yapısı veya pürüzlülük, oksit, boyutsal tolerans ve kaynağa, bükmeye ya da boyaya hazır olma durumu.
Delikler ve dar geometriler
Küçük delik ve yarıklarda proses marjı azalır. Kabiliyet; kalınlık, lazer tipi, güç, gaz, delme ve kontrol sistemine bağlıdır. Sıkı toleranslı delikler lazer ön kesiminden sonra işlenebilir.
Bükme öncesi kenar
Lazer termal bir işlemdir. Kesim kenarı dar bir bükme bölgesine yakınsa çelik üreticisinin bükme tavsiyelerini kontrol edin. Çapak, keskin kusur ve termal etki bükülebilirliği azaltabilir.
Kaplama ve görünür yüzey
Parlatılmış paslanmaz ve ön boyalı sacı sıçrama ve kirden koruyun. Koruyucu filmin lazerle uyumu doğrulanmalıdır. Galvanizli sacın kesitinde altlık açığa çıkar; korozyon planı bunu dikkate almalıdır.
RFQ içeriği
Kalite, ürün standardı, kalınlık, kaplama, çizim/CAD, kritik ölçüler, kenar durumu, özel delikler, sonraki işlem, miktar ve uygulanacak termal kesim standardını belirtin.
Genel proses karşılaştırması için Sac metal nasıl kesilir? sayfasını kullanın.
Standart ve güvenlik
ISO 9013:2017, dokümanlarda açıkça çağrıldığında termal kesim geometrisi için ortak sınıflandırma sağlar. Lazer makinesi; koruma, kilitleme, duman emişi ve yerel mevzuata uygun işletme kontrolleriyle kullanılmalıdır.