
Güvenilir bir sac bükümü gerçek malzeme ve teknik resimle başlar. Kalite, kalınlık, kaplama, hadde yönü, istenen iç yarıçap, flanş boyu, açı toleransı ve yüzey şartı setup kararlarını etkiler.
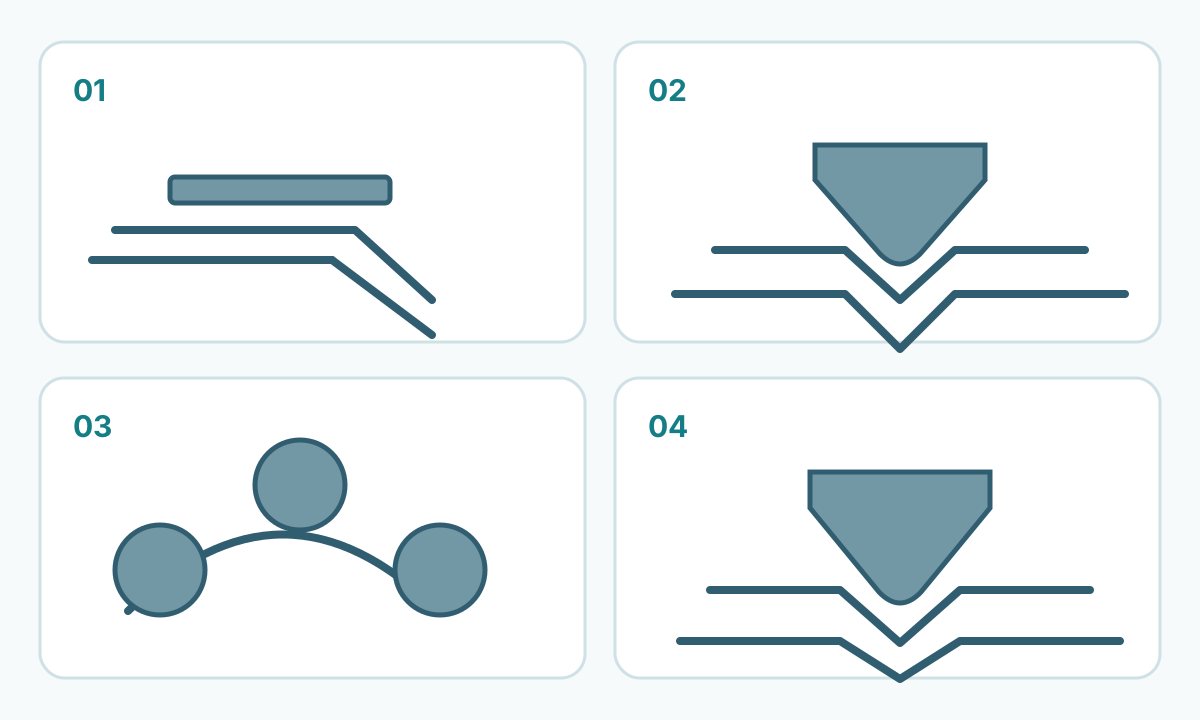
İnce sacda ve kısa serilerde manuel bükme ekipmanı yeterli olabilir. Tekrarlı üretim ve daha sıkı boyutsal kontrol için abkant pres yaygındır. Büyük yarıçaplar, silindirler ve kavisli panellerde silindirle bükme uygundur.
Hızlı yöntem seçimi
| Yöntem | Uygun kullanım | Ana kontroller | Sınırlamalar |
|---|---|---|---|
| Manuel bükme | İnce sac, kısa seri, basit flanş | Kapasite, büküm çizgisi, sıkma ve flanş boşluğu | Kapasite ve tekrarlanabilirlik ekipmana ve operasyona bağlıdır |
| Abkant — havada bükme | Tekrarlı açılar ve esnek takım kullanımı | Kalite, kalınlık, V açıklığı, zımba yarıçapı, kuvvet ve geri esneme | Açı ve iç yarıçap setup ile malzeme davranışına bağlıdır |
| Abkant — daha fazla kalıp teması | Son açıya yakın doğrulanmış prosesler | Takım geometrisi, kuvvet ve malzeme tutarlılığı | Takım ve proses eşleşmesine daha hassastır |
| Silindirle bükme | Büyük yarıçap, silindir ve kavisli panel | Silindir aralığı, paso sayısı ve malzeme davranışı | Kısa ve keskin flanşlar için uygun değildir |
Tüm sütunlar için tabloyu kaydırın →
1. Malzemeyi ve gerçek kalınlığı doğrulayın
Düşük karbonlu çelik, yüksek dayanımlı çelik, paslanmaz çelik ve alüminyum benzer kalınlıklarda farklı yarıçap ve kuvvet isteyebilir. Galvanizli, boyalı ve parlak yüzeyler ayrıca yüzey koruması gerektirir.
Gerçek kalınlığı doğrulayın ve varsa üreticinin bükülebilirlik verilerini kullanın. Benzer bir gauge veya nominal kalınlık farklı malzemelerin aynı ayarla işleneceği anlamına gelmez.
2. Hadde yönünü kontrol edin
Haddeleme bazı ürünlerde yönsel davranış oluşturur. Büküm çizgisinin hadde yönüne göre konumu, özellikle dar yarıçaplarda ve yüksek dayanımlı çeliklerde izin verilen bükümü etkileyebilir. Ürüne özgü öneriler esas alınmalıdır.
3. Malzemenin taşıyabileceği iç yarıçapı seçin
Yarıçap küçüldükçe dış yüzeydeki şekil değiştirme artar. Kalite, kalınlık, kesilmiş kenarın durumu ve hadde yönü çatlama riskini etkiler.
Tek bir yarıçap/kalınlık kuralı tüm malzemelere uygulanamaz. Kaliteye özgü bükme tablolarını kullanın ve zımba yarıçapı ile havada bükmede oluşan gerçek iç yarıçapı ayırın.
4. V açıklığı ve zımbayı prosesle eşleştirin
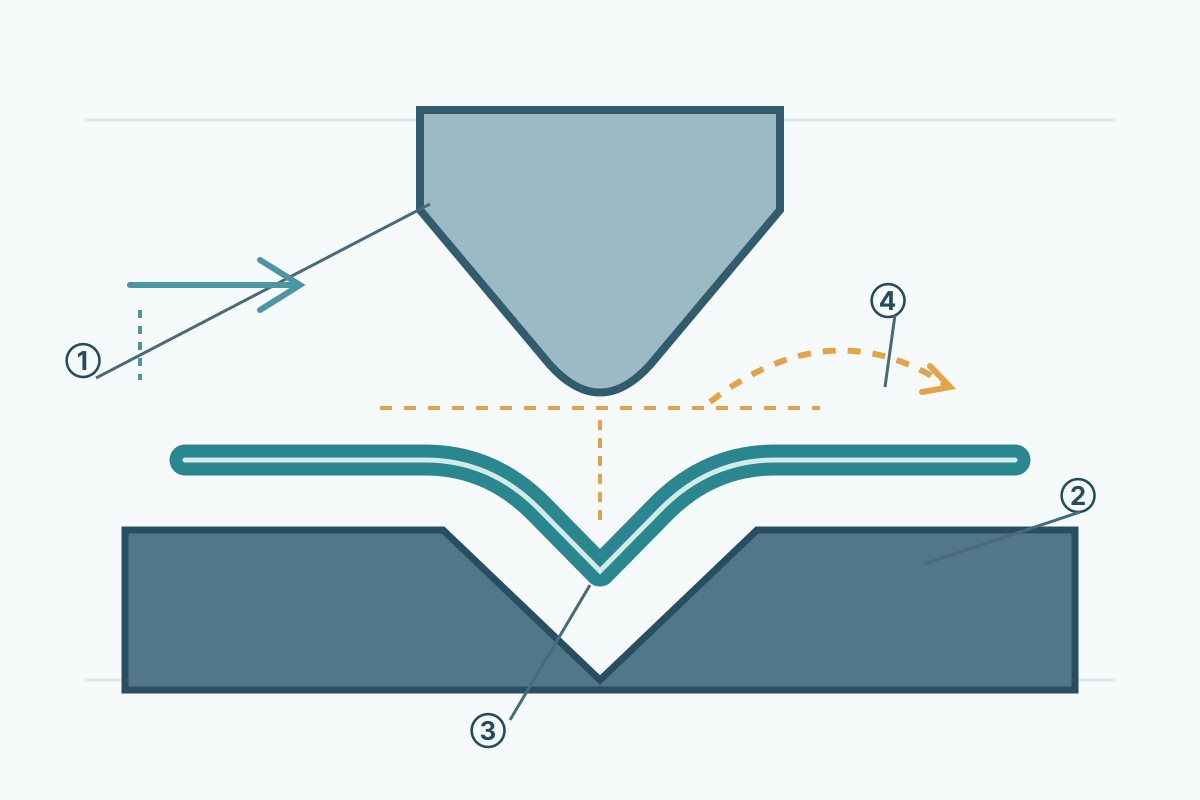
Havada bükmede sac kalıp omuzlarına oturur ve zımba stroku açıyı belirler. V açıklığı iç yarıçapı, gerekli kuvveti ve minimum flanşı etkiler. Daha fazla kalıp teması kullanılan proseslerin kendi takım ve yük tabloları bulunmalıdır.
5. Açınımda doğrulanmış büküm telafisi kullanın
Büküm bölgesinde malzeme yeniden dağılır. Düz boy; bend allowance, bend deduction, bükme tablosu veya doğrulanmış CAD/CAM kurallarıyla belirlenir. K-faktörü setupa bağlıdır ve gerçek malzeme, kalınlık, yarıçap ve takım için doğrulanmalıdır.
6. Geri esnemeyi hesaba katın
Yük kalktığında elastik toparlanma son açıyı değiştirir. Dayanım, kalınlık, yarıçap, açı ve proses sonucu etkiler. İlk parça ölçümü veya doğrulanmış yazılım verileri sabit bir evrensel telafi açısından daha güvenilir bir temel sağlar.
7. Görünür yüzeyleri ve kaplamaları koruyun
Takım üzerindeki kir, kayma ve yerel basınç cilalı, galvanizli veya boyalı sacı işaretleyebilir. Takım temizliği, çapak yönü ve uygun yüzey koruması setup içinde değerlendirilmelidir.
Dar bükümler kaplamadaki yerel gerinimi artırabilir. Görünüm veya kaplama bütünlüğü kritikse malzeme/kaplama üreticisinin tavsiyesini izleyin ve temsilî stokla proses doğrulaması yapın.
8. Flanş boşluğunu ve büküm sırasını kontrol edin
Geri dönüş flanşları, hems, kutu geometrileri ve yakın bükümler takım erişimini sınırlayabilir. Tüm operasyon dizisini önceden değerlendirin.
9. Makine ve takım kapasitesini doğrulayın
Gerekli kuvvet; malzeme dayanımı, kalınlık, büküm boyu, V açıklığı ve prosese bağlıdır. Makine ve takım nominal değerleri ile üretici kuvvet tabloları veya doğrulanmış hesaplayıcılar izin verilen çalışma aralığını belirler.
Güvenlik
Abkant preslerde operasyon noktasında ciddi sıkışma tehlikesi vardır. Koruyucular, algılama sistemleri, parça desteği ve çalışma prosedürleri makine üreticisine ve geçerli iş güvenliği kurallarına uygun olmalıdır. Büyük saclar büküm sırasında hareket edebilir veya yükselebilir.
Onaylanmış güvenli setup sınırlarının dışındaki bir parça için farklı bir doğrulanmış setup veya proses kullanılmalıdır.
İlk parça kontrolü
Üretimden önce kalite ve kalınlığı, gerekliyse hadde yönünü, iç yarıçap ve açıyı, takım kimliğini, kapasite sınırlarını, flanş boşluğunu, açınım kuralını, geri esneme telafisini, yüzey korumasını ve güvenlik kontrollerini doğrulayın. İlk parçayı teknik resimde belirtilen noktalardan ölçün ve onaylanan değerleri kayıt altına alın.
Pratik sonuç
Kararlı sac bükümü malzeme, geometri, takım ve makine kapasitesinin uyumuna dayanır. Kaliteye özgü veriler, doğrulanmış açınım, ilk parça kontrolü ve güvenli setup tekrarlanabilir üretimin temelidir.