
Un doblado fiable comienza con el material real y el plano. El grado, el espesor, el recubrimiento, la dirección de laminación, el radio interior, la longitud de ala, la tolerancia angular y el acabado superficial condicionan la preparación.
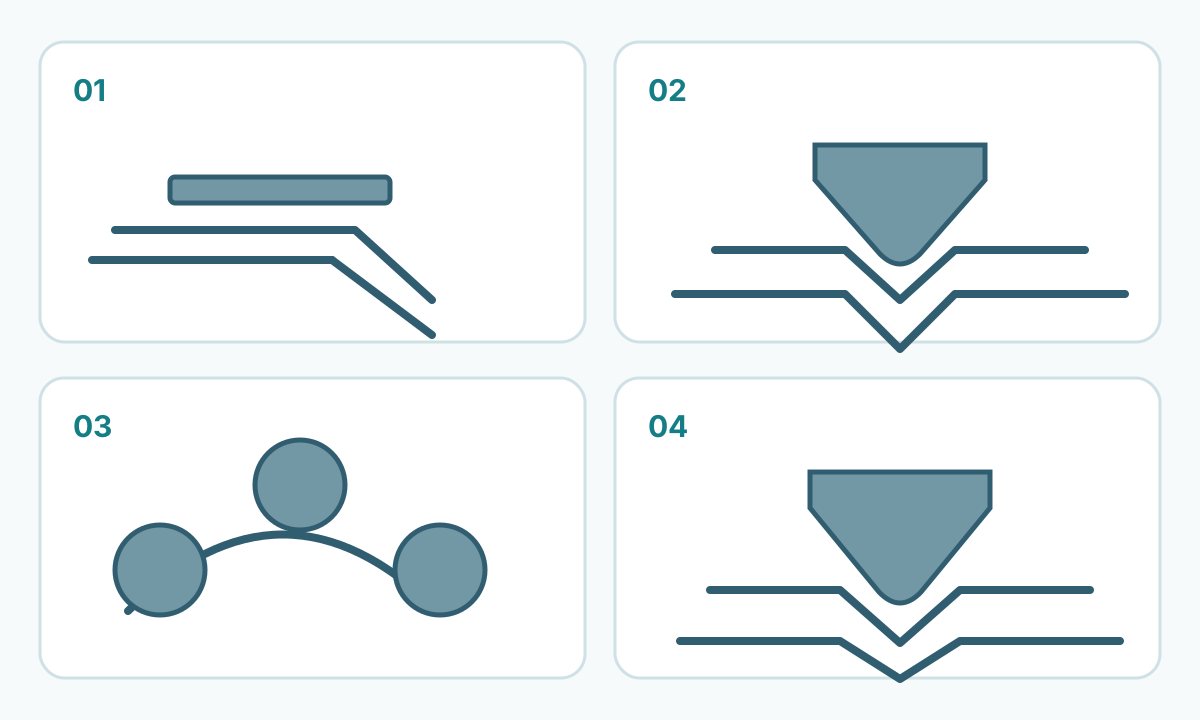
Para piezas sencillas y series cortas puede servir una plegadora manual. La producción repetitiva y el control dimensional suelen llevar a una prensa plegadora. Los radios grandes, cilindros y paneles curvos encajan mejor con el curvado por rodillos.
Selector rápido de método
| Método | Uso adecuado | Controles principales | Límites principales |
|---|---|---|---|
| Plegadora manual | Chapa fina, series cortas y alas simples | Capacidad, línea de pliegue, sujeción y espacio del ala | Capacidad y repetibilidad dependen del equipo y de la operación |
| Prensa plegadora — plegado al aire | Ángulos repetibles y gran flexibilidad de utillaje | Grado, espesor, abertura V, radio del punzón, fuerza y recuperación elástica | Ángulo y radio interior cambian con el material y la preparación |
| Prensa plegadora — conformado con mayor contacto de matriz | Procesos validados cerca del ángulo final | Geometría de herramientas, fuerza y uniformidad del material | Mayor sensibilidad al utillaje y al proceso |
| Curvado por rodillos | Radios grandes, cilindros y paneles curvos | Separación de rodillos, pasadas y respuesta del material | No es la opción habitual para alas cortas y agudas |
Deslice la tabla para ver todas las columnas →
1. Identifique el material y el espesor real
Acero de bajo carbono, acero de alta resistencia, inoxidable y aluminio pueden necesitar radios y fuerzas diferentes con espesores parecidos. Chapa galvanizada, prepintada o pulida añade requisitos de protección superficial.
Confirme el espesor real y utilice las recomendaciones de plegado del productor o proveedor cuando estén disponibles. Una designación nominal parecida no justifica trasladar parámetros de otro material.
2. Revise la dirección de laminación
La laminación puede producir anisotropía. La capacidad de doblado puede variar cuando la línea de pliegue cambia respecto a la dirección de laminación, especialmente con radios pequeños y aceros de mayor resistencia. Use la tabla específica del material para decidir la orientación.
3. Elija un radio interior compatible con el material
Al reducir el radio aumenta la deformación en la cara exterior. El grado, espesor, estado del borde y dirección de laminación influyen en el riesgo de fisuración.
Evite una regla universal del tipo «radio = una vez el espesor». Consulte los límites del grado y distinga el radio del punzón del radio interior que se forma durante el plegado al aire.
4. Ajuste abertura V y punzón al proceso
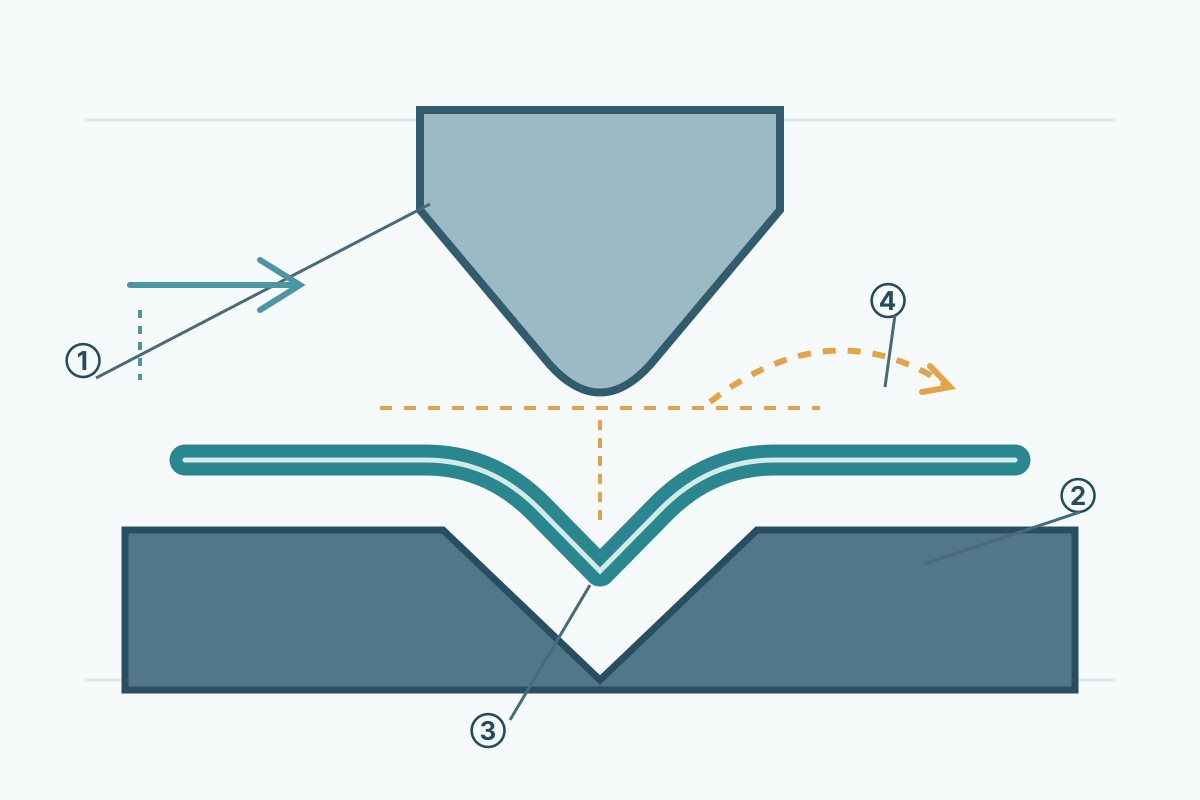
En el plegado al aire, la chapa apoya sobre los hombros de la matriz y el recorrido del punzón controla el ángulo. La abertura V afecta a radio, fuerza y longitud mínima de ala. Los procesos con mayor contacto de matriz requieren sus propias tablas de utillaje y carga.
5. Use una compensación validada para el desarrollo
La zona de doblado redistribuye el material. El desarrollo se calcula mediante bend allowance, bend deduction, tabla de doblado o reglas CAD/CAM verificadas. El factor K depende de material, espesor, radio y proceso; conviene validarlo con piezas reales.
6. Compense la recuperación elástica
Tras retirar la carga aparece recuperación elástica. Resistencia, espesor, radio, ángulo y proceso cambian el valor. La medición de la primera pieza o una base de datos validada ofrecen una referencia más fiable que un ángulo fijo universal.
7. Proteja acabados y recubrimientos
Residuos en las herramientas, deslizamiento y presión localizada pueden marcar superficies pulidas, galvanizadas o prepintadas. Limpieza del utillaje, orientación de rebabas y métodos de protección compatibles deben formar parte de la preparación.
Los pliegues cerrados aumentan la deformación local del recubrimiento. Cuando la apariencia o la integridad del revestimiento sea crítica, siga la guía del proveedor y califique material representativo.
8. Compruebe espacio de alas y secuencia
Retornos, dobladillos, cajas y pliegues cercanos pueden generar interferencias. Revise toda la secuencia para asegurar acceso de herramientas en cada operación.
9. Verifique capacidad de máquina y utillaje
La fuerza depende de resistencia del material, espesor, longitud de plegado, abertura V y proceso. Utilice las capacidades nominales, tablas de fuerza y calculadores validados del fabricante.
Seguridad
La prensa plegadora presenta riesgo grave en el punto de operación. Guardas, sistemas de detección, apoyo de piezas y procedimientos deben seguir las instrucciones del fabricante y las reglas de seguridad aplicables. Las chapas grandes también pueden elevarse o desplazarse durante el ciclo.
Si una pieza queda fuera de una configuración segura aprobada, debe seleccionarse otro proceso o una preparación cualificada.
Lista de primera pieza
Compruebe grado y espesor, orientación cuando sea relevante, radio y ángulo, herramientas, límites de carga, espacio de alas, regla de desarrollo, compensación de recuperación elástica, protección superficial y controles de seguridad. Mida la primera pieza en las posiciones indicadas en el plano y registre la preparación aprobada.
Conclusión práctica
El doblado estable depende de la combinación de material, geometría, herramientas y máquina. Los datos específicos del grado, el desarrollo validado, la primera pieza y una configuración segura ofrecen una base repetible para producción.