
Uma dobra confiável começa pelo material real e pelo desenho. Grau, espessura, revestimento, direção de laminação, raio interno, comprimento da aba, tolerância angular e requisito de superfície influenciam a preparação.
Para chapas finas e lotes pequenos, uma dobradeira manual pode atender. Produção repetitiva e maior controle dimensional normalmente levam à prensa dobradeira. Raios grandes, cilindros e painéis curvos são aplicações típicas de calandragem.
Seleção rápida do processo
| Método | Aplicação | Controles principais | Limitações |
|---|---|---|---|
| Dobradeira manual | Chapa fina, lotes pequenos e abas simples | Capacidade, linha de dobra, fixação e espaço da aba | Capacidade e repetibilidade dependem do equipamento e da operação |
| Prensa dobradeira — dobra no ar | Ângulos repetíveis e flexibilidade de ferramental | Grau, espessura, abertura V, raio do punção, força e retorno elástico | Ângulo e raio interno variam com material e setup |
| Prensa dobradeira — conformação com maior contato | Processos validados próximos ao ângulo final | Geometria das ferramentas, força e consistência do material | Maior sensibilidade ao ferramental e ao processo |
| Calandragem | Grandes raios, cilindros e painéis curvos | Distância entre rolos, passes e resposta do material | Não é indicada para pequenas abas com canto agudo |
Role a tabela para ver todas as colunas →
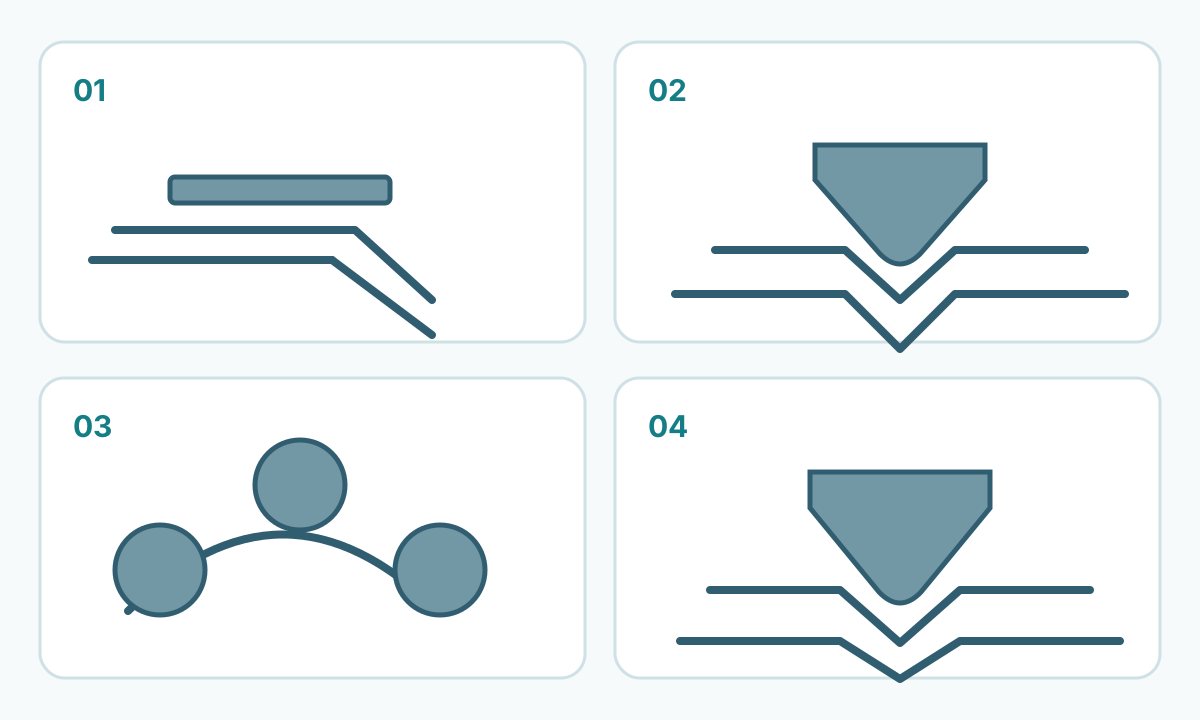
1. Confirme o material e a espessura real
Aço baixo carbono, aço de alta resistência, inoxidável e alumínio podem exigir raios e forças diferentes mesmo com espessuras semelhantes. Superfícies galvanizadas, pré-pintadas e polidas acrescentam requisitos de proteção.
Meça ou confirme a espessura real e consulte as recomendações de dobramento do produtor quando disponíveis. Parâmetros de outro material não devem ser copiados apenas por semelhança de bitola.
2. Verifique a direção de laminação
A laminação pode criar comportamento direcional. A dobrabilidade pode mudar conforme a linha de dobra fica paralela ou perpendicular à laminação, especialmente em materiais de maior resistência. Siga as recomendações específicas do produto.
3. Defina um raio interno compatível
Raios menores elevam a deformação na face externa. Grau, espessura, condição da borda e direção de laminação influenciam o risco de trinca.
Evite uma regra universal de raio por espessura. Use os dados do grau e diferencie o raio do punção do raio interno efetivamente formado na dobra no ar.
4. Combine abertura V e punção com o processo
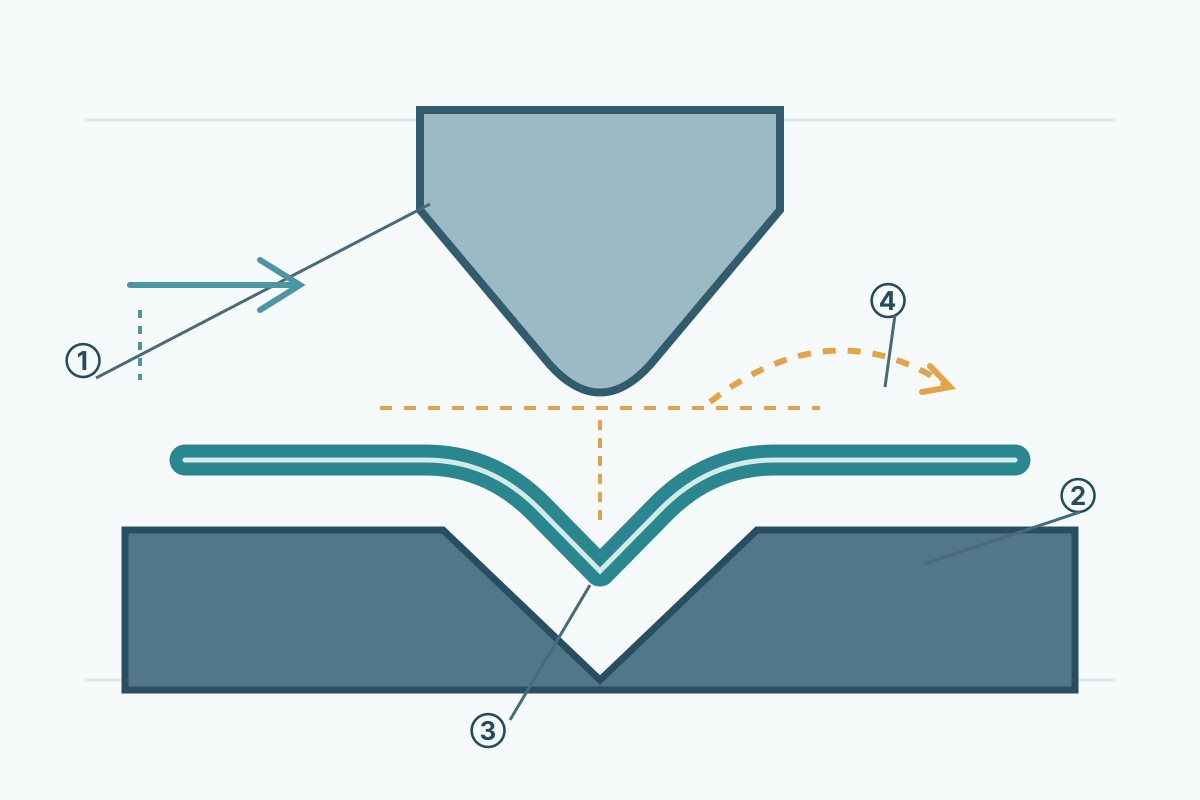
Na dobra no ar, a chapa apoia nos ombros da matriz e a profundidade do punção controla o ângulo. A abertura V afeta raio, força e aba mínima. Processos com maior contato de matriz precisam de tabelas próprias de carga e ferramental.
5. Use compensação validada no desenvolvimento
O material se redistribui na região dobrada. O blank deve ser definido por bend allowance, bend deduction, tabela de dobra ou regra CAD/CAM validada. O fator K depende do setup e deve ser comprovado para material, espessura, raio e ferramental.
6. Considere o retorno elástico
Depois da descarga, ocorre recuperação elástica. Resistência, espessura, raio, ângulo e processo influenciam o resultado. Medições da primeira peça e dados validados são melhores referências para compensação que um valor fixo.
7. Proteja superfícies e revestimentos
Ferramentas sujas, contato deslizante e pressão localizada podem marcar chapas polidas, galvanizadas ou pré-pintadas. Limpeza do ferramental, posição de rebarbas e proteção superficial compatível fazem parte do planejamento.
Dobras apertadas aumentam a deformação do revestimento. Quando aparência ou integridade da camada forem críticas, siga a orientação do fornecedor e qualifique material representativo.
8. Verifique espaço das abas e sequência
Abas de retorno, hems, caixas e dobras próximas podem causar interferência. Planeje a sequência completa para manter acesso do ferramental em todas as etapas.
9. Confirme a capacidade da máquina e das ferramentas
A força necessária depende de resistência, espessura, comprimento da dobra, abertura V e processo. Respeite limites nominais, tabelas de força e calculadores validados pelo fabricante.
Segurança
Prensas dobradeiras apresentam risco grave no ponto de operação. Proteções, sensores, apoio da peça e procedimentos devem seguir o fabricante e as normas aplicáveis. Chapas grandes podem levantar ou se mover durante a dobra, exigindo planejamento de manuseio.
Peças fora da configuração segura aprovada exigem outro setup qualificado ou outro processo.
Checklist da primeira peça
Confirme grau, espessura, orientação quando relevante, raio e ângulo, ferramentas, limites de carga, espaço das abas, regra de desenvolvimento, compensação do retorno elástico, proteção da superfície e controles de segurança. Meça a primeira peça conforme o desenho e registre os valores aprovados.
Resultado prático
Dobra de chapa exige compatibilidade entre material, geometria, ferramental e capacidade da máquina. Dados específicos do material, desenvolvimento validado, verificação da primeira peça e setup seguro fornecem a base para repetibilidade.