
Надёжная гибка начинается с фактического материала и чертежа. Марка, толщина, покрытие, направление прокатки, требуемый внутренний радиус, длина полки, допуск угла и требования к поверхности влияют на настройку процесса.
Для тонкого листа и малых партий подходит ручное гибочное оборудование. Повторяющееся производство с более стабильным размерным контролем обычно выполняют на листогибочном прессе. Большие радиусы, цилиндры и криволинейные панели формируют на вальцах.
Быстрый выбор метода
| Метод | Подходящая задача | Основные параметры | Ограничения |
|---|---|---|---|
| Ручной листогиб | Тонкий лист, малые серии, простые полки | Допустимая толщина, линия гиба, прижим, пространство полки | Возможности и повторяемость зависят от оборудования и операции |
| Пресс — свободная гибка | Повторяемые углы и гибкий подбор оснастки | Марка, толщина, раскрытие V, радиус пуансона, усилие и пружинение | Угол и внутренний радиус зависят от настройки и материала |
| Пресс — формование с большим контактом матрицы | Квалифицированные процессы около конечного угла | Геометрия оснастки, усилие и стабильность материала | Повышенная чувствительность к оснастке и режиму |
| Вальцовка | Большие радиусы, цилиндры и криволинейные панели | Расстояние между валками, проходы и отклик материала | Не предназначена для коротких острых полок |
Прокрутите таблицу, чтобы увидеть все столбцы →
1. Уточните материал и фактическую толщину
Низкоуглеродистая, высокопрочная и нержавеющая сталь, а также алюминий могут требовать разных радиусов и усилий при близкой толщине. Оцинкованные, окрашенные и полированные поверхности дополнительно требуют защиты от следов инструмента.
Подтвердите фактическую толщину и используйте рекомендации производителя по гибке конкретной марки. Близкое обозначение толщины не гарантирует пригодность параметров другого материала.
2. Проверьте направление прокатки
Прокатка может создавать направленные свойства. Допустимый радиус и риск трещин могут меняться в зависимости от ориентации линии гиба относительно направления прокатки, особенно для высокопрочных сталей. Ориентацию следует выбирать по данным конкретного продукта.
3. Выберите допустимый внутренний радиус
Уменьшение радиуса повышает деформацию на внешней поверхности. На риск трещин влияют марка, толщина, состояние кромки и направление прокатки.
Используйте таблицы гибки конкретной марки и избегайте одной универсальной формулы радиус/толщина. Радиус пуансона и фактический внутренний радиус при свободной гибке следует рассматривать отдельно.
4. Согласуйте раскрытие матрицы и пуансон с процессом
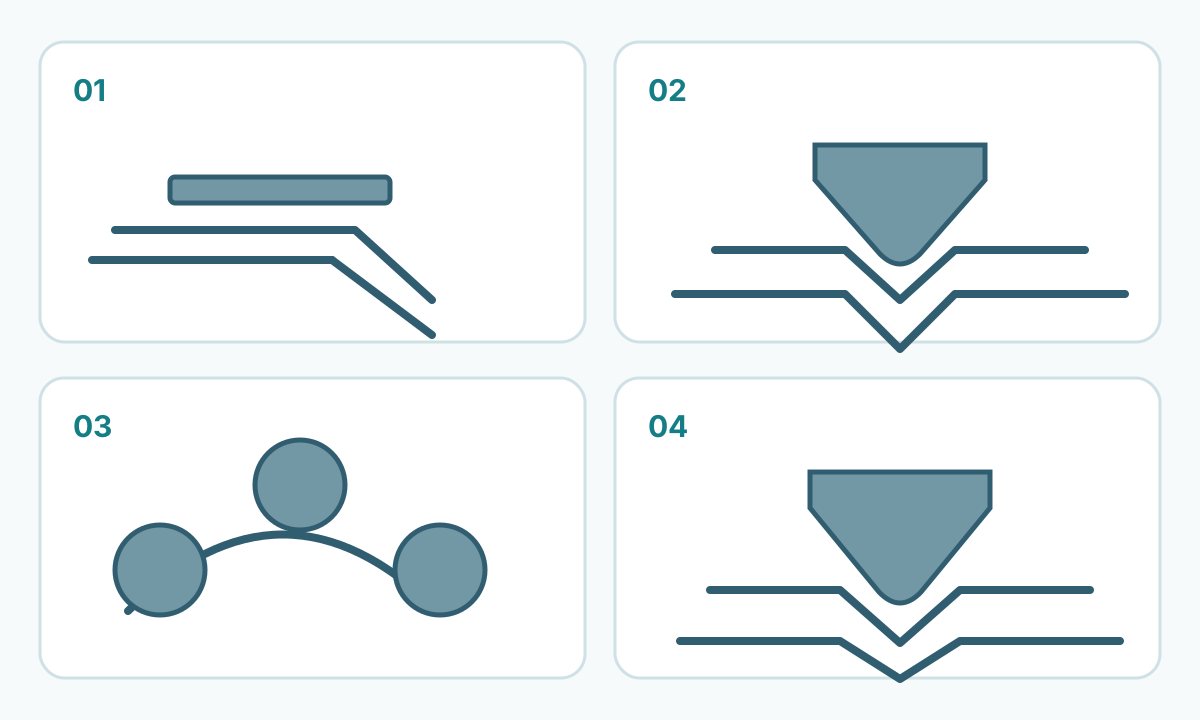
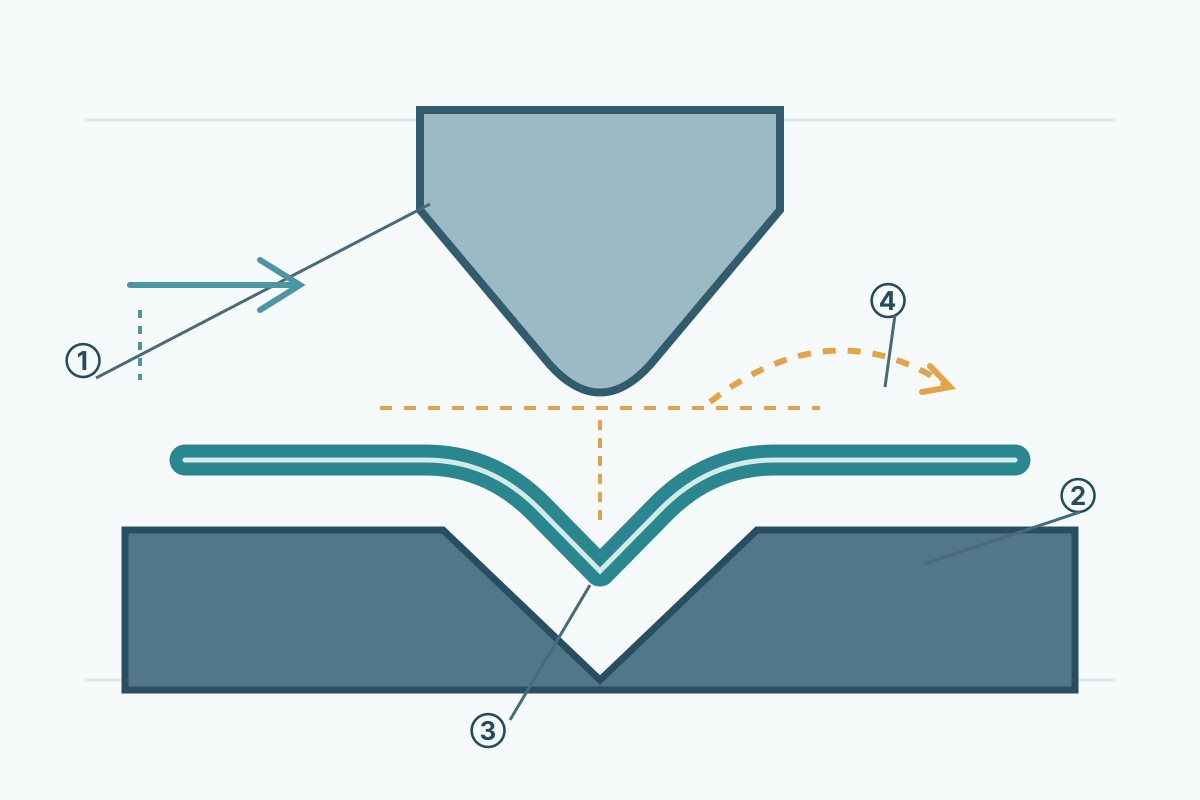
При свободной гибке лист опирается на плечи матрицы, а ход пуансона задаёт угол. Раскрытие V влияет на радиус, усилие и минимальную длину полки. Процессы с большим контактом матрицы требуют собственных проверенных таблиц оснастки и нагрузок.
5. Используйте проверенную компенсацию для развёртки
В зоне гиба материал перераспределяется. Размер развёртки задают через bend allowance, bend deduction, таблицу гибов или проверенные правила CAD/CAM. K-factor зависит от материала, толщины, радиуса и оснастки; его следует подтверждать на реальном процессе.
6. Учитывайте пружинение
После снятия нагрузки упругое восстановление изменяет конечный угол. На результат влияют прочность, толщина, радиус, угол и метод формования. Измерение первой детали или проверенная технологическая база дают более надёжную компенсацию, чем фиксированное общее значение.
7. Защитите видимые поверхности и покрытия
Загрязнение оснастки, скольжение и локальное давление могут оставить следы на полированной, оцинкованной или окрашенной поверхности. Чистота инструмента, ориентация заусенца и совместимые способы защиты должны входить в настройку.
При малом радиусе возрастает локальная деформация покрытия. Если внешний вид или целостность покрытия критичны, используйте рекомендации поставщика и квалифицируйте процесс на представительном материале.
8. Проверьте пространство полок и последовательность операций
Возвратные полки, подгибы, коробчатые детали и близко расположенные гибы могут ограничить доступ инструмента. Оцените всю последовательность до запуска производства.
9. Проверьте грузоподъёмность пресса и оснастки
Требуемое усилие зависит от прочности материала, толщины, длины гиба, раскрытия V и процесса. Рабочий диапазон задают паспортные данные пресса и оснастки, таблицы усилий производителя или проверенные калькуляторы.
Безопасность
В рабочей зоне листогибочного пресса существует серьёзная опасность защемления и раздавливания. Ограждения, системы обнаружения, поддержка заготовки и процедуры должны соответствовать требованиям изготовителя оборудования и применимым правилам охраны труда. Большие листы могут перемещаться и подниматься во время цикла.
Если деталь выходит за границы утверждённой безопасной настройки, требуется другая квалифицированная настройка или другой процесс.
Контроль первой детали
До серии проверьте марку и толщину, направление прокатки при необходимости, внутренний радиус и угол, идентификацию оснастки, пределы нагрузки, пространство полок, правило развёртки, компенсацию пружинения, защиту поверхности и средства безопасности. Измерьте первую деталь по указанным на чертеже точкам и зафиксируйте подтверждённые параметры.
Практический итог
Стабильная гибка требует согласования материала, геометрии, оснастки и возможностей машины. Данные конкретной марки, проверенная развёртка, контроль первой детали и безопасная настройка формируют повторяемый производственный процесс.