
薄板折弯应从实际材料和图纸要求开始。牌号、厚度、镀层或涂层、轧制方向、目标内圆角、法兰长度、角度公差和表面要求都会影响工艺选择。同样的名义厚度,在不同牌号、状态和表面体系下可能表现出不同的折弯性能。
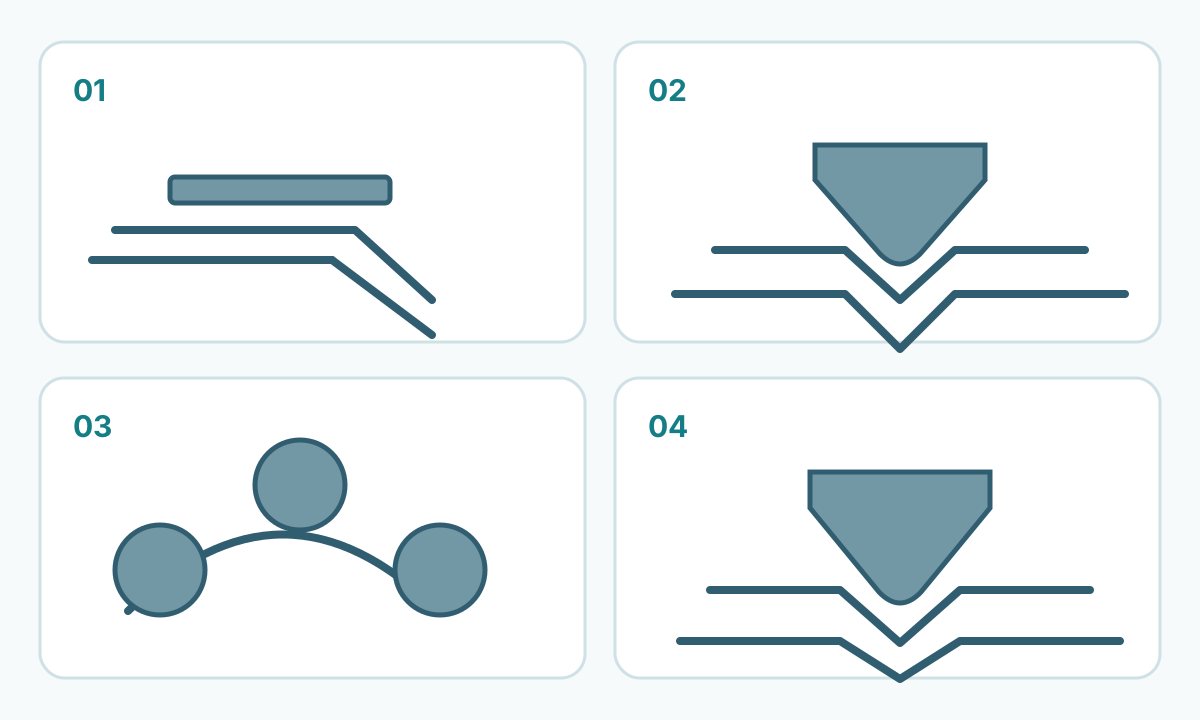
少量薄板和简单法兰可考虑手动折弯设备;需要重复角度和更稳定尺寸控制时,通常采用折弯机;大圆弧、筒形和连续曲面更适合辊弯。先根据零件几何和批量确定成形方式,再匹配具体模具和设备。
快速选择折弯方式
| 方式 | 适合场景 | 主要控制项 | 主要限制 |
|---|---|---|---|
| 手动折弯机 / 箱式折弯机 | 薄板、小批量、简单法兰 | 设备能力、折弯线、夹紧、法兰空间 | 能力和重复性取决于设备与操作 |
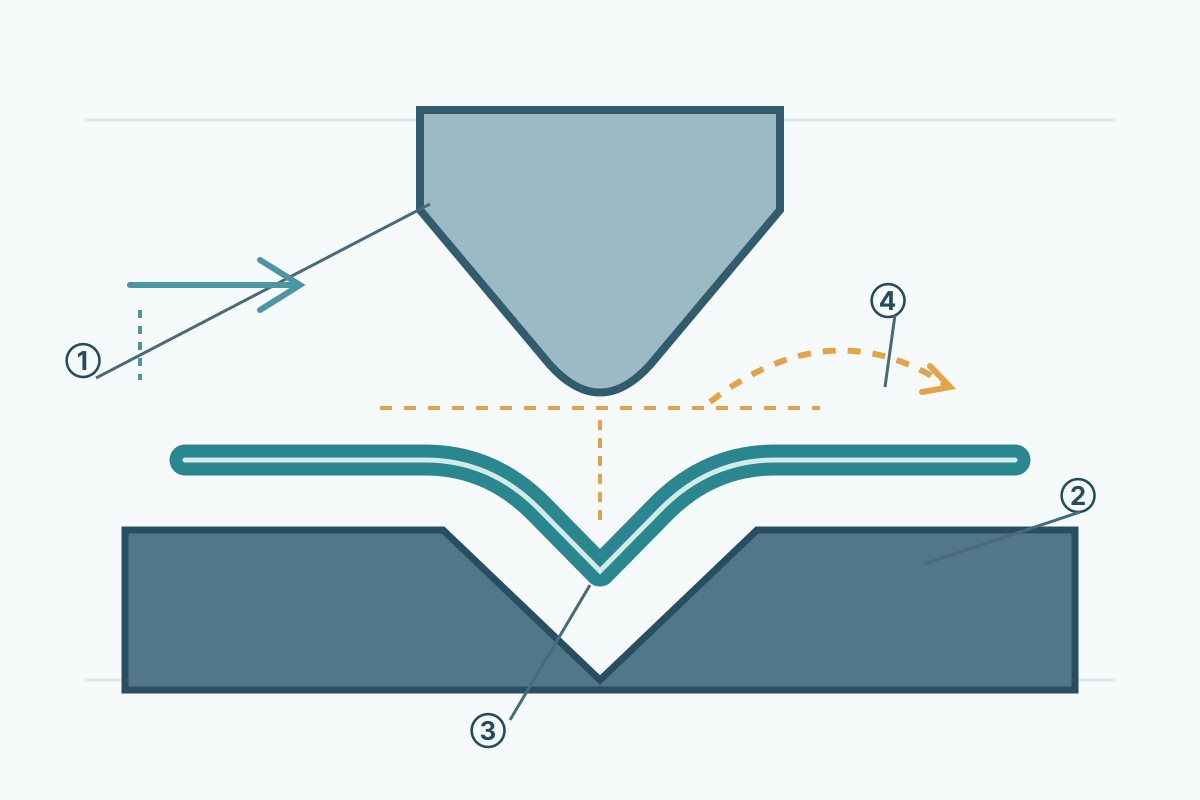
| 折弯机空气折弯 | 重复角度、模具组合灵活的生产 | 牌号、厚度、V 口、上模圆角、成形力、回弹 | 角度和内圆角随工艺条件变化 |
| 折弯机贴模成形 | 需要在目标角度附近形成更充分模具接触的工艺 | 模具几何、压力、板厚与一致性 | 对模具与工艺匹配更敏感 |
| 辊弯 | 大圆弧、筒形件、曲面板 | 辊距、道次、材料响应、端部效应 | 不适合短小锐角法兰 |
在表格内横向滚动可查看所有列 →
1. 先确认材料与实际厚度
低碳钢、高强钢、不锈钢和铝板的允许圆角、成形力和回弹规律都可能不同。镀锌板、彩涂板和抛光板还需要考虑表面压痕、涂层开裂与外观保护。
不能仅凭相近的规格号套用其他材料的折弯参数。应确认实际厚度,并优先参考钢厂、材料供应商和模具供应商针对具体牌号给出的折弯建议。
2. 核对轧制方向
轧制会使部分板材产生方向性。很多轧制钢材在不同弯曲方向下的允许最小圆角和开裂风险存在差异,高强材料尤其需要关注。具体方向以材料制造商的折弯表为准。
3. 按材料能力确定内圆角
内圆角越小,弯曲外表面的应变通常越高。牌号、厚度、切边质量、轧制方向和材料状态都会影响开裂风险。
通用的“1 倍板厚”规则无法覆盖全部材料。应采用具体牌号的最小折弯半径或折弯性能表,同时区分上模圆角与空气折弯后实际形成的内圆角。
4. 让模具开口与成形方式匹配
空气折弯中,V 形开口、材料和上模几何共同影响内圆角、所需成形力与最小法兰。贴模成形采用不同接触状态,应使用对应的模具与工艺资料。设备和模具允许载荷以制造商图表或经过验证的计算工具为准。
5. 展开尺寸采用已验证的折弯补偿
折弯区域会发生塑性变形,展开长度需要使用折弯补偿、折弯扣除或 CAD/CAM 中经过验证的板金规则。K 因子会随材料、圆角、厚度和成形方式变化,不宜作为固定材料常数使用。首件测量结果应反馈到后续工艺数据中。
6. 预留回弹校正
卸载后材料会发生弹性恢复。材料强度、板厚、圆角和成形方式都会影响最终角度。实际补偿应来自首件测量、稳定的工艺数据库或可靠的软件计算,避免套用单一固定角度。
7. 保护可见表面和涂层
抛光板、镀锌板和彩涂板可能因模具杂物、滑动摩擦或局部压力留下痕迹。外观有要求时,应同时考虑模具清洁、毛刺方向、保护膜以及适合的表面防护方式。
较紧的折弯会增加镀层或有机涂层的局部应变。若涂层开裂和外观属于关键验收项,应参考材料或涂层供应商的成形建议,并用代表性材料进行工艺确认。
8. 检查法兰空间和折弯顺序
回折边、盒形件、邻近折弯和较高法兰可能造成模具干涉。多道折弯应按完整成形顺序检查,避免前一道合格折弯阻挡后续模具进入。
9. 核对设备与模具承载能力
所需成形力受材料强度、板厚、折弯长度、V 口和成形方式影响。允许工况以折弯机和模具额定能力、制造商压力表或经过验证的计算工具为准。
安全
折弯机存在严重的操作点夹压危险。防护装置、光电或感应系统、工件支撑方式和操作程序应遵循设备制造商及适用的工作场所安全要求。大尺寸板材在折弯过程中还会发生抬升或摆动,工件搬运与支撑应提前规划。
若零件无法在已批准的安全工况内成形,应采用另一套经过确认的工艺或设备。
首件检查清单
生产前确认材料牌号与厚度、必要时的轧制方向、目标内圆角与角度、模具编号、设备与模具能力、法兰空间、展开规则、回弹补偿、表面保护和安全控制。
按图纸规定位置测量首件,并记录验证后的工艺数据,供后续重复生产使用。
实用结论
薄板折弯需要同时匹配材料、几何、模具和设备能力。具体牌号的折弯数据、经过验证的展开规则、首件确认和受控安全工况共同决定稳定性。通用圆角或压力经验值只能作为初步参考,正式生产应以实际材料和模具数据为依据。