
يبدأ الثني الموثوق من المادة الفعلية والرسم الهندسي. تؤثر درجة المعدن والسماكة والطلاء واتجاه الدرفلة ونصف القطر الداخلي وطول الحافة وسماحية الزاوية ومتطلبات السطح في إعداد العملية.
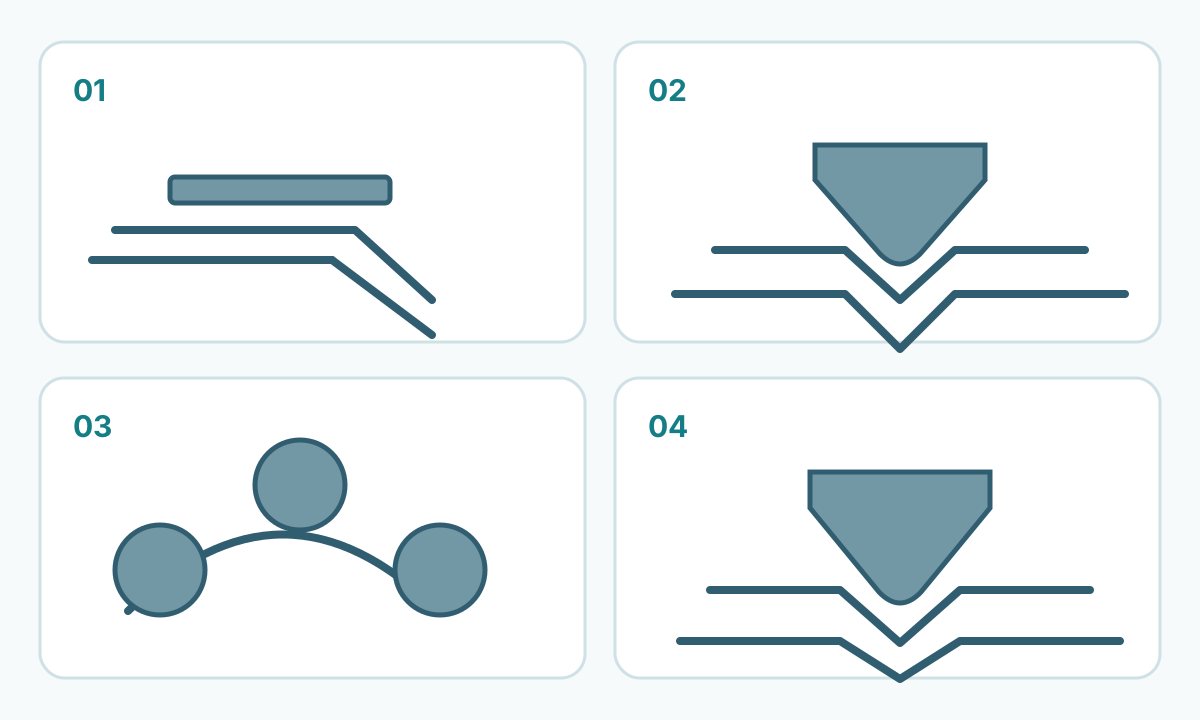
يمكن استخدام معدات الثني اليدوي للألواح الرقيقة والدفعات الصغيرة. أما الإنتاج المتكرر والتحكم الأدق في الأبعاد فيعتمدان عادة على مكبس الثني. وتناسب الدرافيل أنصاف الأقطار الكبيرة والأشكال الأسطوانية والألواح المنحنية.
اختيار سريع لطريقة الثني
| الطريقة | الاستخدام المناسب | عناصر التحكم | الحدود |
|---|---|---|---|
| الثني اليدوي | صفائح رقيقة، كميات صغيرة، حواف بسيطة | سعة المعدة، خط الثني، التثبيت ومساحة الحافة | السعة وقابلية التكرار تعتمدان على المعدة وطريقة التشغيل |
| مكبس الثني — الثني الهوائي | زوايا متكررة ومرونة في القوالب | الدرجة، السماكة، فتحة V، نصف قطر السنبة، القوة والارتداد | الزاوية ونصف القطر يعتمدان على الإعداد واستجابة المادة |
| مكبس الثني — تلامس أكبر مع القالب | عمليات مؤهلة بالقرب من الزاوية النهائية | هندسة القالب، القوة وانتظام المادة | حساسية أكبر لاختيار القالب والإعداد |
| الثني بالدرافيل | أنصاف أقطار كبيرة، أسطوانات وألواح منحنية | تباعد الدرافيل، عدد التمريرات واستجابة المادة | لا يناسب الحواف القصيرة ذات الزوايا الحادة |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
1. تحقق من المادة والسماكة الفعلية
قد تتطلب صفائح الفولاذ منخفض الكربون والفولاذ عالي المقاومة والفولاذ المقاوم للصدأ والألمنيوم أنصاف أقطار وقوى مختلفة عند سماكات متقاربة. كما تحتاج الأسطح المجلفنة أو المطلية أو المصقولة إلى حماية من الخدش والضغط.
تحقق من السماكة الفعلية واستخدم بيانات قابلية الثني الخاصة بالمنتج عندما يوفرها المصنع. تشابه السمك الاسمي لا يكفي لنقل إعدادات مادة أخرى.
2. افحص اتجاه الدرفلة
يمكن أن تولد الدرفلة سلوكاً اتجاهياً. وقد تتغير قابلية الثني مع اتجاه خط الثني بالنسبة لاتجاه الدرفلة، خصوصاً في الثنيات الضيقة والفولاذ الأعلى مقاومة. اتبع توصيات المنتج المحدد.
3. اختر نصف قطر داخلياً تتحمله المادة
يؤدي تقليل نصف القطر إلى زيادة الانفعال على السطح الخارجي للثني. تؤثر الدرجة والسماكة وحالة الحافة واتجاه الدرفلة في احتمال التشقق.
استخدم بيانات الثني الخاصة بالدرجة وتجنب قاعدة موحدة لنسبة نصف القطر إلى السماكة. ويجب التمييز بين نصف قطر السنبة ونصف القطر الداخلي الفعلي الناتج عن الثني الهوائي.
4. طابق فتحة القالب والسنبة مع العملية
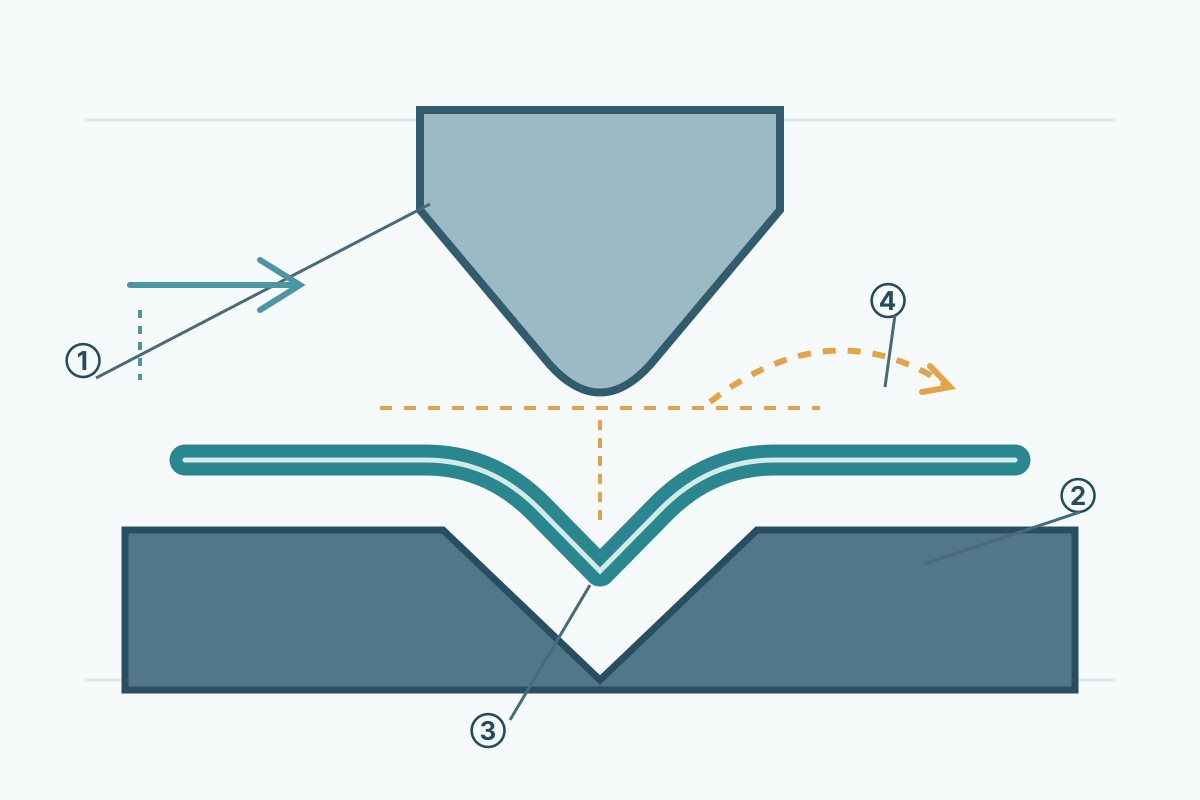
في الثني الهوائي تستند الصفيحة إلى كتفي القالب ويتحكم عمق حركة السنبة في الزاوية. تؤثر فتحة V في نصف القطر والقوة المطلوبة والحد الأدنى لطول الحافة. أما العمليات ذات التلامس الأكبر مع القالب فتحتاج إلى جداولها المؤهلة الخاصة.
5. استخدم تعويض ثني موثقاً لتطوير القطعة المسطحة
تتغير توزيعات المادة في منطقة الثني. لذلك يستخدم المصنع عادة bend allowance أو bend deduction أو جدول ثني أو قاعدة CAD/CAM جرى التحقق منها. تعتمد قيمة K-factor على المادة والسماكة ونصف القطر والقالب والإجراء ويجب إثباتها عملياً.
6. خطط للارتداد المرن
يتغير قياس الزاوية بعد إزالة الحمل بسبب التعافي المرن. تؤثر مقاومة المادة والسماكة ونصف القطر والزاوية وطريقة التشكيل في النتيجة. قياس أول قطعة أو بيانات برنامج موثقة يقدمان أساساً أفضل للتعويض من قيمة ثابتة عامة.
7. احم الأسطح والطلاءات
يمكن للأوساخ على القالب أو الانزلاق أو الضغط الموضعي أن يترك علامات على الأسطح المصقولة أو المجلفنة أو المطلية. تشمل الخطة تنظيف القوالب واتجاه الحواف الناتجة عن القطع ووسائل الحماية المتوافقة.
قد تزيد الثنيات الضيقة الانفعال في الطلاء. عند أهمية المظهر أو سلامة الطلاء، اتبع توجيهات المورد وأهل العملية باستخدام مادة ممثلة للإنتاج.
8. افحص مساحة الحواف وتسلسل الثني
قد تسبب الحواف المرتدة والثنيات القريبة والأجزاء الصندوقية تداخلاً مع القالب. راجع تسلسل التشكيل كاملاً لضمان إمكانية وصول الأدوات إلى كل خطوة.
9. تحقق من سعة الماكينة والقوالب
تتغير قوة التشكيل مع مقاومة المادة والسماكة وطول الثني وفتحة V وطريقة التشكيل. تحدد القدرات الاسمية للمكبس والقالب وجداول القوة أو الحاسبات المعتمدة مجال التشغيل المسموح.
السلامة
يمثل موضع التشغيل في مكبس الثني خطراً شديداً للسحق. يجب الالتزام بوسائل الحماية وأنظمة الاستشعار ودعم القطعة وإجراءات المصنع ومتطلبات السلامة المعمول بها. ويمكن للألواح الكبيرة أن تتحرك أو ترتفع أثناء الدورة، لذلك يلزم التخطيط للمناولة.
إذا خرج الجزء عن نطاق الإعداد الآمن المعتمد فيجب اختيار إعداد مؤهل أو عملية أخرى.
قائمة فحص القطعة الأولى
تحقق من الدرجة والسماكة واتجاه الدرفلة عند الحاجة ونصف القطر والزاوية وهوية القوالب وحدود السعة ومساحة الحواف وقاعدة التطوير وتعويض الارتداد وحماية السطح وضوابط السلامة. قس القطعة الأولى في المواضع المحددة في الرسم وسجل قيم الإعداد المؤهلة.
خلاصة عملية
تعتمد جودة الثني على توافق المادة والهندسة والقوالب وسعة الماكينة. بيانات الثني الخاصة بالدرجة والتطوير الموثق وفحص القطعة الأولى والإعداد الآمن توفر أساساً قابلاً للتكرار للإنتاج.