
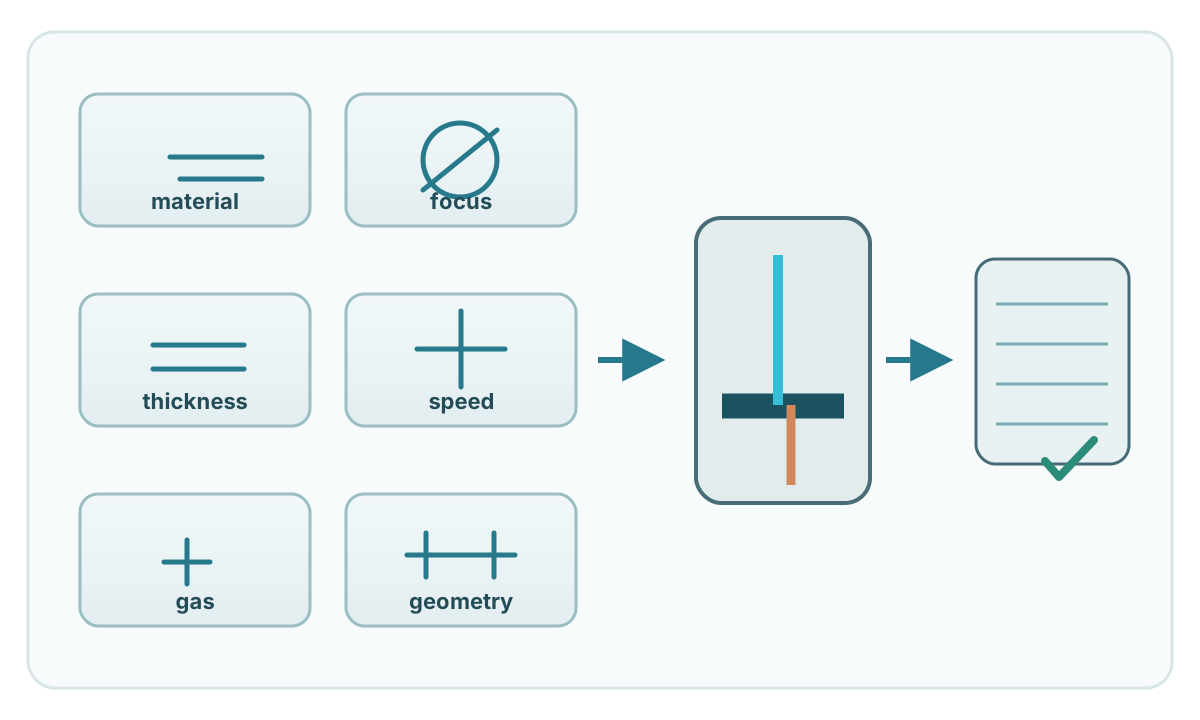
钢板激光切割的质量由整个工艺窗口共同决定。钢种、涂层、实际厚度、激光功率、焦点、喷嘴状态、辅助气体、速度、穿孔方式和零件几何都会影响切边。后续焊接、折弯、喷涂或外观要求进一步决定切边是否合格。
制定规格时,应先从成品要求出发,明确材料、厚度和下一道工序需要的边缘状态,再由设备和工艺参数完成验证。
快速决策表
| 项目 | 常见选择 | 主要影响 |
|---|---|---|
| 材料 | 低碳钢、不锈钢、镀层钢、高强钢 | 吸收、氧化、工艺参数、边缘处理和成形敏感性 |
| 辅助气体 | 氧气、氮气、氩气、经验证的混合气体 | 速度、氧化、气体成本、边缘化学状态和后处理 |
| 厚度 | 具体设备与工艺的合格范围 | 功率密度、速度、穿孔、熔融物排出和可达到的质量 |
| 几何 | 外轮廓、孔、槽、窄桥、尖角 | 热积累、运动极限、引入位置和尺寸控制 |
| 验收 | 毛刺/挂渣、斜度、纹路、氧化、尺寸公差 | 是否需要去毛刺、打磨、清洗或调整工艺 |
在表格内横向滚动可查看所有列 →
1. 先确认真实材料状态
切割前应确认牌号、交货状态、实际厚度范围和表面情况。低碳钢、不锈钢、镀锌板、预涂层板和高强钢对热输入和辅助气体的反应存在差异。
设备编程与工艺验证应使用毫米或英寸表示的实际厚度,并结合产品厚度公差。涉及装饰面或涂层时,还要明确保护面、保护膜、氧化皮、锌层、油膜或涂层对切割和清洗的影响。
材料厚度尚未确定时,可先参考钢板厚度选择指南 。
2. 按切边需求选择辅助气体
TRUMPF 对常见金属激光切割方式的说明中,氧气参与低碳钢切割时会与高温金属反应,并向切割过程提供额外化学能量,切边会形成氧化层。氮气或氩气用于熔化切割时,主要负责把熔融金属吹出割缝并隔绝空气,可获得无氧化切边。
实际选择应结合后续工序:
- 低碳钢可根据设备、厚度、速度与边缘要求选择氧气、氮气或经验证的混合气体方案;
- 不锈钢在需要洁净、无氧化边缘时常采用氮气;
- 涂层钢还要评估切断面涂层缺失、边缘防腐和后续涂装。
气体纯度、压力、喷嘴结构与喷嘴间距属于设备工艺参数。其他机型公开的压力或速度数据不能直接复制到当前设备。
3. 把厚度看成设备与工艺的合格范围
激光功率无法单独定义通用的最大切割厚度。光束传输、波长、光学系统、喷嘴、气源、运动性能、材料状态和质量要求都会改变实际能力。
ISO 9013:2017 涵盖火焰、等离子和激光热切割的几何质量分类与公差术语,并给出了该标准的适用范围。这个范围用于标准本身的质量分类,不能当作某台设备的切割能力表。
外协采购时,应要求供应商针对实际材料、厚度和边缘要求进行工艺确认。能够切透只代表完成分离,孔质量、挂渣、斜度、粗糙度和生产效率仍需单独验收。
4. 用可检查的指标定义切边质量
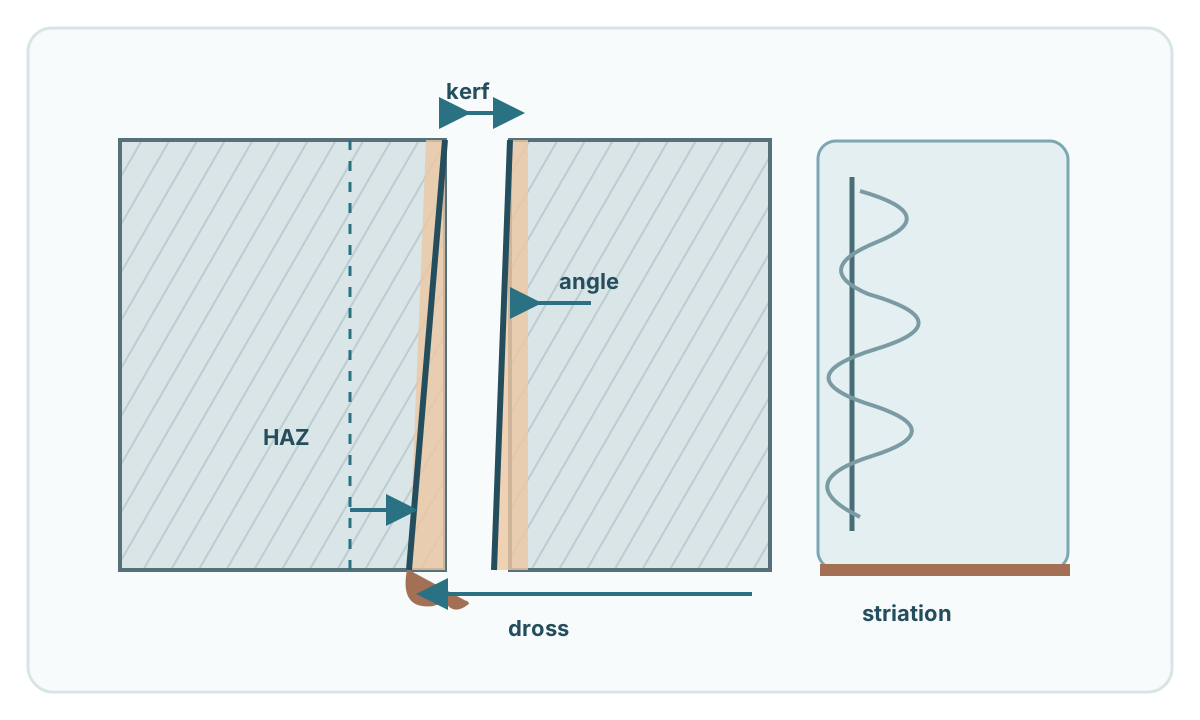
“激光质量”缺少明确验收含义。图纸或订单可根据实际需要规定:
- 毛刺或附着挂渣限值;
- 切边斜度或锥度;
- 必要时规定表面纹路或粗糙度;
- 氧化层与热变色要求;
- 尺寸与轮廓公差;
- 切边是否可直接进入焊接、折弯、喷涂或外观工序。
当图纸或交付文件明确引用 ISO 9013 时,可采用其热切割质量语言。没有引用时,应直接写清验收项目与限值。
5. 小孔、窄槽和尖角需要单独验证
小孔、窄桥和尖角的几何余量较小,光束、运动系统和气流的工艺波动更容易反映到尺寸与边缘上。穿孔还会在起始区域增加局部热输入和飞溅风险。
不宜采用统一的“最小孔径=板厚若干倍”规则。实际能力取决于厚度、激光类型、功率、材料、辅助气体、穿孔策略和控制系统。关键孔可以先激光预切,再通过钻孔、铰孔或机加工达到更严格的尺寸和表面要求。
套料设计还应检查共边切割、引入线位置以及密集轮廓附近的热积累。
6. 折弯前评估热影响边缘
激光切割属于热加工。热影响边缘的宽度和重要性取决于材料和工艺参数。普通薄板零件通常影响区域较窄,高强钢、紧半径折弯或切边靠近折弯线时需要更谨慎。
切边位于紧折弯附近时,应核对钢厂的成形建议。毛刺、尖锐缺口、前道工序加工硬化和热影响都可能降低折弯能力。合格工艺可能包含边缘修整、放大弯曲半径、调整切割方向或增加切边与折弯线距离。
后续成形可参考钣金折弯指南 。
7. 保护外观面和涂层
抛光不锈钢、预涂层钢板和建筑外观板容易受到飞溅、碎屑、搬运和保护膜不匹配的影响。应确认保护膜是否适合激光加工,以及切割时是否保留。
镀锌板切边会暴露钢基体和锌层截面,边缘防腐应结合环境与零件结构评估。进入涂装前,还要确认氧化层、残留物和保护膜是否影响前处理与涂层附着。
8. 尺寸精度与边缘外观分开验收
切边表面光滑并不能替代尺寸检查;尺寸合格的零件也可能带有影响焊接或涂装的挂渣与氧化层。检验计划应分别覆盖几何和边缘状态。
重复订单建议记录材料、厚度、气体、程序版本和设备系列,为后续批次复现工艺提供依据。
9. 从下一道工序反推切割要求
焊接件需要满足装配间隙、清洁度和坡口要求;折弯件需要关注切边状态、折弯线位置与材料弯曲能力;涂装件需要评估氧化层清除和前处理兼容性。
按照这一逻辑制定规格,可以减少切割工位合格、后续工位返工的情况。
10. RFQ 或图纸建议写明
- 钢种和适用产品标准;
- 名义厚度及厚度公差依据;
- 涂层、表面和保护面;
- 图纸版本与 CAD 几何;
- 关键尺寸和基准;
- 毛刺、挂渣、氧化和切边状态;
- 特殊孔槽的尺寸要求;
- 后续折弯、焊接、涂装、电镀或可视外观要求;
- 数量和重复生产要求;
- 需要引用的热切割标准或验收等级。
如需比较剪切、锯切、激光、等离子和水刀,可参考钣金切割方法指南 。
标准与安全
ISO 9013:2017 提供热切割几何质量和公差的分类语言,只有在图纸或相关交付文件引用时,才构成对应的验收依据。
激光设备还需要按设备等级、材料和当地法规配置防护、联锁、烟尘抽排和操作控制。含锌涂层、不锈钢和带涂层表面会改变烟尘控制需求,应遵循设备制造商和现场风险评估要求。
稳定的激光切割方案应把材料、几何与后续工序需要的边缘状态写清,并通过实际设备、气体和工艺参数完成验证。