
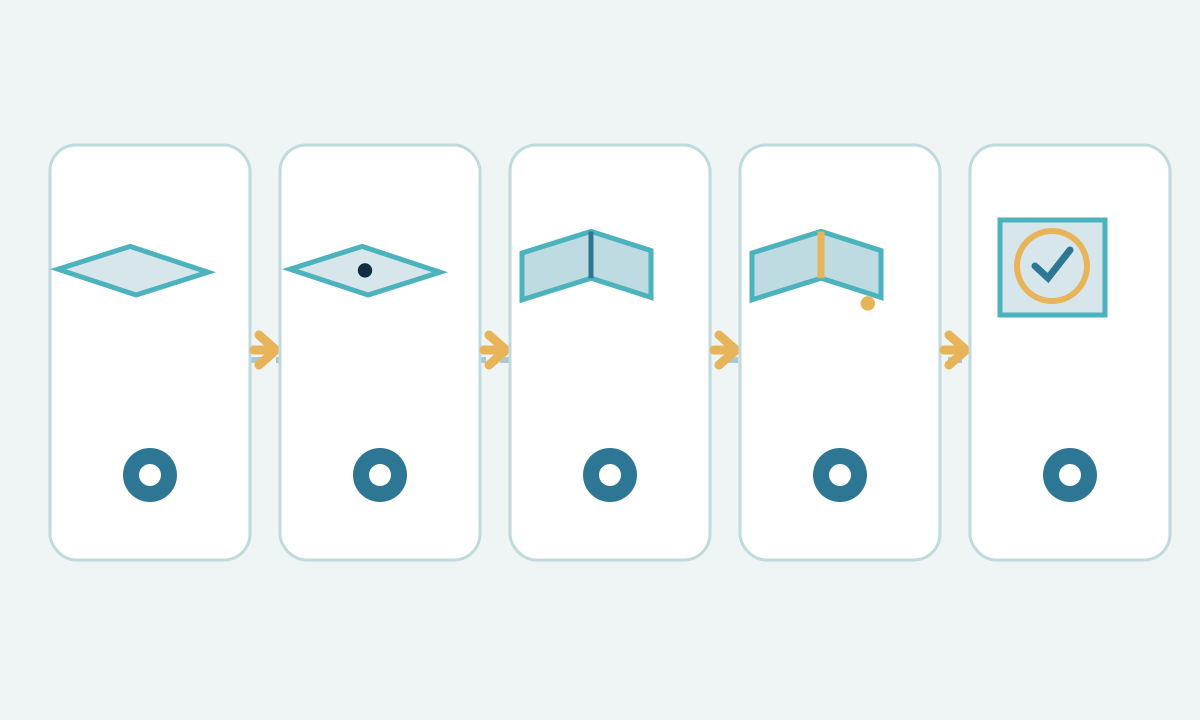
一个钣金零件通常要连续经历材料准备、切割、成形、连接、表面处理和检验。前一道工序会直接影响后一道工序:材料厚度和轧制方向会影响折弯,下料边缘状态会影响成形与装配,焊接可能引入变形,表面处理又会改变最终外观和局部尺寸。
因此,工艺规划应从图纸和使用要求开始,把整条加工路线作为一个连续系统来控制。
钣金加工的基本流程
| 阶段 | 主要工作 | 需要控制的内容 |
|---|---|---|
| 材料与工艺规划 | 确认牌号、状态、厚度、镀层或表面、板幅和图纸要求 | 实际厚度、材料方向、公差基准、表面保护、追溯要求 |
| 切割 / 下料 | 形成展开轮廓、孔、槽和边缘 | 尺寸、毛刺、热影响、切口锥度、割缝和特征位置 |
| 成形 | 折弯、滚弯、冲压等塑性成形 | 内圆角、模具、折弯顺序、回弹、轧制方向、表面压痕 |
| 连接 | 焊接、电阻点焊、紧固件、压铆或其他合格工艺 | 热输入、变形、操作空间、夹具、镀层或表面损伤 |
| 表面处理 | 去毛刺、清洗、打磨、适用时酸洗钝化、涂装或镀层修复 | 外观、防腐、清洁度和最终尺寸状态 |
| 检验 | 核对几何尺寸、连接质量、表面状态和文件 | 图纸符合性以及后续装配或使用要求 |
在表格内横向滚动可查看所有列 →
1. 先把图纸要求转换成工艺要求
首先确认材料标准、厚度及允许偏差、关键尺寸与基准、孔槽位置、折弯几何、表面要求、连接方式、数量、外观区域和检验要求。
还要尽早处理图纸中的模糊信息。平板状态下容易控制的尺寸,在多次折弯和焊接后可能变得困难;外观面如果要求较高,从第一道工序开始就可能需要保护膜、专用垫材和更严格的搬运方式。
采购规格可参考如何正确编写钢板与钢卷技术规格 。
2. 编程和选模具前确认材料
牌号、交货状态、实际厚度、镀层或表面状态都会改变加工条件。低碳钢、高强钢、不锈钢、镀锌板和彩涂板在刀具、模具、折弯、连接和表面保护方面可能采用不同方案。
工程计算和设备设置宜使用毫米或英寸表示的实际厚度。Gauge 在不同材料和市场中的对应关系可能不同,单独使用 Gauge 容易造成误解。厚度选择可继续参考钢板厚度选择指南 。
3. 下料决定后续工序拿到什么样的边缘和特征
钣金可采用剪切、冲裁、锯切、激光、等离子、水刀等方式加工。选择时要结合材质、厚度、轮廓、孔槽、边缘要求、热敏感性、批量和设备能力。
切割完成后应关注尺寸、毛刺方向与大小、切口锥度、挂渣、热影响区、孔质量和局部变形。这些因素会继续进入折弯和装配过程。例如,位于模具接触面的毛刺可能增加划伤和压痕风险。
ISO 9013:2017 对火焰、等离子和激光热切割的几何质量与公差分类提供了标准化表达。具体零件是否采用该标准,应由图纸、交货条件或合同明确规定。
不同切割方式的适用范围可参考薄板金属怎么切 。
4. 成形把展开件变成立体零件
折弯机、手动折弯设备、滚弯和冲压都会使材料产生塑性变形。工艺设置需要考虑牌号、厚度、模具几何、折弯方向、内圆角、法兰尺寸和角度公差。
展开尺寸需要计入弯曲区材料的几何变化,卸载后的回弹也会影响最终角度。实际补偿值应来自已验证的车间数据、材料供应商资料、模具资料或试制结果。
ISO 7438:2020规定了金属材料弯曲试验方法,可用于评价试样承受弯曲塑性变形的能力。生产零件的最小折弯半径仍需结合具体材料、产品标准和工艺验证确定。
更多设置因素见薄板金属折弯指南 。
5. 连接工序会影响形状和表面状态
装配可以采用熔化焊、电阻点焊、机械紧固、压铆等工艺。选择取决于强度、疲劳、密封、外观、拆装需求、操作空间、批量、镀层和使用环境。
焊接热输入会引起收缩和变形,也可能影响金属镀层或不锈钢表面状态。夹具和合理的焊接顺序可以帮助控制变形,具体参数需要针对材料和接头进行验证。
操作空间也应在设计阶段检查。零件折弯后,焊枪、电极和紧固工具是否还能进入目标位置,会直接决定装配顺序。
6. 表面处理属于工艺路线的一部分
去毛刺和边缘处理应按功能定义。手持边、密封面、涂层边缘和外观面可能需要不同的处理等级。
后续工序还可能包括清洗、打磨、拉丝、抛光、适用不锈钢工况下的酸洗钝化、喷涂、粉末涂层以及按规范进行的金属镀层修复。对表面洁净度有要求的不锈钢,应控制碳钢颗粒等外来污染。
表面处理也会影响检验时机。打磨会改变局部几何,涂层会增加表面厚度,所以需要提前规定哪些尺寸在涂装前测量,哪些项目在成品状态验收。
7. 公差会沿工序链累积
最终法兰位置可能同时受到展开长度、孔位、折弯线、折弯角、内圆角以及前序折弯的影响;焊接收缩还可能增加新的位移。
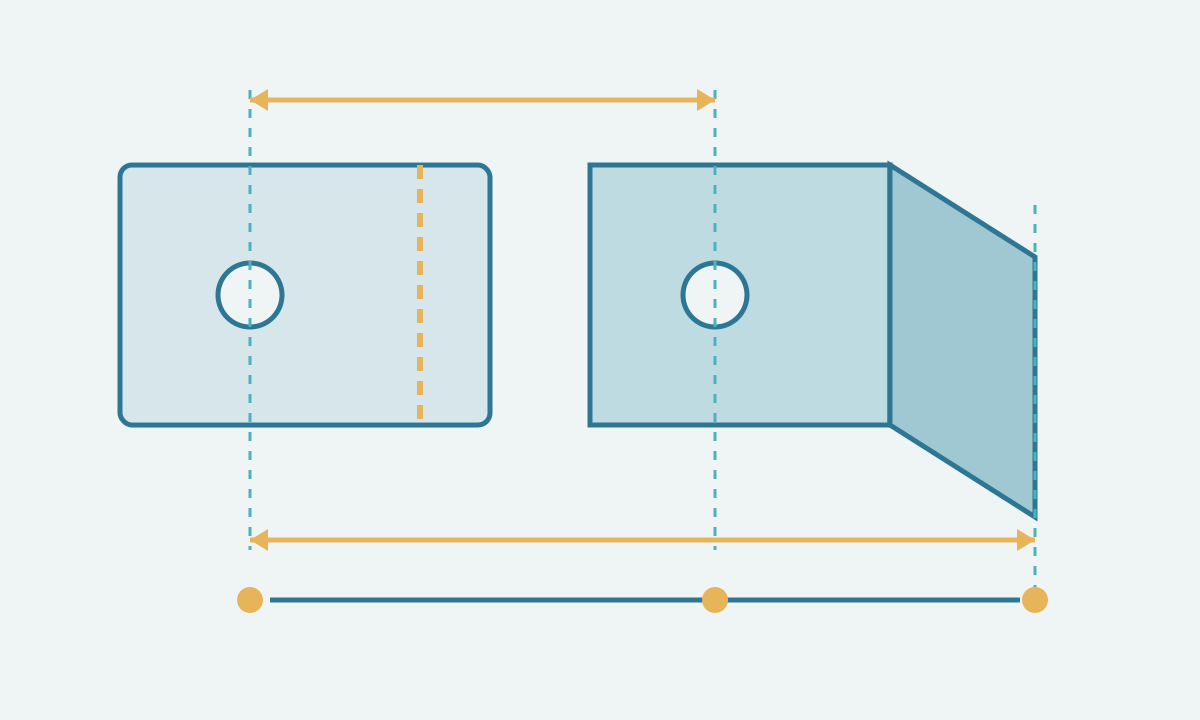
紧公差应放在真正影响功能和装配的位置。具体数值要结合供应商能力、材料标准、加工方法和检验条件确定。
8. 检验要对应客户最终需要的状态
检验项目可包括材料身份与追溯、实际厚度、展开尺寸、孔槽、折弯角和法兰尺寸、整体外形、焊接或连接状态、表面、毛刺、镀层以及订单要求的质量文件。
部分尺寸适合在焊接前检查,部分尺寸只有在成品状态下才有意义。把检验节点写入工艺路线,可以减少返工时才发现基准已经无法恢复的情况。
加工安全也要进入工艺规划
剪切、冲压、折弯和滚弯都存在运动部件和操作点风险。美国 OSHA 29 CFR 1910.212 将剪板机、剪切设备、动力压力机、锯床以及成形辊等列为通常需要操作点防护的设备类型;OSHA 的折弯机资料还特别提示意外启动和大型工件运动风险。
实际工厂应按所在地法规、设备制造商要求和现场风险评估落实防护、锁定挂牌、烟尘控制、激光安全、热作管理和个人防护。
询价资料应覆盖整条加工路线
一份清晰的钣金询价资料通常需要给出:
- 图纸版本及必要的三维数据;
- 材料牌号、标准、状态和厚度;
- 数量与批次要求;
- 关键基准和公差;
- 表面与涂层;
- 连接和检验要求;
- 外观面及允许的搬运痕迹;
- 包装、追溯和质量文件要求。
供应商可以据此选择与功能要求匹配的加工路线,并结合自身已验证的工艺能力报价。
实用结论
钣金加工的核心是连续控制材料、几何和表面状态。下料为成形提供边缘和特征,成形建立三维基准,连接可能使基准发生位移,表面处理形成最终使用状态,检验则验证图纸真正要求的结果。