
Листовая деталь формируется последовательностью взаимосвязанных операций. Марка стали, толщина, покрытие, направление прокатки и состояние поверхности влияют на раскрой и формовку. Качество реза переходит в гибку и сборку. Сварка способна вызвать деформацию, а отделка и контроль определяют состояние готового изделия.
Поэтому маршрут следует строить от чертежа и условий эксплуатации до окончательной приемки.
Основная цепочка операций
| Этап | Операция | Что контролировать |
|---|---|---|
| Материал и планирование | Подтвердить марку, состояние, толщину, покрытие и чертеж | Фактическая толщина, направление, допуски, прослеживаемость, поверхность |
| Раскрой | Получить контур, отверстия и пазы | Точность, заусенец, тепловое влияние, конусность и положение элементов |
| Формовка | Гибка, вальцовка или штамповка | Радиус, инструмент, последовательность, пружинение и следы на поверхности |
| Соединение | Сварка или механическая сборка | Деформация, доступ, фиксация, состояние покрытия |
| Отделка | Удаление заусенцев, очистка, обработка и покрытие | Внешний вид, коррозионная стойкость, чистота и окончательные размеры |
| Контроль | Проверка геометрии, соединений, поверхности и документов | Соответствие чертежу и требованиям сборки |
Прокрутите таблицу, чтобы увидеть все столбцы →
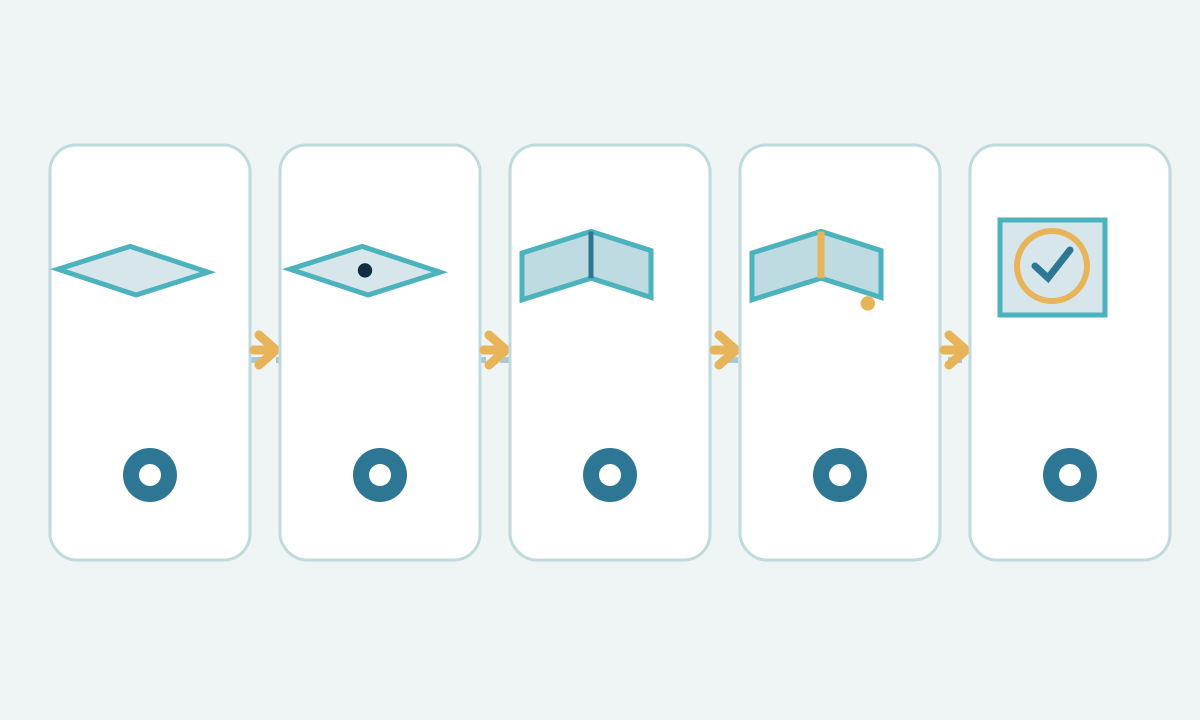
Перевести чертеж в технологические требования
До выбора оборудования определяют материал, толщину, критические размеры и базы, отверстия, геометрию гибов, поверхность, соединения, количество и критерии контроля. Для декоративных поверхностей может потребоваться защитная пленка и отдельные правила обращения уже с первой операции.
Закупочная спецификация должна поддерживать эти требования. Практический состав данных приведен в руководстве по спецификации листа и рулона .
Подтвердить материал и толщину
Низкоуглеродистая, высокопрочная, нержавеющая, оцинкованная и окрашенная сталь требуют разных решений по инструменту, формовке, соединению и защите поверхности. До программирования проверяют состояние поставки и фактическую толщину.
Для инженерных решений удобнее использовать миллиметры или дюймы. Обозначение gauge зависит от материала и системы. Выбор толщины подробно рассмотрен в руководстве по толщине стального листа .
Раскрой
Применяют ножницы, гильотину, пробивку, пиление, лазер, плазму и гидроабразивную резку. После операции оценивают размеры, направление и величину заусенца, конусность, грат, зону термического влияния, качество отверстий и местную деформацию.
ISO 9013:2017 устанавливает классификацию геометрического качества и допусков для термической резки кислородным пламенем, плазмой и лазером, когда на стандарт есть ссылка в документации. Сравнение способов приведено в статье Как резать листовой металл .
Формовка
Гибка на прессе, вальцовка и штамповка создают пластическую деформацию. Настройка зависит от марки, толщины, инструмента, направления гиба, внутреннего радиуса, полки и допуска угла.
Развертка учитывает геометрию зоны гиба, а настройка процесса — пружинение после снятия нагрузки. Производственные значения берут из проверенных данных цеха, документации материала и инструмента либо испытаний. ISO 7438:2020 описывает испытание металлических материалов на изгиб.
Дополнительные рекомендации: Как гнуть листовой металл .
Соединение, отделка и контроль
Сварка, контактная сварка, крепеж или механическое соединение выбираются с учетом нагрузки, усталости, герметичности, доступа, внешнего вида, серии и среды. Тепло сварки может вызывать усадку и коробление, а также изменять состояние покрытия.
Отделка включает удаление заусенцев, очистку, шлифование, полирование, травление/пассивацию для подходящих нержавеющих применений, окраску, порошковое покрытие или ремонт металлического покрытия по спецификации.
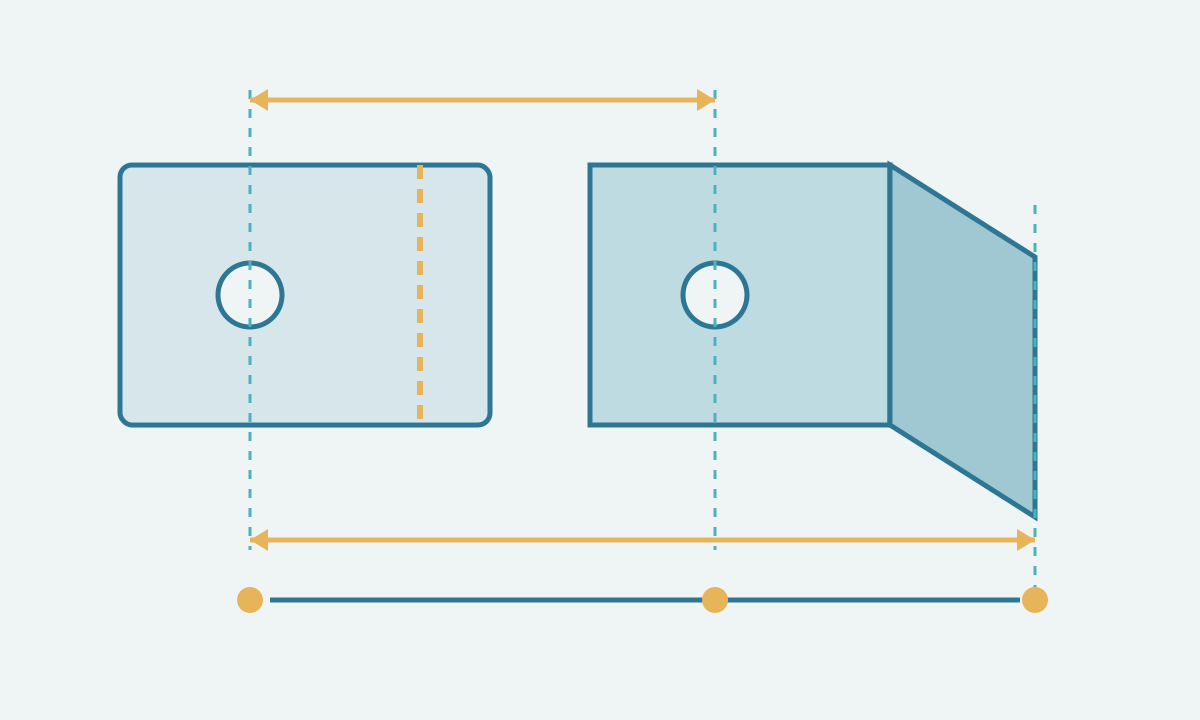
Контроль может охватывать материал и прослеживаемость, толщину, заготовку, отверстия, углы, полки, общий габарит, соединения, поверхность, покрытие и требуемые документы.
Безопасность
Ножницы, прессы, листогибы и вальцы создают риски в рабочей зоне и при движении заготовки. В США OSHA 29 CFR 1910.212 задает общие требования к ограждениям машин. На предприятии применяются местные нормы, инструкции производителя и результаты собственной оценки риска.
Данные для запроса цены
Передайте ревизию чертежа, при необходимости 3D-модель, материал, толщину, количество, критические базы и допуски, отделку, требования к соединению и контролю, декоративные поверхности, упаковку и прослеживаемость. Эти данные позволяют производителю построить маршрут вокруг функции детали и подтвержденных возможностей оборудования.