
Чтобы уменьшить сварочные деформации тонкого листа, заранее задайте требуемый размер шва, обеспечьте стабильный зазор и распределите сварку по разным участкам сборки. Используйте воспроизводимую оснастку и проверяйте размеры после охлаждения и раскрепления. Лист, прижатый к ровному столу, может изменить форму после снятия зажимов.
Руководство посвящено геометрии сварных конструкций из стального листа. Выбор процесса, присадки и обработки поверхности рассмотрен в руководстве по сварке нержавеющей стали , а сравнение способов соединения — в руководстве по тонкому листу . Ток, шаг прихваток и время охлаждения определяют для конкретной сборки.
1. Определите вид деформации и условия приёмки
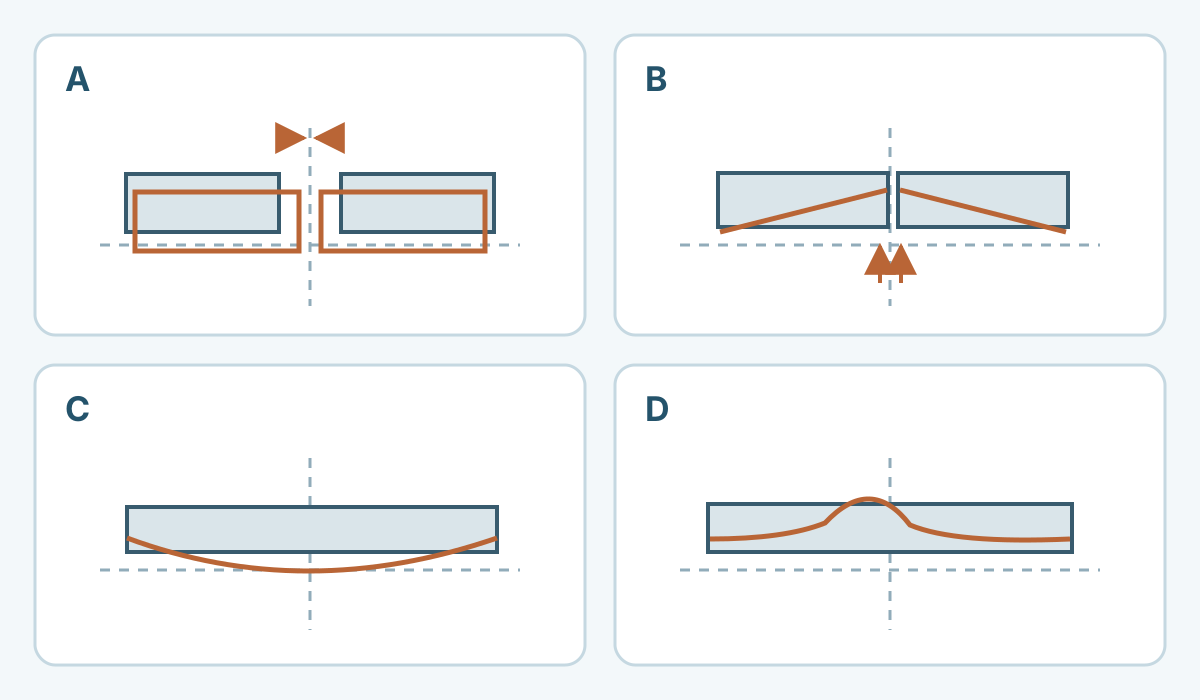
Сварка нагревает узкую зону рядом с относительно холодным основным металлом. Неравномерные расширение, усадка и местная пластическая деформация могут менять геометрию. У длинных листов с редкими опорами особенно важно контролировать перемещение из плоскости. Основные механизмы деформации описаны TWI .
| Вид изменения | Признак | Что проверить сначала |
|---|---|---|
| Поперечная усадка | Закрывается зазор или уменьшается ширина | Сборку, порядок прихваток и объём наплавленного металла |
| Продольная усадка или изгиб | Меняется длина либо плавно изгибается кромка | Положение длинных швов относительно нейтральной оси |
| Угловая деформация | Поворачиваются поверхности по сторонам шва | Неравномерность усадки по толщине и одностороннюю сварку |
| Потеря устойчивости или местная волнистость | На широкой панели появляются неустойчивые волны | Жёсткость, распределение нагрева и исходную плоскостность |
| Скручивание | Углы выходят из заданной плоскости | Асимметрию последовательности, сборки и опор |
Прокрутите таблицу, чтобы увидеть все столбцы →
Зафиксируйте форму до сварки. Резка, правка, гибка и перемещение могли оставить исходные отклонения; при разборе причин пригодится руководство по резке листа . Укажите базы, точки измерения, опирание и допуски. Плоскостность, угол отбортовки и соосность отверстий требуют отдельных проверок. Линейка в нескольких точках подходит для сравнений в цехе; соответствие полному требованию плоскостности на чертеже нужно подтвердить выбранной методикой.
2. Проверьте объём сварки и подготовку стыка
Сверьте длину, положение, размер шва и требования к проплавлению с чертежом и технологической инструкцией по сварке (WPS). Лишний наплавленный металл добавляет усадку и может не приносить расчётной пользы. Конструктор может оценить сокращение шва, приближение к нейтральной оси или уравновешенное расположение необходимых швов. Эти меры рассматривает руководство TWI по проектированию .
Изменение размера шва, замена сплошного шва прерывистым и добавление рёбер требуют согласования с конструктором. Нагрузки, усталость, герметичность, санитарные требования и коррозионная стойкость могут определять необходимость непрерывного соединения. Сварка вразброс задаёт порядок выполнения; промежутки затем заполняют, если требуется сплошной шов.
Проверьте фактические марку, толщину и покрытие. Подготовьте одинаковые кромки и предусмотренный зазор. Записывайте толщину в миллиметрах или десятичных долях дюйма; одного обозначения калибра недостаточно. Исправляйте неравномерную сборку до сварки. Заполнение излишнего зазора меняет объём наплавки и термический цикл. Сохраняйте опоры и ориентацию отбортовок одинаковыми в пробной и серийной сборке.
3. Задайте прихватки, закрепление и раскрепление
Прихватки должны удерживать взаимное положение кромок и требуемый зазор в ходе сборки. Их длину, шаг и порядок определяют по представительным испытаниям и применимой технологии. Проверяйте отсутствие недопустимых дефектов. Прихватки, включаемые в основной шов, должны обеспечивать требуемое сплавление и подготовку. Временные элементы удаляйте утверждённым способом.
Поддерживайте лист рядом со стыком, сохраняя доступ горелки, защитного газа и средств контроля. Предусмотрите безопасное извлечение детали. Повторяйте точки базирования и порядок освобождения зажимов. Чрезмерное закрепление может увеличивать остаточные напряжения и риск трещин в чувствительных материалах; ограничения объясняет TWI в разделе об оснастке .
Повторяемое отклонение можно компенсировать предварительной установкой или обратным прогибом. Записывайте исходное смещение и свободную конечную форму на сборках, представляющих реальные размеры и жёсткость. Результат малого образца сам по себе не задаёт компенсацию широкой панели. Дополнительно проверьте влияние предварительного изгиба на зазор, поверхность и доступ при сборке.
4. Управляйте тепловложением и порядком наложения швов
Работайте в пределах технологии, обеспечивающей заданные сплавление и проплавление при контролируемой наплавке и скорости. Простое снижение тока может привести к медленному перемещению или несплавлению. Поддерживайте сварочную ванну и шов в проверенном технологическом диапазоне. Соблюдайте требования к предварительному подогреву и межслойной температуре для конкретной стали; минимальное тепловложение подходит не каждой металлургической задаче.
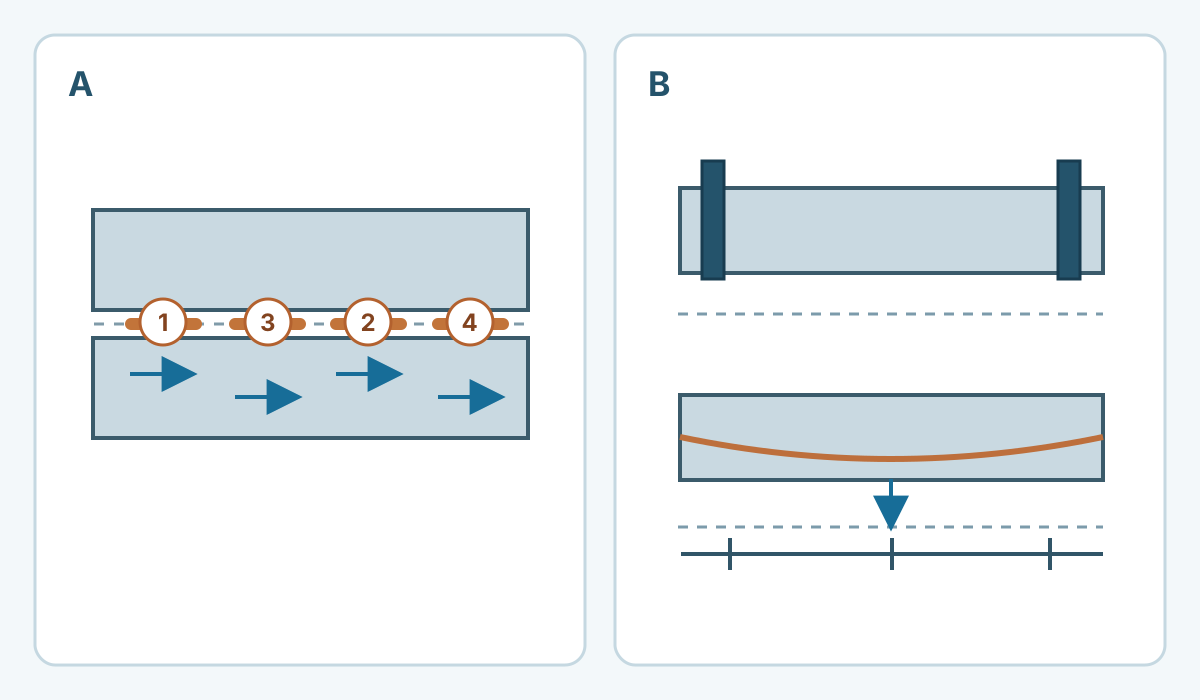
На длинных соединениях испытайте короткие участки, распределённые по конструкции. При обратноступенчатом способе каждый участок выполняют противоположно общему направлению продвижения. При сварке вразброс отдалённые участки проходят в установленной очередности, затем заполняют промежутки для непрерывного шва. По возможности чередуйте необходимые швы на противоположных сторонах. TWI описывает принципы последовательности сварки . Включайте места начала, окончания и стыковки участков в проверку качества.
Совместимая подкладка или теплоотводящий брусок могут поддерживать ванну и отводить тепло. Проверьте контакт, чистоту и изменение проплавления; исключите попадание материала подкладки в шов. Практические условия приведены в руководстве Miller для тонкого листа . Не добавляйте охлаждение водой, сжатым воздухом или мокрой тканью в установленный процесс без проверки.
Фиксируйте скорость, напряжение, ток либо данные энергии оборудования, длину сварки и температуры. Погонная энергия дуги и эффективное тепловложение различаются; метод определения должен соответствовать технологии и форме сигнала оборудования. По одному среднему току или настройке импульса нельзя надёжно сравнить два режима. Для аустенитного нержавеющего листа используйте требования конкретной марки и пояснения AWS .
TWI рассматривает определения энергии и измерение параметров .
5. Проверьте первую сборку по прослеживаемым измерениям
Используйте материал, подготовку кромок, длину соединения и опоры, соответствующие производству. До испытания согласуйте требования к размерам и качеству сварки. Меняйте по одному управляемому фактору в разрешённых пределах, сохраняя остальные условия. Несколько последовательных годных сборок позволяют оценить повторяемость процесса.
Соответствие размеров само по себе не подтверждает качество соединения. Отдельно проверьте сплавление, проплавление и предусмотренные спецификацией испытания на герметичность или механические испытания.
| Этап | Что записать | Решение |
|---|---|---|
| До прихваток | Марку, толщину, исходную форму, зазор и базы | Устранить входные и сборочные отклонения |
| После прихваток | Зазор, положение кромок, прихватки и зажимы | Подтвердить устойчивую исходную сборку |
| После сварки и охлаждения в оснастке | Температурное состояние, форму и результаты контроля швов | Проверить соответствие и готовность к раскреплению |
| После раскрепления | Размеры по тем же базам при заданном опирании | Принять, изменить испытание или направить на разбор |
Прокрутите таблицу, чтобы увидеть все столбцы →
Для поддона с четырьмя угловыми швами обозначьте углы и измерьте углы отбортовок и диагонали до прихваток. Сравните согласованное чередование удалённых углов с исходным процессом при одинаковых требованиях к швам и оснастке. Повторите измерения после одинакового охлаждения и раскрепления. Это пример построения испытания без заявленных результатов и универсальной оптимальной очередности. Если приёмка проводится после зачистки или другой операции, проверяйте и это состояние.
6. Найдите причину отклонений до запуска серии
Если зазор закрывается при прихватках, проверьте его исходную величину, порядок и опоры. При изменении формы преимущественно после освобождения исследуйте закрепление и остаточное перемещение. Ухудшение от детали к детали требует проверки нагрева оснастки, контакта, фактических параметров и разброса свойств материала. Фотографии и измерения в одинаковых точках помогают отличать устойчивое смещение от случайного разброса.
Детали вне допуска задерживайте для разбора. Механическая или термическая правка требует контролируемой технологии ремонта, ограничений для материала и повторного контроля. TWI предупреждает о металлургических изменениях и избыточной усадке при термической правке . Не подбирайте произвольно схему нагрева и резкого охлаждения тонкого, покрытого, высокопрочного или нержавеющего листа.
Для серии сохраните карту швов, WPS, схему прихваток и зажимов, контроль температур, условия охлаждения и раскрепления, метод измерения и основания для повторной проверки процесса. Учитывайте сварочный аэрозоль, горячие поверхности, острые кромки и накопленные в оснастке усилия. Особенности покрытий изложены в руководстве по оцинкованной стали . Рекомендации HSE по аэрозолю относятся к Великобритании; соблюдайте местные требования охраны труда.