
Sacda kaynak çarpılmasını sınırlamak için dikiş boyutunu tasarım gereğiyle sınırlandırın, birleşim açıklığını tutarlı tutun ve kaynak işini parçanın farklı bölgelerine dağıtın. Tekrarlanabilir bir fikstür kullanın; son ölçümü parça soğuyup kelepçeler açıldıktan sonra yapın. Tezgâha bağlıyken düz görünen bir panel serbest bırakıldığında hareket edebilir.
Bu rehber çelik sac kaynaklı parçaların boyutsal kontrolüne yöneliktir. Proses, ilave metal ve yüzey işlemi için paslanmaz çelik kaynak rehberine , kaynak ve mekanik yöntemlerin seçimi için ince sac birleştirme rehberine bakın. Akım, puntalama aralığı ve soğuma süresi parçaya göre belirlenir.
1. Çarpılma türünü ve kabul koşulunu belirleyin
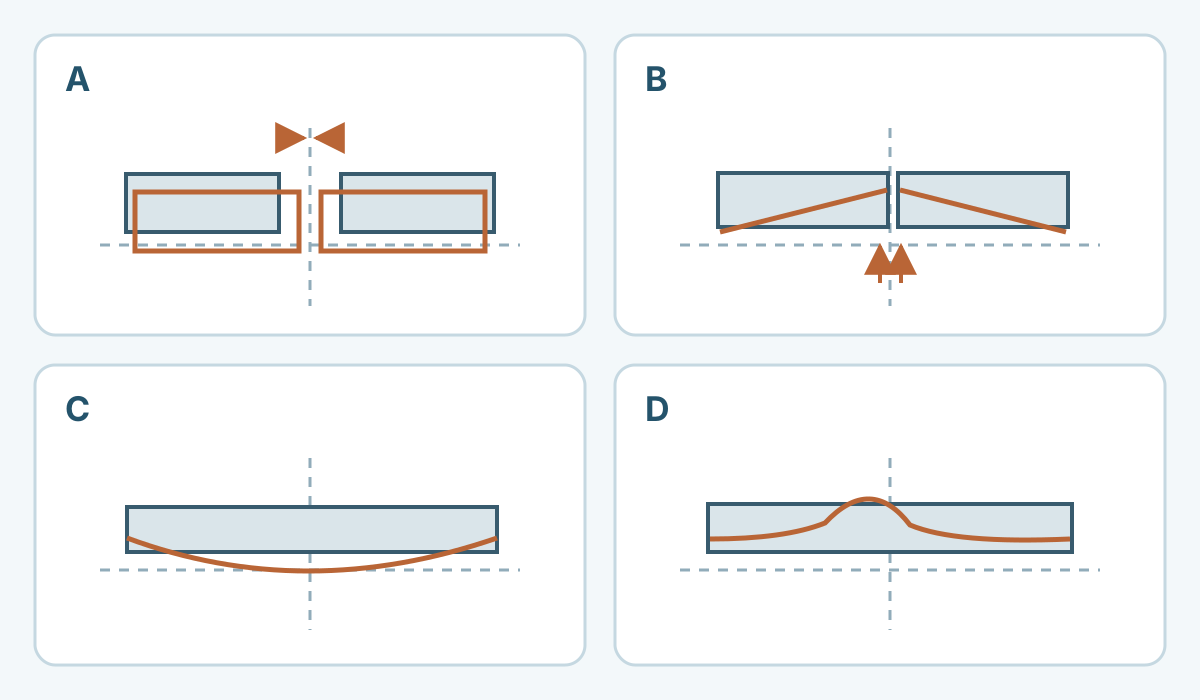
Kaynak bölgesi dar bir alanda ısınırken çevresindeki sac daha soğuk kalır. Düzensiz genleşme, büzülme ve yerel plastik şekil değişimi geometrinin değişmesine yol açabilir. Uzun ve az desteklenmiş panellerde düzlem dışı harekete dikkat edin. TWI’nin çarpılma açıklaması temel mekanizmaları ele alır.
| Hareket | Gözlem | İlk inceleme |
|---|---|---|
| Enine büzülme | Açıklığın kapanması veya genişliğin azalması | Montaj açıklığı, puntalama sırası ve kaynak metali hacmi |
| Boyuna büzülme veya eğilme | Uzunluğun değişmesi ya da kenarın yay biçimi alması | Uzun dikişlerin nötr eksene göre konumu |
| Açısal çarpılma | Dikişin iki yanındaki yüzeylerin dönmesi | Kalınlık boyunca düzensiz büzülme ve tek taraflı kaynak |
| Burkulma veya yerel dalgalanma | Geniş panelde kararsız dalgalar | Panel rijitliği, ısı dağılımı ve başlangıç düzlüğü |
| Burulma | Köşelerin hedef düzlemden çıkması | Kaynak sırası, montaj ve destek asimetrisi |
Tüm sütunlar için tabloyu kaydırın →
Kaynak öncesi şekli kaydedin. Kesme, doğrultma, bükme ve taşıma önceden sapma oluşturmuş olabilir; sac kesme rehberi önceki işlemleri incelemeye yardımcı olur. Referansları, ölçüm noktalarını, destek koşulunu ve toleransları belirtin. Düzlemsellik, flanş açısı ve delik hizası ayrı kontroller ister. Birkaç noktada mastarla boşluk karşılaştırmak atölyede yararlıdır; çizimdeki düzlemsellik şartını bütünüyle doğrulayıp doğrulamadığını ayrıca değerlendirin.
2. Kaynak miktarını ve birleşim hazırlığını gözden geçirin
Dikiş uzunluğu, konumu, boyutu ve nüfuziyet şartını çizim ve kaynak prosedürü şartnamesinden (WPS) doğrulayın. Fazla kaynak metali büzülmeyi artırırken tasarıma yarar sağlamayabilir. Tasarımcı daha kısa bir dikişi, nötr eksene yakın yerleşimi veya gerekli kaynakların karşılıklı düzenlenmesini değerlendirebilir. TWI’nin tasarım rehberi bu seçenekleri açıklar.
Dikiş boyutunu değiştirmek, sürekli dikiş yerine aralıklı kaynak kullanmak veya takviye eklemek için tasarım onayı alın. Yük, yorulma, sızdırmazlık, hijyen ve korozyon koşulları sürekli birleşim gerektirebilir. Atlamalı kaynak işlemin sırasını tanımlar; son durumda aralıkların tamamlanması gerekebilir.
Gerçek çelik kalitesini, kalınlığı ve kaplamayı kontrol edin. Kenarları ve öngörülen ağız açıklığını tutarlı hazırlayın. Yalnızca gauge numarası kullanmak yerine kalınlığı ondalık milimetre veya inçle kaydedin. Değişken açıklığı kaynakla doldurmadan önce montajı düzeltin. Gereksiz geniş açıklık kaynak hacmini ve ısıl çevrimi değiştirir. Deneme ile üretimde destekleri ve flanş yönlerini aynı tutun.
3. Puntalama, bağlama ve serbest bırakmayı planlayın
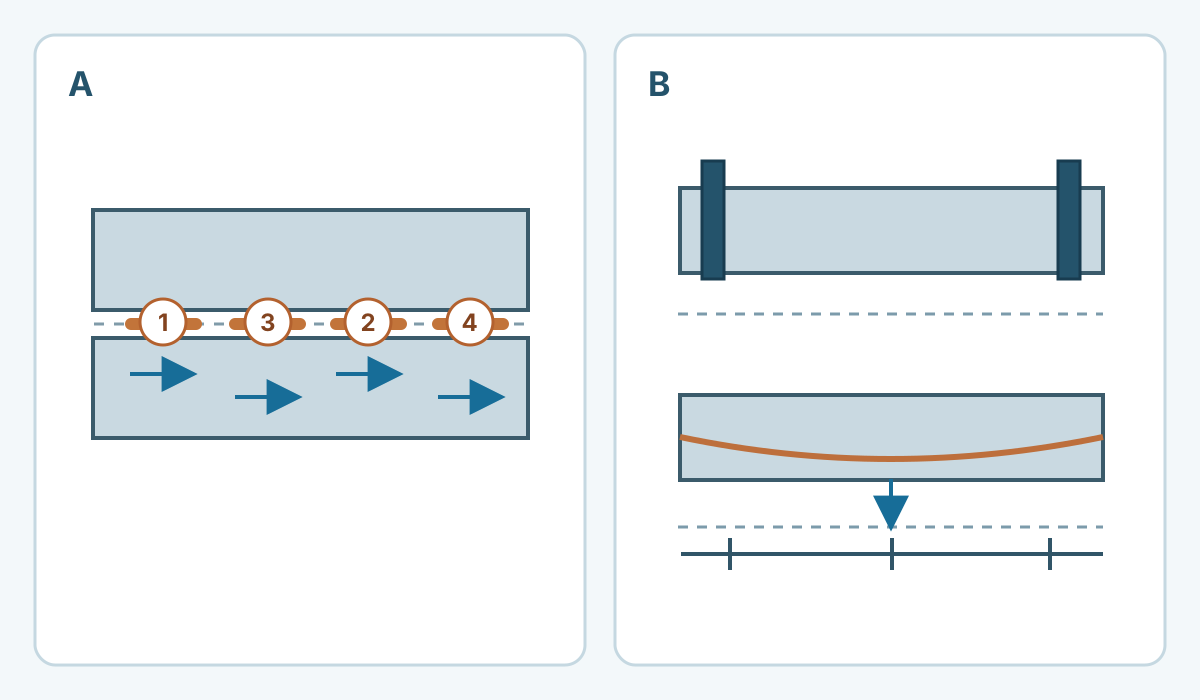
Buradaki puntalama, parçaları ana kaynak öncesinde konumunda tutan kısa tutturma kaynaklarını ifade eder. Boyut, aralık ve sırayı temsilî denemelerle ve uygulanacak prosedürle belirleyin. Puntaları kusur yönünden kontrol edin. Ana dikişe katılacak puntalarda uygun ergime birleşmesi ve hazırlık sağlanmalıdır. Geçici bağlantıları onaylı yöntemle kaldırın.
Sacı birleşim yakınında desteklerken torç, koruyucu gaz ve muayene erişimini koruyun. Parçanın güvenli biçimde çıkarılabileceğini doğrulayın. Denemelerde aynı dayama noktalarını ve kelepçe açma sırasını kullanın. Aşırı kısıtlama kalıntı gerilmeyi ve hassas malzemelerde çatlak riskini artırabilir; TWI’nin bağlama açıklaması bu sınırları ele alır.
Tekrarlanan bir sapma için ön konumlandırma veya ters yönde ön şekil verme denenebilir. Başlangıç sapmasını ve serbest durumdaki son şekli gerçek boyut ve rijitliği temsil eden montajda kaydedin. Küçük bir kupon geniş panelin telafi miktarını tek başına belirlemez. Ön bükmenin açıklığa, yüzeye ve montaj erişimine etkisini de inceleyin.
4. Isı girdisini ve kaynak sırasını yönetin
Gerekli ergime birleşmesini ve nüfuziyeti sağlayan doğrulanmış prosedür içinde çalışın. Akımı tek başına düşürmek yavaş ilerlemeye veya birleşme eksikliğine yol açabilir. Kaynak banyosu, dikiş ve ilerleme hızını uygun işlem aralığında tutun. Malzemeye özgü ön tav ve pasolar arası sıcaklık şartlarına uyun; en düşük ısı girdisi her malzeme için uygun hedef olmayabilir.
Uzun dikişlerde farklı bölgelere dağıtılmış kısa pasoları deneyin. Geri adımlı kaynakta her kısa bölüm, genel ilerlemenin ters yönünde çekilir. Atlamalı kaynakta birbirinden uzak bölümler planlı sırayla yapılır; sürekli dikiş gerekiyorsa boşluklar sonradan tamamlanır. Erişim uygunsa parçanın karşılıklı taraflarındaki gerekli kaynakları dönüşümlü uygulayın. TWI üretim sırası ilkelerini açıklar. Başlangıç, bitiş ve birleşme bölgelerinin kalitesini ayrıca doğrulayın.
Uygun bir altlık veya ısı emici blok, ince sac banyosunu destekleyip ısıyı uzaklaştırabilir. Temasını, temizliğini ve nüfuziyete etkisini deneyin; altlık malzemesinin dikişe karışmasını önleyin. Miller’ın ince sac açıklaması bu uygulamayı ele alır. Yerleşik prosedüre doğrulama olmadan su, basınçlı hava veya ıslak bezle soğutma eklemeyin.
İlerleme hızı, gerilim, akım veya cihazın enerji verisini, kaynak uzunluğunu ve sıcaklıkları kaydedin. Ark enerjisi ile net ısı girdisi farklı büyüklüklerdir; prosedüre ve dalga biçimine uygun ölçüm yöntemini kullanın. Darbe ayarı ya da ortalama akım göstergesi iki prosedürü tek başına güvenilir biçimde sıralayamaz. Östenitik paslanmaz sacın davranışı için AWS açıklamasını ve kaliteye özgü şartları inceleyin.
TWI, enerji tanımlarını ve parametre ölçümünü açıklar.
5. İlk parçayı izlenebilir ölçümlerle doğrulayın
Üretimdeki malzeme, kenar hazırlığı, birleşim uzunluğu ve destekleri temsil eden bir montaj kullanın. Boyut ve kaynak kalitesi kabul koşullarını denemeden önce belirleyin. İzin verilen sınırlar içinde her seferinde tek bir kontrol edilebilir değişkeni değiştirin; diğerlerini sabit tutun. Ardışık birkaç uygun parça tekrarlanabilirliğe ilişkin daha güçlü kanıt verir.
Boyutsal uygunluk tek başına kaynak bütünlüğünü kanıtlamaz. Ergime birleşmesi, nüfuziyet ve gerekli sızdırmazlık ya da mekanik deneyleri ilgili şartnameye göre ayrıca doğrulayın.
| Kontrol noktası | Kayıt | Karar |
|---|---|---|
| Puntalama öncesi | Kalite, kalınlık, başlangıç şekli, açıklık ve referanslar | Girdi veya montaj hatalarını düzeltin |
| Puntalama sonrası | Açıklık, hiza, puntalar ve bağlama | Kararlı başlangıç montajını doğrulayın |
| Kaynak ve fikstürde soğuma sonrası | Sıcaklık koşulu, şekil ve kaynak muayenesi | Uygunluğu ve kontrollü açma koşulunu değerlendirin |
| Serbest bırakma sonrası | Aynı referanslar ve belirlenmiş desteklerde ölçüler | Kabul edin, denemeyi değiştirin veya incelemeye ayırın |
Tüm sütunlar için tabloyu kaydırın →
Dört köşesi kaynaklı bir tavada köşeleri işaretleyin; puntalamadan önce flanş açılarını ve köşegenleri ölçün. Birbirinden uzak köşeleri sırayla kaynaklayan onaylı bir planı başlangıç işlemiyle karşılaştırın. Dikiş şartlarını ve fikstürü sabit tutup aynı soğuma ve açma koşullarında yeniden ölçün. Bu örnek bir deneme tasarımıdır; ölçülmüş sonuç veya her parçada geçerli en iyi sıra iddiası içermez. Son kabul taşlama ya da başka işlem sonrasındaysa o durumda da kontrol yapın.
6. Seri üretimden önce sapmanın nedenini bulun
Açıklık puntalama sırasında kapanıyorsa başlangıç aralığını, sırayı ve desteği inceleyin. Hareket esas olarak kelepçeler açılınca ortaya çıkıyorsa bağlama ve kalıntı hareket üzerinde durun. Parçalar ilerledikçe sonuç kötüleşiyorsa fikstür ısınmasını, teması, gerçek ayarları ve malzeme değişkenliğini kontrol edin. Aynı noktalardaki fotoğraf ve ölçümler sistematik sapmayı dağınıklıktan ayırır.
Tolerans dışı parçaları ayırın. Mekanik veya ısıl doğrultma kontrollü onarım yöntemi, malzemeye uygun sınırlar ve yeniden muayene gerektirir. TWI, ısıl düzeltmede aşırı büzülme ve metalurjik değişim risklerini açıklar. İnce, kaplamalı, yüksek dayanımlı veya paslanmaz sacda gelişigüzel alev yolu ve ani soğutma uygulamayın.
Kaynak haritası, WPS, puntalama ve bağlama planı, sıcaklık kontrolleri, soğuma ve açma koşulları, ölçüm yöntemi ve yeniden doğrulama nedenlerini kayda alın. Duman, sıcak yüzeyler, keskin kenarlar ve fikstürde birikmiş kuvvetler için güvenlik önlemleri uygulayın. Kaplamalı malzemede galvanizli çelik kaynak rehberini kullanın. HSE duman rehberi Birleşik Krallık bağlamındadır; işyerinin tabi olduğu yerel kurallar geçerlidir.