
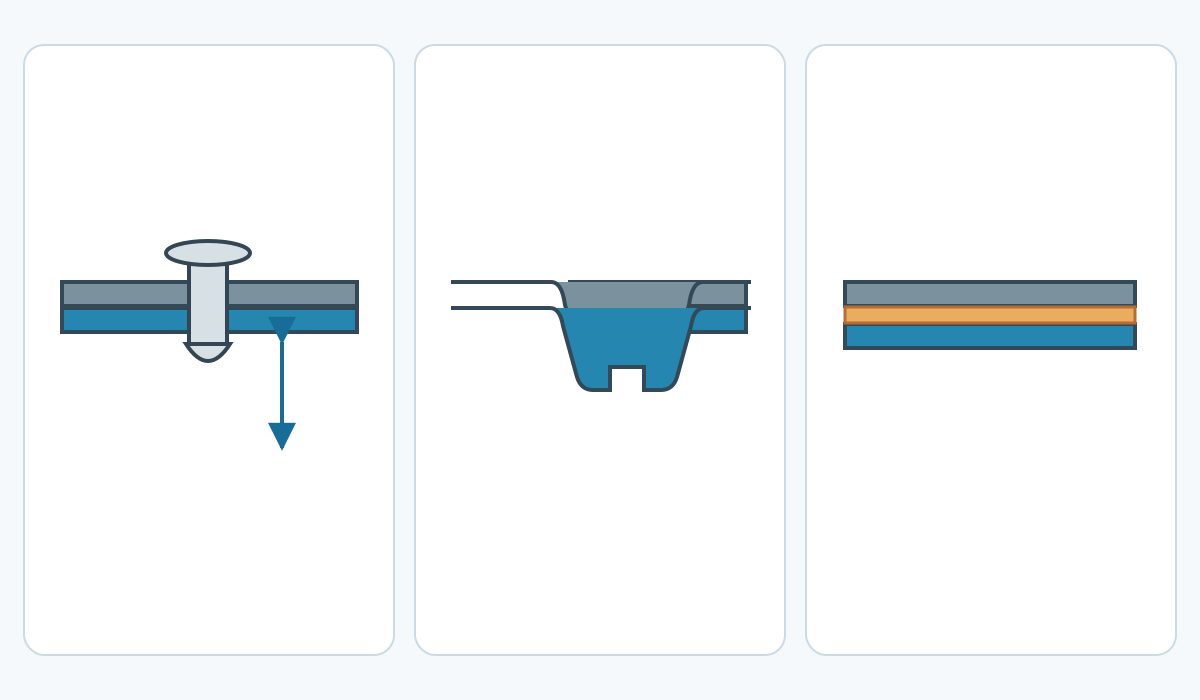
İnce sacı birleştirirken erişimi, yük yönünü ve sacın yerel hasara karşı dayanımını birlikte değerlendirin. Sökülebilir kapaklarda vidalar, tek taraftan montajda kör perçinler, elektrot erişimi olan bindirmelerde punta kaynağı düşünülebilir. Yapıştırıcı ise hazırlanmış bir bindirme yüzeyi üzerinden yük aktarır. Seri üretimden önce seçenekleri gerçek malzeme yığını üzerinde doğrulayın.
Bu rehber çelik sac birleşimlerine odaklanır ve farklı metallerin birleştirilmesiyle ilgili uyarılar içerir. Bütün birleştirme yöntemleri için geçerli bir «ince sac» kalınlık sınırı yoktur. Gerçek kalınlığı ve malzeme kalitesini kaydedin; yalnızca gauge numarası birleşimi tanımlamaz. Sac imalatı süreci , kesme ve şekillendirmenin montajı nasıl etkilediğini açıklar.
1. Takımı seçmeden önce birleşimi tanımlayın
Her katmanın kalitesini, kalınlığını, kaplamasını, bindirme miktarını, kenara göre konumunu ve izin verilen yüzey izlerini belirleyin. Yük yönü, titreşim, sıcaklık, ıslak ortam, sızdırmazlık ve sökme ihtiyacını ekleyin. Şekillendirilmiş parçada takımın, elektrodun, kalıbın ve arka desteğin birleşim yerine ulaşabildiğini kontrol edin.
Tek sac kalınlığı ile bağlantı elemanının kavrayacağı toplam kalınlığı ayrı tutun. Kaplamalar, pullar ve izin verilen ara katmanlar kavrama aralığını ve montaj uyumunu etkileyebilir. Ölçüm esasını belirterek ondalık milimetre veya inç kullanın. ABD gauge uygulamaları ve Birleşik Krallık, Avustralya ya da Kanada’daki sac tanımları tek başına birleştirme şartnamesi oluşturmaz; sac kalınlığı seçimine bakın.
2. Erişime ve kullanım şartlarına göre yöntem seçin
| Yöntem | İlk değerlendirilebilecek uygulama | Çözülmesi gereken kısıt |
|---|---|---|
| Vida veya cıvata | Sökülebilir kapak, ayarlanabilir montaj | Diş kavraması, başın sacı delip geçmesi ve somun ya da inserte erişim |
| Kör perçin | Tek taraftan takılan kalıcı bindirme | Delik, kavrama aralığı, arka boşluk ve sacın yerel dayanımı |
| Direnç nokta kaynağı | Elektrotların erişebildiği tekrarlı çelik bindirmeler | Katmanlar, elektrot kuvveti, kaynak programı ve görünür izler |
| Ark veya lazer kaynağı | Geometri ya da yüzey şartının gerektirdiği kaynak dikişi | Alıştırma, delinme, çarpılma ve doğrulanmış işlem |
| Kenetleme veya kendinden delici perçinleme | Zımba ve kalıp erişimi bulunan tekrarlı soğuk bindirmeler | Şekillendirilebilirlik, katman sırası, takım ve birleşim çıkıntısı |
| Yapıştırıcı veya hibrit birleşim | Geniş bindirme, farklı malzemeler veya az yüzey izi | Yüzey uyumu, soyulma yükü, kürlenme ve çevresel dayanıklılık |
Tüm sütunlar için tabloyu kaydırın →
Sökülebilir kapakta, vidayla birlikte sabitlenmiş somun, perçin somunu veya tasarlanmış başka bir dişli eleman düşünün. Çok ince saca doğrudan açılan diş yeterli kavrama boyu sağlamayabilir. İnsertin montajını, çekilip çıkma ve dönme direncini kontrol edin. Kendinden diş açan vida için de delik, sac kalınlığı ve sıkma aralığı doğrulanmalıdır.
Kör perçin tek taraftan takılır; karşı tarafta kapanma başının oluşacağı boşluk yine gerekir. Belirli bir ürünü yayımlanmış kavrama aralığı, önerilen delik, malzeme ve baş biçimine göre seçin. Sactaki delik ezilmesini, kenar yırtılmasını ve başın sacı delip geçmesini değerlendirin. Katalogdaki perçin çekme kapasitesi tek başına panel kapasitesini vermez. Delikleri çapaktan arındırın ve talaşı temizleyin; paslanmaz sac delmede takım kontrolü ve iş parçasını sabitleme özellikle önemlidir.
3. İnce sacın hasar biçimlerine göre tasarlayın
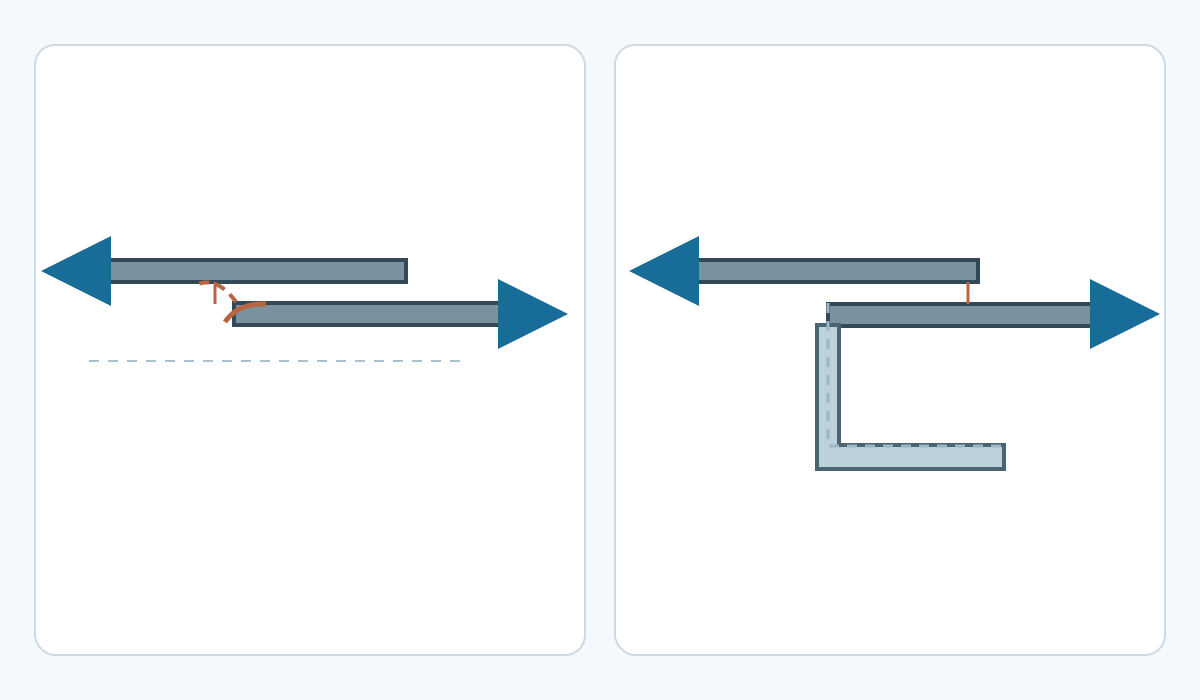
Bindirilen saclar arasındaki eksen kaçıklığı, yük altında tek bindirmeli birleşimin eğilmesine ve dönmesine yol açabilir. Kuvvet sac düzlemine paralel görünse bile bu dönme yapıştırıcı kenarını soyabilir veya bağlantı elemanında kanırtma oluşturabilir. Uygun olduğunda birleşimi destekli bir flanşa yakın yerleştirin ve desteksiz sacın eğilmesini sınırlayın.
| Gözlenen hasar | İncelenecek konu | Olası tasarım düzeltmesi |
|---|---|---|
| Uzamış delik veya yırtılmış kenar | Delik ezilmesi, kenara kalan kesit ve yük dağılımı | Yerleşimi değiştirin veya yük yolunu güçlendirin |
| Başın sacı delip geçmesi | Yerel eğilme ve basma yüzeyi | Daha geniş basma elemanını veya arka desteği doğrulayın |
| Yapıştırılmış kenarın açılması | Soyulma, kirlenme, kaplama ayrılması veya eksik kürlenme | Kenarı destekleyin ve yapıştırma işlemini düzeltin |
| Birleşim noktası yakınında çatlak veya çarpılma | Malzeme durumu, takım/kaynak ayarı ve nokta aralığı | İşlemi ayarlayıp montaj geometrisini yeniden doğrulayın |
Tüm sütunlar için tabloyu kaydırın →
Bağlantı elemanı aralığını, kenar mesafesini ve kaynak yerleşimini geçerli tasarım yöntemi, tedarikçi verileri ve denemelerle belirleyin. İlave delikler kalan sac kesitini azaltır; daha rijit bir birleşim deformasyonu desteksiz panele taşıyabilir. Yerleşimi değiştirirken bütün yük yolunu yeniden kontrol edin.
4. Isı ve şekillendirme etkilerini kontrol edin
Direnç nokta kaynağı elektrot basıncı altında kalıcı bir ergime birleşimi oluşturur. Karşılıklı elektrotlu geleneksel ekipman iki dış yüzeye de erişim gerektirir. Kalite, katman kalınlıkları, kaplama ve elektrot durumu doğrulanmış kaynak programını belirler; bütün ince saclar için tek bir akım değeri kullanılamaz. ISO 14373:2024, belirli düşük karbonlu çelik nokta kaynağı uygulamalarını kapsar; uygulamadan önce kapsamın tamamını kontrol edin.
Ark veya lazer dikişlerinde aralığı, kısıtlamayı ve ısı girdisini seçilen prosedürle kontrol edin. Deneme, yanarak delinmeyi, ergime eksikliğini ve kelepçeler açıldıktan sonraki çarpılmayı ortaya çıkarmalıdır. Ayrık kaynak noktaları dizisi sızdırmaz bir dikiş sağlamaz. Hazırlık ve son işlem için paslanmaz kaynak ve galvanizli çelik kaynak rehberlerine başvurun.
Kenetleme, yani clinching, sacları şekillendirerek mekanik kilit oluşturur; kendinden delici perçinlemede ise perçin katmanlara bastırılır ve genişletilir. İki yöntem de onaylanmış malzeme birleşimine, katman sırasına ve takıma bağlıdır. Deneme kesitlerini ve tedarikçinin kontrol ölçülerini inceleyin. Soğuk şekillendirme sert bir sacı çatlatabilir, yüzeyde iz bırakabilir veya kaplamayı zedeleyebilir. Kenar geometrisi uygunsa katlı dikişler ve kıvırmalı kenar birleşimleri de değerlendirilebilir; açılma direnci ile sızdırmazlığı ayrı doğrulayın.
5. Yüzeyleri, yapıştırıcıyı ve korozyon korumasını doğrulayın
Yapıştırılmış birleşimde yük, saclar arasındaki tüm katmanlardan geçer. Yağ, zayıf boya veya iyi tutunmamış bir kaplama sınırlayıcı ara yüz olabilir. Gerçek yüzey durumunu doğrulayın; seçilen ürünün temizleme, ön işlem, karıştırma, yapıştırıcı tabakası ve kürlenme talimatlarını izleyin. Ürün taşımaya izin verene kadar konumu ve kür koşullarını koruyun. Doğrulama yüklerini gerekli kürlenme düzeyinde uygulayın.
Bindirmeyi soyulma ve yarılma yüklerini sınırlayacak şekilde tasarlayın; sürekli yük, sıcaklık ve nem etkilerini kontrol edin. Tedarikçinin bindirme-kayma verileri belirli deney şartlarını temsil eder. ISO 4587:2003 bir bindirme-kayma deney yöntemi verir; sonuçları birleşimin tasarımda izin verilen değerleri değildir. Hibrit birleşim yapıştırıcıyı bağlantı elemanı, kenetleme veya kaynakla birlikte kullanır. Yapıştırıcının yer değiştirmesi ve kaynak uyumu dahil tüm işlem sırasını doğrulayın; yayımlanmış iki dayanım doğrudan toplanamaz.
Elektrolite maruz kalan farklı metallerde galvanik uyumu ve gerekli yalıtımı değerlendirin. Delik kenarlarını, hasarlı çinkoyu ve erişilemeyen yarıkları uyumlu bir sistemle koruyun; montajı kapatmadan önce drenaj ve sızdırmazlığı planlayın. Yapıştırıcı tabakası ancak sürekliliği ve diğer metal temasları kontrol edildiğinde yalıtıma katkı sağlayabilir. Bağlantı elemanı geçişleri ve hasarlı kenarlar iletken yol oluşturabilir.
6. Denemeyi doğrulayın ve üretim işlemini belirleyin
Üretimin kalitesini, kaplamasını, kalınlık toleranslarını, deliklerini, bindirmesini ve yüzey hazırlığını temsil eden numuneler ile bir deneme montajı kullanın. Yük ve hasar biçimi, izin verilen çarpılma, görünür izler, gerekiyorsa kaçak ve beklenen çevrede dayanıklılık için kabul ölçütlerini deneyden önce belirleyin. Kullanım gerektiriyorsa yorulma veya tekrarlı açma deneyleri ekleyin. Görünüş tek başına iç kaynak ergimesini ya da yapıştırma dayanıklılığını doğrulamaz.
Onaylı bağlantı elemanını ve takımı, delik veya kalıp ayrıntılarını, sıkma ya da yerleştirme kontrollerini, kaynak prosedürünü, yapıştırıcı partisini ve kürlenmesini, korozyon onarımını kaydedin. Muayene sıklığını ve yeni kaplama, farklı sac kalitesi veya takım değişimi gibi yeniden doğrulama nedenlerini tanımlayın. Güvenlik açısından kritik veya mevzuata tabi işlerde geçerli tasarım ve imalat şartlarını uygulayın.
Keskin kenarları, talaşı, sıkışma noktalarını, yapıştırıcı maruziyetini ve sıcak çalışma tehlikelerini kontrol edin. Kaynak, kaplamaları da dikkate alan uygun duman kontrolü gerektirir. HSE rehberliği Birleşik Krallık için bir kaynaktır; yerel iş güvenliği şartları ayrıca geçerlidir.