
Para unir chapa delgada, compruebe el acceso, la dirección de las cargas y la resistencia de la chapa al daño local. Los tornillos sirven para tapas desmontables; los remaches ciegos permiten trabajar desde una cara; la soldadura por puntos requiere acceso de los electrodos; el adhesivo transmite carga a través de un solape preparado. Valide las opciones con los materiales reales antes de fabricar la serie.
Esta guía se centra en conjuntos de chapa de acero e incluye precauciones para metales distintos. No existe un espesor que delimite universalmente la chapa «delgada» a efectos de unión. Anote espesor real y grado; el número de calibre por sí solo resulta insuficiente. El proceso de fabricación de chapa explica cómo el corte y el conformado condicionan el montaje.
1. Defina la unión antes de elegir la herramienta
Registre grado, espesor de cada capa, recubrimiento, solape, posición respecto al borde y marcas superficiales admisibles. Añada dirección de carga, vibración, temperatura, humedad, estanqueidad y necesidad de desmontaje. Compruebe el acceso de herramientas, electrodos, matrices y apoyos con la pieza ya conformada.
Distinga el espesor de una chapa del espesor total que sujetará la fijación. Recubrimientos, arandelas y capas intermedias autorizadas pueden afectar al rango de agarre y al ajuste. Especifique milímetros o pulgadas decimales y la base de medición. Los calibres estadounidenses y las denominaciones usadas en Reino Unido, Australia o Canadá no definen una especificación de unión; consulte cómo elegir el espesor de chapa .
2. Seleccione métodos según el acceso y el servicio
| Método | Aplicación inicial razonable | Condicionante por resolver |
|---|---|---|
| Tornillos o pernos | Tapa desmontable, conjunto ajustable | Engranamiento de rosca, arrancamiento de la chapa bajo la cabeza y acceso a tuerca o inserto |
| Remaches ciegos | Solape permanente con colocación desde una cara | Taladro, rango de agarre, espacio posterior y resistencia local de la chapa |
| Soldadura por puntos de resistencia | Solapes repetitivos de acero accesibles a los electrodos | Apilado, fuerza de electrodos, programa de soldadura y huellas visibles |
| Soldadura por arco o láser | Costura soldada exigida por geometría o acabado | Ajuste, perforación por fusión, deformación y proceso validado |
| Clinching o remachado autoperforante | Solapes seriados en frío con acceso para punzón y matriz | Conformabilidad, orden de capas, utillaje y saliente de la unión |
| Adhesivo o unión híbrida | Solape ancho, materiales distintos o pocas marcas visibles | Compatibilidad superficial, pelado, curado y durabilidad ambiental |
Deslice la tabla para ver todas las columnas →
Para una tapa desmontable, considere un tornillo con tuerca cautiva, tuerca remachable u otro elemento roscado diseñado para la chapa. Un taladro roscado directamente en una chapa muy fina puede ofrecer poco engranamiento. Verifique la instalación del inserto y su resistencia a extracción y giro. Los tornillos autorroscantes también requieren un taladro, espesor y margen de apriete comprobados.
El remache ciego se coloca por una cara, aunque detrás necesita espacio para deformarse. Elija una referencia concreta según rango de agarre, taladro recomendado, material y geometría de cabeza. Compruebe aplastamiento junto al taladro, desgarro del borde y arrancamiento bajo la cabeza. La resistencia a tracción del remache publicada en catálogo no determina por sí sola la capacidad del panel. Desbarbe y retire las virutas; el taladrado de chapa inoxidable exige especial atención al control de la herramienta y a la sujeción.
3. Diseñe teniendo en cuenta cómo falla la chapa
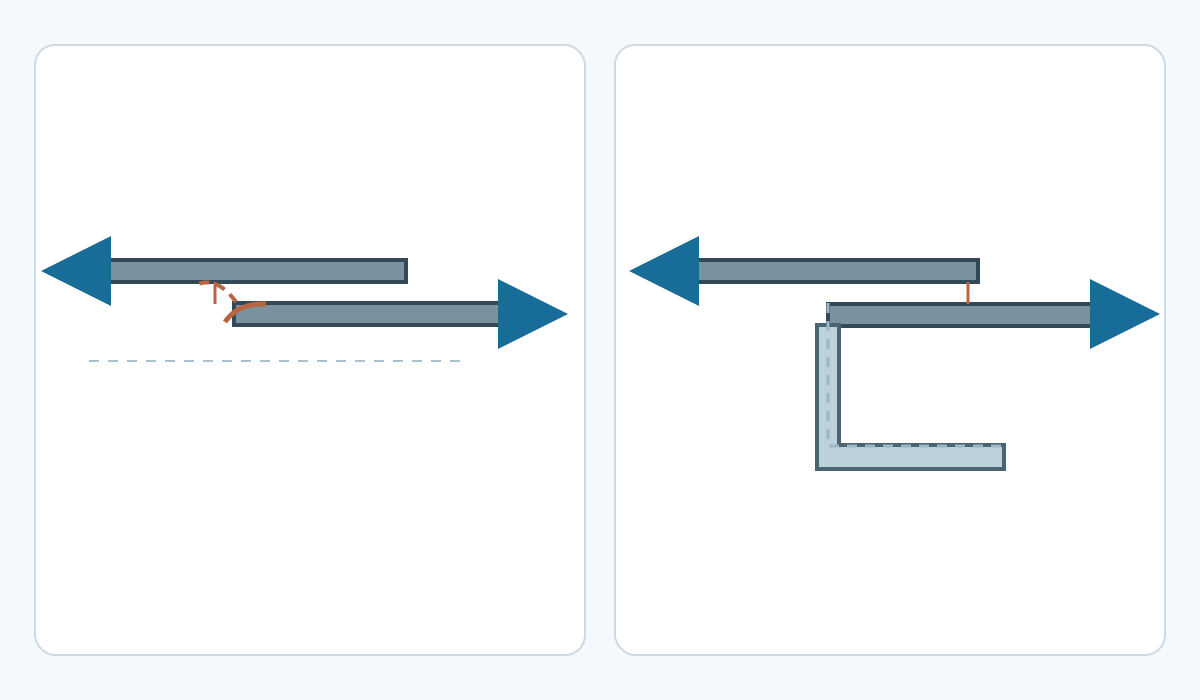
La excentricidad entre chapas superpuestas permite que la carga doble y haga girar un solape simple. Ese giro puede pelar el borde del adhesivo o ejercer palanca sobre una fijación aunque la fuerza aplicada parezca paralela a la chapa. Sitúe la unión cerca de una pestaña apoyada cuando sea viable y limite la flexión de los paños sin apoyo.
| Fallo observado | Qué investigar | Posible ajuste de diseño |
|---|---|---|
| Taladro alargado o borde desgarrado | Aplastamiento, sección entre taladro y borde y reparto de carga | Modificar la disposición o reforzar el recorrido de carga |
| Cabeza que atraviesa la chapa | Flexión local y superficie de apoyo | Validar un apoyo mayor o un refuerzo posterior |
| Apertura del borde encolado | Pelado, contaminación, separación del recubrimiento o curado incompleto | Apoyar el borde y corregir el proceso de pegado |
| Grieta o deformación cerca de un punto de unión | Estado del material, ajustes de herramienta o soldadura y separación entre puntos | Ajustar el proceso y revalidar la geometría montada |
Deslice la tabla para ver todas las columnas →
Determine paso de fijaciones, distancia al borde y disposición de soldaduras mediante el método de cálculo aplicable, los datos del proveedor y los ensayos. Más taladros reducen la sección restante; una unión más rígida puede trasladar la deformación a un panel sin apoyo. Revise todo el recorrido de carga al cambiar la disposición.
4. Controle los efectos térmicos y del conformado
La soldadura por puntos de resistencia crea una unión permanente por fusión bajo presión de los electrodos. Los equipos convencionales con electrodos opuestos necesitan acceso a ambas caras exteriores. Grado, espesores, recubrimiento y estado de electrodos determinan el programa validado; una sola intensidad no sirve para toda chapa delgada. ISO 14373:2024 trata aplicaciones definidas de soldadura por puntos de acero de bajo carbono; compruebe su alcance completo antes de aplicarla.
En costuras por arco o láser, controle separación, sujeción y aporte térmico mediante el procedimiento elegido. El ensayo debe detectar perforaciones por fusión, falta de fusión y deformación después de retirar las mordazas. Una sucesión de puntos aislados no forma una costura estanca. Consulte las guías de soldadura de inoxidable y soldadura de galvanizado para preparación y acabado.
El clinching genera un enclavamiento mediante deformación de las chapas; el remachado autoperforante introduce un remache y lo expande dentro del apilado. Ambos dependen de la combinación de materiales, el orden de capas y el utillaje aprobados. Inspeccione secciones de prueba y dimensiones de control del proveedor. El conformado en frío todavía puede agrietar una chapa dura, marcar el acabado o dañar un recubrimiento. Las costuras plegadas y engatilladas ofrecen otras opciones si la geometría del borde lo permite; evalúe por separado apertura y estanqueidad.
5. Valide superficies, adhesivos y protección anticorrosiva
La carga de una unión adhesiva atraviesa todas las capas entre chapas. Aceite, pintura débil o un recubrimiento mal adherido pueden constituir la interfaz limitante. Valide la superficie real y siga las instrucciones del producto sobre limpieza, pretratamiento, mezcla, espesor de adhesivo y curado. Mantenga posición y condiciones de curado hasta que se permita manipular la pieza. Aplique las cargas de validación en el estado de curado especificado.
Diseñe el solape para limitar pelado y apertura por clivaje, y compruebe carga sostenida, temperatura y humedad. Los valores de cizalladura por solape del proveedor corresponden a condiciones de ensayo concretas. ISO 4587:2003 define un ensayo de solape; sus resultados no son tensiones admisibles de diseño. La unión híbrida combina adhesivo con fijación, clinching o soldadura. Valide la secuencia conjunta, incluido el desplazamiento del adhesivo y su compatibilidad con la soldadura; las dos resistencias publicadas no pueden sumarse directamente.
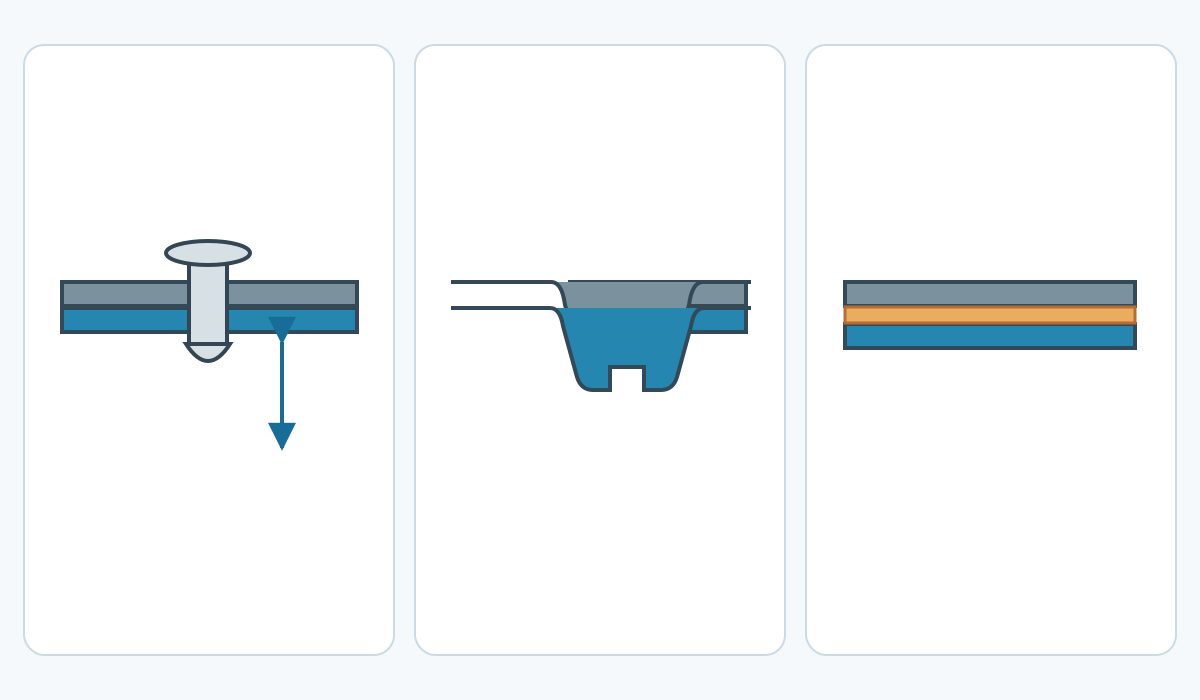
En metales distintos expuestos a un electrolito, evalúe compatibilidad galvánica y aislamiento necesario. Proteja bordes taladrados, zinc dañado y rendijas inaccesibles con un sistema compatible; resuelva drenaje y sellado antes de cerrar el conjunto. El adhesivo puede contribuir al aislamiento cuando se controla su continuidad y los demás contactos metálicos. Las perforaciones de fijaciones y los bordes dañados todavía pueden crear caminos conductores.
6. Ensaye y establezca el proceso de producción
Use probetas y un montaje de prueba representativos del grado, recubrimiento, tolerancias de espesor, taladros, solape y preparación superficial de producción. Fije previamente los criterios: carga y modo de fallo, deformación, marcas, fugas cuando proceda y durabilidad ambiental. Añada ensayos de fatiga o aperturas repetidas si lo exige el servicio. El aspecto exterior no confirma la fusión interna ni la durabilidad del adhesivo.
Registre fijación y herramienta aprobadas, taladros o matrices, controles de apriete o colocación, procedimiento de soldadura, lote y curado del adhesivo y reparación anticorrosiva. Defina frecuencia de inspección y cambios que exijan revalidación, como otro recubrimiento, grado o herramienta. En trabajos regulados o críticos para la seguridad, aplique los requisitos de diseño y fabricación correspondientes.
Controle cantos cortantes, virutas, atrapamientos, exposición a adhesivos y riesgos de trabajo en caliente. La soldadura requiere controles adecuados de humos y evaluación de los recubrimientos. La orientación de HSE corresponde al Reino Unido; siguen siendo aplicables las exigencias locales de seguridad laboral.