
Способ соединения тонкого листа выбирают по доступу к стыку, направлению нагрузки и сопротивлению листа местному разрушению. Винты подходят для съёмных крышек, вытяжные заклёпки позволяют вести монтаж с одной стороны, точечная сварка удобна для нахлёсток с доступом электродов. Клей передаёт нагрузку через подготовленную площадь нахлёстки. До запуска серии проверьте выбранные варианты на реальном пакете материалов.
Руководство посвящено главным образом стальным листовым узлам и учитывает соединение разнородных металлов. Универсальной границы «тонкого» листа для всех способов соединения нет. Указывайте фактическую толщину и марку материала: одного номера калибра недостаточно. В обзоре изготовления деталей из листового металла показана связь резки и формовки со сборкой.
1. Определите условия соединения до выбора инструмента
Запишите марку и толщину каждого слоя, покрытие, нахлёстку, положение относительно края и допустимые следы на поверхности. Добавьте направление нагрузки, вибрацию, температуру, увлажнение, требования к герметичности и разборке. Проверьте доступ инструмента, электродов, матриц и подкладок после формовки деталей.
Разделяйте толщину одного листа и суммарную толщину пакета, зажимаемого крепежом. Покрытия, шайбы и разрешённые промежуточные слои могут влиять на диапазон скрепляемых толщин и посадку. Задавайте толщину в миллиметрах или десятичных долях дюйма с указанием основы измерения. Американские калибры и обозначения листа в Великобритании, Австралии или Канаде сами по себе не задают требования к соединению; см. выбор толщины стального листа .
2. Отберите способы по доступу и условиям службы
| Способ | Подходящая исходная задача | Что необходимо проверить |
|---|---|---|
| Винты или болты | Съёмная крышка, регулируемый узел | Длина зацепления резьбы, продавливание листа головкой и доступ к гайке или вставке |
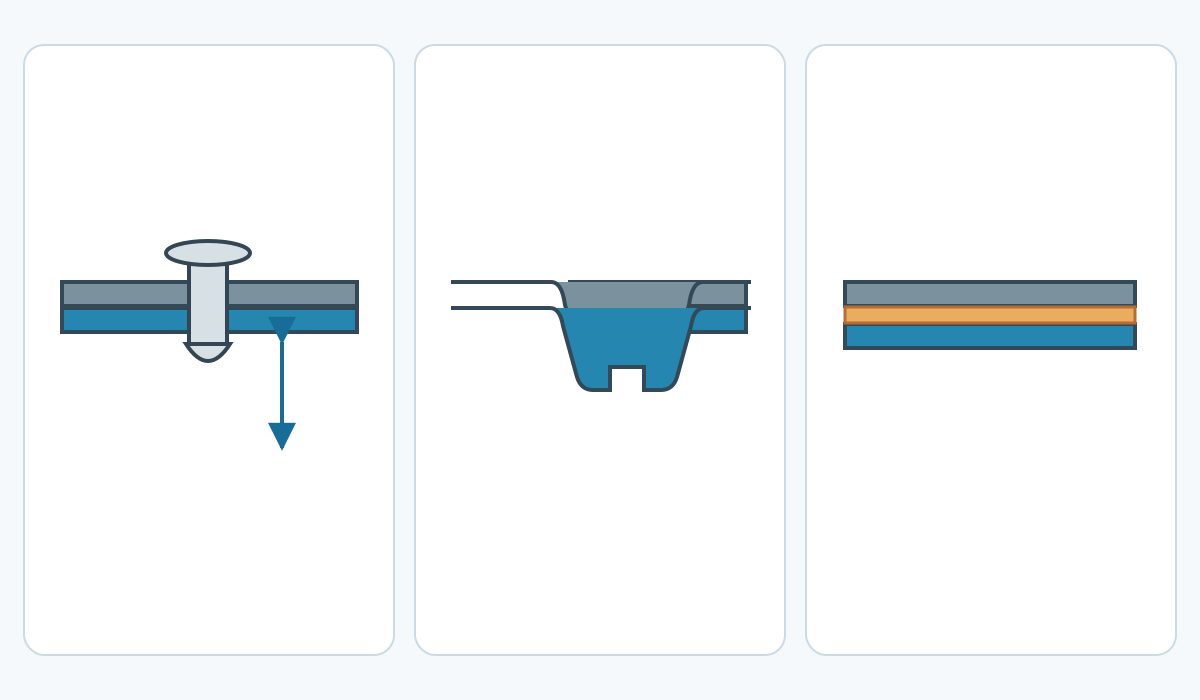
| Вытяжные заклёпки | Неразъёмная нахлёстка с односторонним монтажом | Отверстие, диапазон толщин, место с обратной стороны и местная прочность листа |
| Контактная точечная сварка | Серийные стальные нахлёстки с доступом электродов | Пакет листов, усилие электродов, режим сварки и вмятины |
| Дуговая или лазерная сварка | Сварной шов, требуемый геометрией или отделкой | Сборка, прожог, коробление и подтверждённый процесс |
| Клинчинг или самопробивная клёпка | Серийные холодные соединения с доступом пуансона и матрицы | Формуемость, порядок слоёв, оснастка и выступ соединения |
| Клеевое или гибридное соединение | Широкая нахлёстка, разные материалы, минимум видимых следов | Совместимость поверхностей, отрыв края, отверждение и стойкость к среде |
Прокрутите таблицу, чтобы увидеть все столбцы →
Для съёмной крышки рассмотрите винт с закреплённой гайкой, заклёпочной гайкой или другим специально предусмотренным резьбовым элементом. Резьба, нарезанная непосредственно в очень тонком листе, может иметь недостаточную длину зацепления. Проверьте установку вставки и её сопротивление вырыву и проворачиванию. Для самонарезающего винта также требуются подтверждённые отверстие, толщина материала и диапазон затяжки.
Вытяжную заклёпку устанавливают с одной стороны, однако с обратной стороны нужно место для образования замыкающей головки. Выбирайте конкретное изделие по диапазону скрепляемых толщин, рекомендованному отверстию, материалу и форме головки. Проверьте смятие у отверстия, вырыв к краю и продавливание листа головкой. Каталожная несущая способность заклёпки при растяжении сама по себе не определяет прочность панели. Удаляйте заусенцы и стружку; при сверлении нержавеющего листа особенно важны контроль инструмента и закрепление детали.
3. Учитывайте характер разрушения тонкого листа
Смещение плоскостей листов создаёт эксцентриситет: под нагрузкой одинарная нахлёстка может изгибаться и поворачиваться. Поворот раскрывает край клеевого слоя или создаёт отрывающее усилие в крепеже даже при внешней силе, направленной вдоль листа. По возможности располагайте соединение возле подкреплённой отбортовки и ограничивайте изгиб свободных участков.
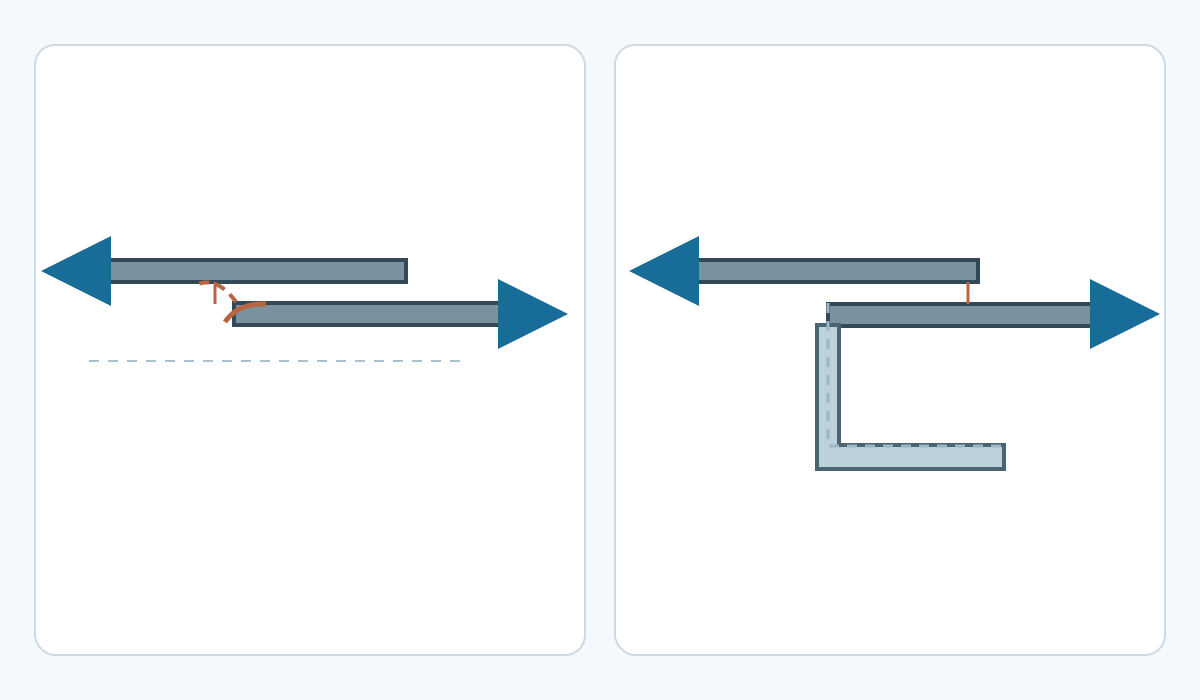
| Наблюдаемое разрушение | Что исследовать | Возможное изменение конструкции |
|---|---|---|
| Вытянутое отверстие или вырыв к краю | Смятие, перемычку до края и распределение нагрузки | Изменить расположение или усилить путь передачи нагрузки |
| Продавливание листа головкой | Местный изгиб и площадь опирания | Проверить увеличенный опорный элемент или подкладку |
| Раскрытие клеевого края | Отслаивание, загрязнение, отделение покрытия или неполное отверждение | Подкрепить край и исправить технологию склеивания |
| Трещина или коробление возле точки соединения | Состояние материала, настройки инструмента/сварки и шаг точек | Скорректировать процесс и повторно проверить геометрию узла |
Прокрутите таблицу, чтобы увидеть все столбцы →
Шаг крепежа, расстояние до края и расположение сварных точек определяйте по применимому методу расчёта, данным поставщика и испытаниям. Дополнительные отверстия уменьшают оставшееся сечение; повышение жёсткости соединения может перенести деформацию в неподкреплённую панель. При изменении схемы проверяйте весь путь передачи нагрузки.
4. Контролируйте нагрев и последствия формовки
Контактная точечная сварка создаёт постоянное соединение плавлением под давлением электродов. Обычная схема с противоположными электродами требует доступа к обеим наружным сторонам пакета. Марка, толщины слоёв, покрытие и состояние электродов определяют подтверждённый режим; единого тока для любого тонкого листа нет. ISO 14373:2024 охватывает определённые применения точечной сварки низкоуглеродистой стали; перед использованием проверьте полную область действия.
Для дугового или лазерного шва управляйте зазором, закреплением и тепловложением в рамках выбранной технологии. Проба должна выявлять прожоги, несплавления и коробление после снятия зажимов. Ряд отдельных сварных точек не образует герметичного шва. Подготовку и окончательную обработку уточняйте по руководствам о сварке нержавеющей стали и сварке оцинкованной стали .
Клинчинг формирует механическое зацепление за счёт деформации самих листов; при самопробивной клёпке заклёпка внедряется в пакет и раздаётся внутри него. Обе технологии зависят от одобренного сочетания материалов, порядка слоёв и оснастки. Изучайте сечения пробных соединений и контрольные размеры поставщика. Холодная формовка может вызвать трещину в твёрдом листе, оставить след или повредить покрытие. Фальцевые и загнутые краевые соединения также применимы при подходящей геометрии; сопротивление раскрытию и герметичность проверяют отдельно.
5. Подтвердите пригодность поверхностей, клея и защиты от коррозии
В клеевом соединении нагрузка проходит через все слои между листами. Масло, непрочная краска или плохо сцепленное покрытие могут стать слабым интерфейсом. Проверяйте фактическое состояние поверхности и соблюдайте требования выбранного продукта к очистке, предварительной обработке, смешиванию, толщине клеевого слоя и отверждению. Сохраняйте положение узла и условия отверждения до разрешённой стадии перемещения. Испытательные нагрузки прикладывайте при требуемой степени отверждения.
Выбирайте нахлёстку с ограничением отслаивания и раскалывающего отрыва; проверяйте действие длительной нагрузки, температуры и влаги. Данные поставщика о сдвиге нахлёстки относятся к конкретным условиям испытания. ISO 4587:2003 задаёт метод испытания нахлёстки на сдвиг; результат не является допускаемым расчётным значением для узла. Гибридное соединение сочетает клей с крепежом, клинчингом или сваркой. Проверьте общую последовательность, включая вытеснение клея и совместимость со сваркой; складывать две опубликованные прочности напрямую нельзя.
Для разнородных металлов при наличии электролита оцените гальваническую совместимость и необходимую изоляцию. Защитите кромки отверстий, повреждённый цинк и недоступные щели совместимой системой; предусмотрите водоотвод и герметизацию до закрытия узла. Клеевой слой может помогать изоляции при контроле его непрерывности и остальных металлических контактов. Крепёжные проходы и повреждённые кромки способны сохранять электропроводящий путь.
6. Испытайте пробный узел и утвердите процесс
Используйте образцы и пробную сборку с производственными маркой, покрытием, допусками толщины, отверстиями, нахлёсткой и подготовкой поверхности. Заранее задайте критерии: нагрузка и вид разрушения, допустимое коробление, следы, утечки при соответствующем требовании и стойкость в рабочей среде. При необходимости добавьте усталостные испытания или многократное открывание. Внешний вид сам по себе не подтверждает внутреннее сплавление или долговечность склейки.
Зафиксируйте утверждённые крепёж и инструмент, отверстия или матрицы, параметры затяжки или установки, технологию сварки, партию и отверждение клея, восстановление защиты от коррозии. Назначьте периодичность контроля и основания для повторной проверки: другое покрытие, новая марка листа или замена инструмента. Для ответственных и регулируемых изделий соблюдайте применимые требования к расчёту и изготовлению.
Контролируйте острые кромки, стружку, защемление, воздействие клея и опасности огневых работ. Сварка требует подходящих мер удаления сварочного аэрозоля с учётом покрытий. Рекомендации HSE относятся к Великобритании; местные требования охраны труда также обязательны.
Технические источники и область применения указанных стандартов .