
连接薄金属板,先看操作空间、载荷方向和板材抵抗局部破坏的能力。需要拆卸的盖板可采用螺钉,单面安装可考虑抽芯铆钉,电极能够到达的搭接部位适合评估点焊,胶接则可通过经过处理的搭接面传递载荷。批量生产前,应使用实际材料组合验证候选方案。
本文以钢板组件为主,同时说明异种金属连接的注意事项。连接工艺没有统一的“薄板”厚度分界。记录实际厚度和牌号,单凭 gauge 号无法确定接头设计。钣金加工流程 介绍了切割、成形与装配之间的关系。
1. 先明确接头条件
记录每层材料的牌号、厚度、镀涂层、搭接量、距边位置和允许留下的表面痕迹。再明确载荷方向、振动、温度、潮湿环境、密封要求和拆卸频率。检查零件成形后,工具、电极、凹模和背衬能否到达连接位置。
单张板厚与紧固件夹持的总厚度应分别记录。镀涂层、垫圈及允许使用的中间层可能影响夹持范围和装配配合。采用明确的小数毫米或英寸尺寸,并注明测量口径。美国 gauge 习惯,以及英国、澳大利亚和加拿大的板材标注方式,都不能单独作为连接规范;可参考钢板厚度选择 。
2. 按操作空间和使用要求筛选工艺
| 方法 | 适合优先评估的场景 | 需要解决的问题 |
|---|---|---|
| 螺钉或螺栓 | 可拆盖板、需要调整的组件 | 螺纹啮合长度、板材拉穿,以及螺母或嵌件的安装空间 |
| 抽芯铆钉 | 只能从一侧安装的永久搭接 | 孔尺寸、夹持范围、背面空间和板材局部承载力 |
| 电阻点焊 | 电极可接近、重复生产的钢板搭接 | 材料叠层、电极压力、焊接规范和压痕 |
| 电弧焊或激光焊 | 接头形状或外观要求焊接接缝 | 装配间隙、烧穿、变形及经验证的工艺 |
| 无铆钉铆接或自冲铆接 | 凸模和凹模均可到达的批量冷连接搭接 | 成形能力、叠层顺序、模具及接头凸起 |
| 胶接或混合连接 | 较宽搭接、异种材料或少表面痕迹 | 表面相容性、剥离载荷、固化和环境耐久性 |
在表格内横向滚动可查看所有列 →
可拆盖板可从螺钉配合固定螺母、拉铆螺母或专门设计的螺纹结构入手。极薄板上的直接攻丝孔可能缺少足够的啮合长度。应检查嵌件安装质量、抗拔出和抗转动能力。自攻螺钉同样需要验证底孔、适用板厚和拧紧工艺窗口。
抽芯铆钉从一面安装,背面仍需预留铆体成形空间。按具体产品的夹持范围、推荐孔尺寸、材料和头部形式选型,并校核板材孔壁承压、边缘撕裂和拉穿。目录中的铆钉抗拉数值无法单独代表整个面板的承载能力。孔口去毛刺并清除切屑;不锈钢薄板钻孔 还需注意刀具控制与工件夹持。
3. 按薄板可能的破坏方式设计
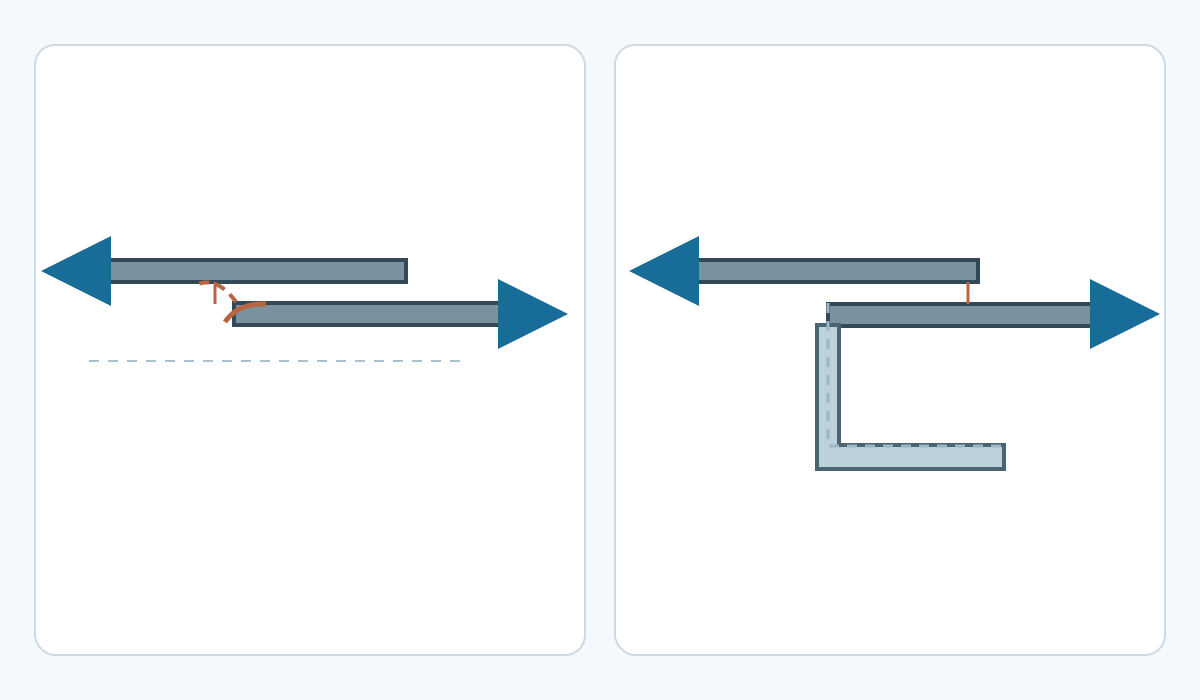
搭接的两层板存在偏心,外载荷会使单搭接接头弯曲、转动。即使力的方向看起来与板面平行,也可能在胶层边缘产生剥离,或对紧固件形成撬力。条件允许时,将连接布置在有支撑的翻边附近,并限制悬空板面的弯曲。
| 观察到的破坏 | 排查内容 | 可评估的设计调整 |
|---|---|---|
| 孔被拉长或边缘撕裂 | 孔壁承压、孔边剩余材料和载荷分配 | 调整布置或加强传力路径 |
| 紧固件头部拉穿板材 | 局部弯曲和承压面积 | 验证较大的承压结构或背衬支撑 |
| 胶接边缘张开 | 剥离、污染、涂层脱离或固化不足 | 支撑边缘并修正胶接工艺 |
| 连接点附近开裂或变形 | 材料状态、工具或焊接参数、连接点间距 | 调整工艺,重新验证组件形状 |
在表格内横向滚动可查看所有列 →
紧固件间距、边距和焊点布置应依据适用的设计方法、供应商资料和试验确定。增加孔数会减小板材净截面,接头刚度增加也可能把变形转移到无支撑的板面。改变布置后,应重新检查完整的传力路径。
4. 控制热输入和成形影响
电阻点焊在电极压力作用下形成永久熔合接头。常规对置电极设备需要接近叠层两侧的外表面。牌号、各层厚度、镀涂层和电极状态共同决定合格的焊接规范,薄板无法共用一个电流值。ISO 14373:2024针对特定低碳钢点焊应用,采用前应确认完整适用范围。
采用电弧焊或激光焊接缝时,按选定工艺控制间隙、拘束和热输入。试制应检查烧穿、未熔合及松开夹具后的变形。离散焊点或间断焊段无法自行构成密封接缝。具体准备和焊后处理可查阅不锈钢焊接 与镀锌钢焊接 指南。
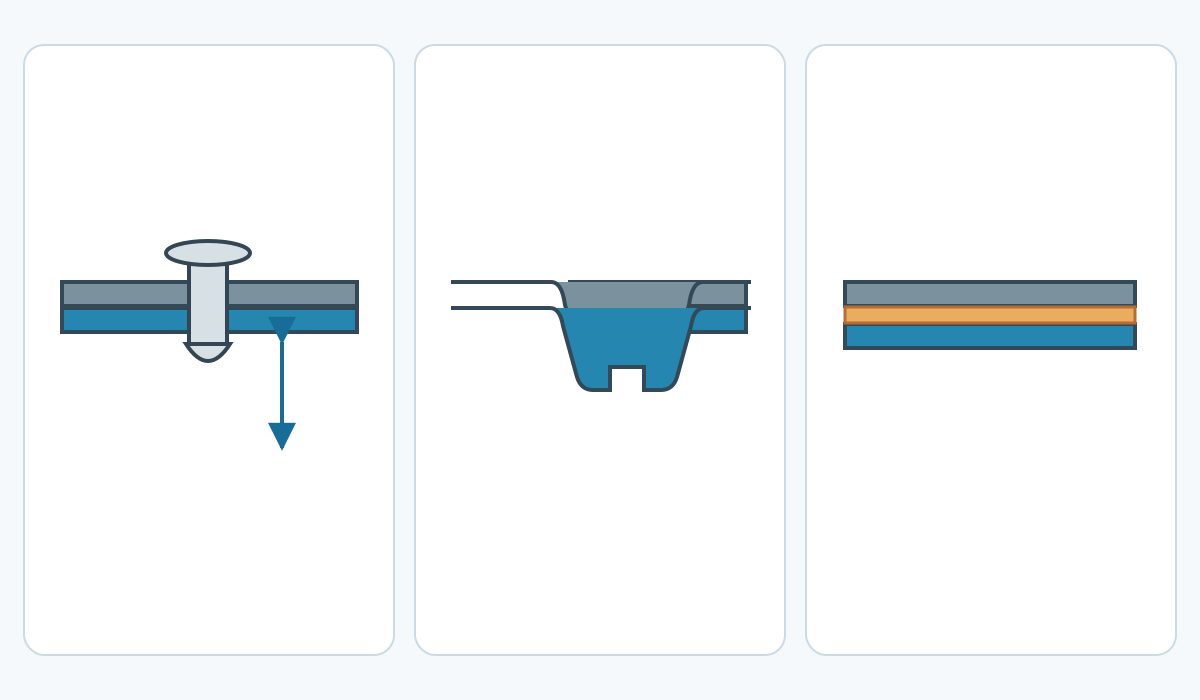
无铆钉铆接通过板材塑性变形形成机械互锁;自冲铆接则将铆钉压入叠层并使其扩张锁合。两者均依赖经过验证的材料组合、叠层顺序和模具。检查试样截面及供应商规定的控制尺寸。冷成形仍可能使较硬板材开裂、留下表面痕迹或损伤镀涂层。边缘形状允许时,也可评估咬口和包边连接,并分别验证抗张开能力与密封性。
5. 验证表面、胶接与防腐体系
胶接的传力路径经过两张板之间的各个界面。油污、强度不足的漆层或附着不牢的镀涂层都可能成为薄弱环节。应验证实际表面状态,并执行选定胶粘剂的清洁、预处理、混合、胶层厚度和固化要求。组件应保持规定的位置和固化条件,达到产品允许搬运的状态后再移动;验证加载也须达到规定的固化程度。
搭接设计应限制剥离和劈裂载荷,同时验证持续载荷、温度和潮湿环境下的性能。供应商的搭接剪切数据对应特定试验条件。ISO 4587:2003提供搭接剪切试验方法,所得结果不能直接用作接头设计许用值。混合连接将胶接与紧固件、无铆钉铆接或焊接结合,应验证整个操作顺序,包括胶液挤移及焊接相容性,不能将两种工艺公布的强度直接相加。
异种金属在电解质环境中连接时,应评估电偶腐蚀相容性和必要的电气隔离。采用相容的体系保护钻孔边缘、受损锌层和难以接近的缝隙,并在封闭组件前安排排水与密封。胶层只有在连续性和其他金属接触都受到控制时,才可能帮助隔离。紧固件穿孔及损伤边缘仍可能形成导电通路。
6. 通过试制确定生产工艺
试片和试装组件应代表生产中的牌号、镀涂层、厚度公差、孔、搭接和表面处理。试验前明确验收指标,包括载荷与破坏方式、允许变形、表面痕迹、必要的泄漏检查,以及服役环境下的耐久性。根据工况增加疲劳或反复开合试验。仅凭外观无法确认焊点内部熔合情况或胶接耐久性。
记录批准使用的紧固件与工具、孔或模具细节、拧紧或铆接控制、焊接工艺、胶粘剂批次与固化条件,以及防腐修补方式。规定检查频率,并明确更换镀涂层、牌号或工具后的重新验证条件。安全关键或受法规约束的组件,应执行适用的设计与制造要求。
控制锋利边缘、钻屑、夹伤、胶粘剂接触和动火风险。焊接需配置适当的烟尘控制,并评估镀涂层带来的影响。HSE资料属于英国指导,作业地点的职业安全要求仍须执行。