
不锈钢薄板要钻出合格的孔,需要锋利且适用的钻头、可靠的夹紧与背面支撑,以及能够持续切下材料的受控进给。薄板接近钻穿时尤其容易被钻头带起,出现变形或较大出口毛刺,开钻前就应安排好这一段行程。
先确认实际牌号、厚度和孔要求,再采用对应钻头厂商的切削数据,并用代表性材料试钻。同样标为“不锈钢”的两张板,合适的刀具与加工参数也可能不同。
1. 先把材料与孔的要求说清楚
记录牌号、供货或加工状态、实测厚度、孔径、位置公差和表面要求。图纸只写 gauge 号规时,应换成明确的毫米或英寸厚度。还要分清孔是普通通孔、配合孔,还是后续攻丝等工序的预孔。
304 和316 等奥氏体不锈钢在加工时会产生表层加工硬化。刀刃只摩擦不切入,或反复进行无效钻削,可能让后续切削更加困难。高温又会加快刀具磨损,因此需要同时保持有效切削和合适的冷却润滑。不能把局部温升直接等同于加工硬化。
已经过成形、孔口受损或牌号不明的材料,应另行评估。钻不动时先停机检查钻头和表面。外观板还需要提前考虑夹具防护、切削液残留清理,以及孔周围的表面处理。
2. 按薄板条件选择钻头
选择时同时看刀具材料、钻尖形状、直径、有效切削长度和设备刚性。许多车间作业可选标明适用于不锈钢的含钴高速钢钻头,并采用满足加工需要的较短长度。仅凭金黄色涂层,无法判断钻头是否适合这项工作。
| 孔与加工条件 | 可考虑的刀具路线 | 需要确认 |
|---|---|---|
| 单个小圆孔 | 不锈钢用麻花钻 | 钻尖形式、直径和出口支撑 |
| 薄板上的多种孔径 | 不锈钢用阶梯钻 | 允许板厚及每级有效长度 |
| 较大开孔 | 适用的开孔器或薄板切孔刀 | 孔径范围、导向方式、扭矩和排除芯料的方法 |
| 刚性设备上的批量精密孔 | 生产型钻头及必要的精加工 | 夹头、径向跳动、冷却和最终公差 |
在表格内横向滚动可查看所有列 →
阶梯钻能加工的厚度受本身结构与额定范围限制。板过厚时,目标直径尚未钻透,下一级就可能扩大入口。硬质合金钻头也需要相应的设备与夹持条件,不能靠换成硬质合金来补偿薄板晃动或手持设备不稳定。
是否预钻,应遵循具体刀具说明。有的自定心刀具可直接入钻,有的需要预孔或定点钻。不要没有必要地用一连串相近直径反复扩孔。为防止跑偏,也不宜在薄板上重击样冲;钻模板或适当的定点方式可能更合适。
3. 夹紧与垫板应在开机前落实
支撑应靠近孔位,让板材在钻削力下保持平整,并为钻尖留出安全的下行空间。干净的牺牲垫板或合适垫块可支撑出口。把板材和垫板可靠固定在工作台或工装上,同时避免夹紧造成变形。确认钻头能进入垫板,而不会碰到台面或隐藏紧固件。
不可用手扶住板材钻孔。取下钻夹头钥匙,安装防护装置并佩戴合适的护目用品。在台钻上操作时,应让手套、宽松衣物、首饰和长发远离旋转部件。搬运锐边板材时使用的防护手套,应在操作旋转设备前脱下。操作方式还应符合设备说明书及现场培训要求。
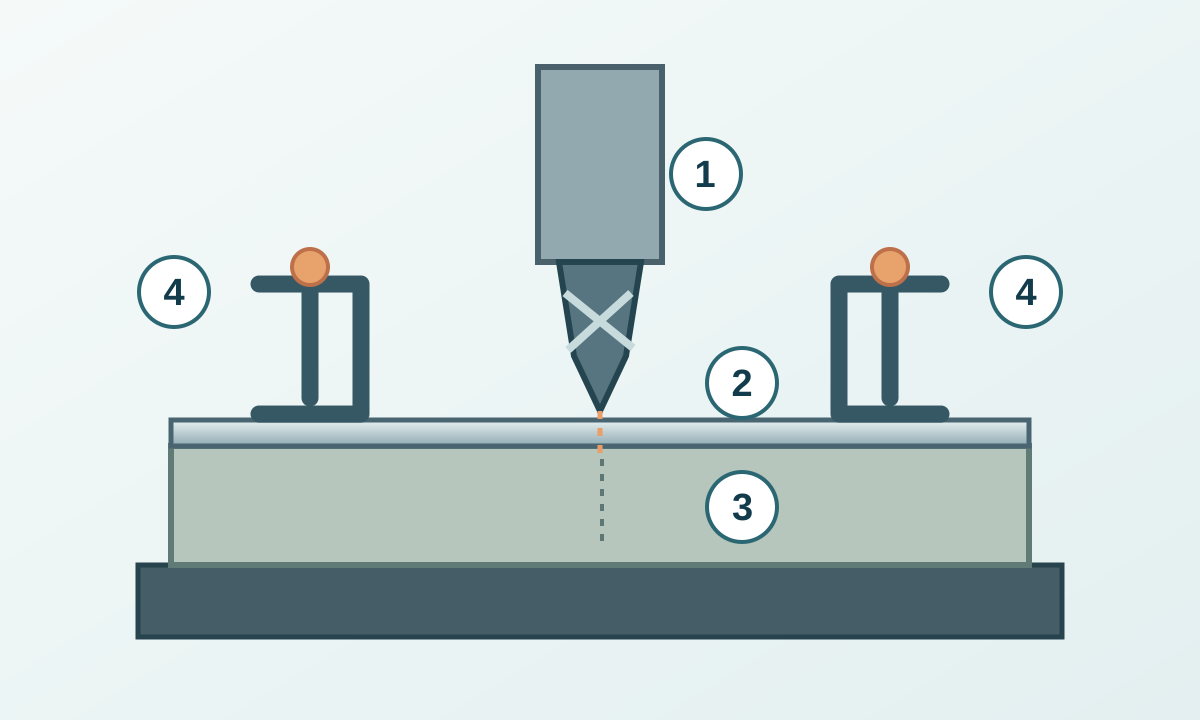
对已经安装的面板,要检查背面是否有电线、管道或其他危险物。如果现有空间无法实现可靠支撑和安全检查,应拆下零件或改用经过认可的加工方法。
4. 转速、进给和润滑要配合设定
优先查阅对应钻头、牌号及材料状态的现行参数。切削速度描述切削直径处的线速度;主轴转速描述每分钟转数。保持相同切削速度时,钻头直径越大,所需转速越低。
切削速度 Vc 用 m/min、直径 D 用 mm 时:
n = 1000 × Vc ÷ (π × D)
假设适用的刀具资料给出 Vc = 15 m/min,钻头直径为 6 mm,则计算得到约 796 r/min。这组假设仅用于说明换算方法,不能作为所有不锈钢薄板的通用设置。阶梯钻和开孔器还应遵循各自随直径变化的转速要求。
每转进给量与每分钟进给速度的单位不同。机动进给时,进给速度 mm/min = 转速 r/min × 每转进给量 mm/r。参数已经按“每转”给出时,不要再乘以刀刃数量。
选用与材料、刀具和设备相容的切削液,并在开机前布置好供液方式,避免伸手越过旋转主轴加液。还需遵守液体产品的安全说明与工件清洁要求。钻头空转不前进时应查找原因,不能靠不断加大手压力直到设备停转。
5. 按顺序钻削,控制钻穿瞬间
- 停机状态下检查孔位、刀具夹紧、工装、垫板和出口空间。
- 设置已确认的转速并准备润滑,让钻头轴线对准预定孔轴线。
- 采用刀具要求的入钻方法,保持有效切削,避免在表面长时间停留摩擦。
- 观察积屑、声音变化、阻力增加和板材移动,异常时先停机纠正。
- 即将钻穿时有控制地减轻进给压力,限制钻头突然带入;保持夹紧和出口支撑,避免在最后一圈孔边持续摩擦。
- 主轴完全停止后,再测量、移动工件或清理切屑。使用刷子或适用吸屑设备,不能用手指扒屑。
薄板通孔通常不能直接套用深孔钻削的啄钻循环。确需退刀排屑时,应按刀具说明安排,保持双手远离危险区并平稳重新入钻。在同一表面反复停留,会加重加工问题。
换刀、清除卡滞或维护时,应按设备规定隔离危险能源。不能仅凭主轴已经停止,就进入危险区域操作。
6. 先查症状,再改参数
| 现象 | 停机后检查 | 下一步 |
|---|---|---|
| 钻头打滑或不再前进 | 刀刃磨损、刀具不适用、表层硬化、转向错误 | 修磨或更换刀具,重新评估入钻方式 |
| 跑偏或孔径偏大 | 定位、跳动、对中及夹持刚性 | 先改善孔位控制和刚性,再试钻 |
| 尖叫、振动或板材抖动 | 悬空跨度、刀具伸出、夹具松动、切削参数 | 改善支撑并核对刀具工作范围 |
| 出口毛刺大或孔唇变形 | 垫板接触、钻穿控制、刀刃状态 | 恢复支撑、检查刃口并调整出口阶段 |
| 反复断钻或排屑槽堵塞 | 排屑、过载和偏斜 | 纠正原因后再装新钻头 |
在表格内横向滚动可查看所有列 →
这些检查项提供排查方向,单个症状可能对应多种原因。声音或切屑颜色不能单独证明工艺合格。每次调整后,先检验试孔,再继续批量加工。
7. 去毛刺、清洁并检查两面
使用合适的去毛刺工具,或采用受控的锪削操作清除锐边。工件仍需固定,并保护孔径和剩余板厚。薄板上过大的沉头会切除过多材料;只有图纸明确要求时,才加工规定倒角。
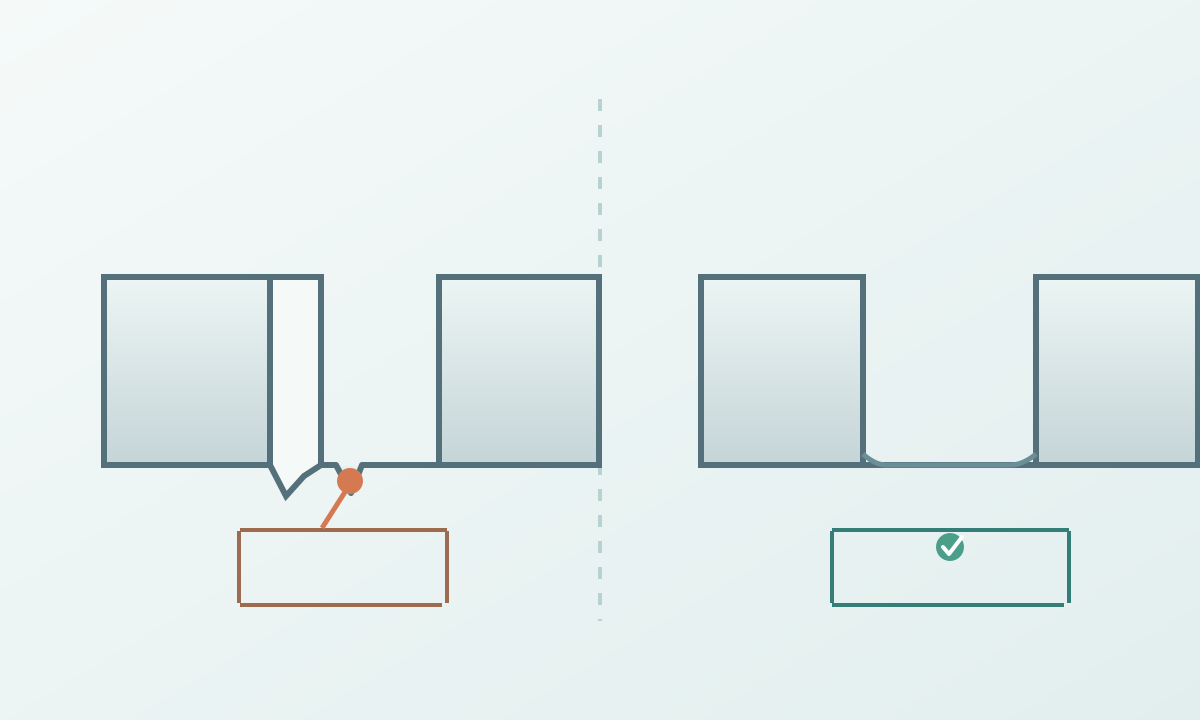
用适合的量具检查孔径与位置,并按要求检查圆度、两侧毛刺、板面变形和划伤。清理切屑及切削液残留时,应考虑工件用途;需要防止铁污染时,采用干净的不锈钢专用工具。重复加工可记录已验证的刀具、转速、进给、支撑和检验结果。
重复孔型可进一步比较钣金冲孔 ;外观面的孔周修整可参考不锈钢板抛光 。换刀、换料或毛刺明显增大后,都应重新检查加工效果。