
钣金冲孔利用冲头和凹模使板材发生剪切分离。孔的最终状态由材料、实际板厚、冲头尺寸、凹模开口、刀口锋利度、对中、卸料、润滑以及设备状态共同决定。
工艺建立应从图纸和正式生产材料开始。先明确孔或开口尺寸、位置公差、允许毛刺、表面要求和后续工序,再用代表性首件确认模具与参数。
有合适模具时,重复孔型和标准形状通常适合冲孔。冲孔以孔为目标,冲出的废料被排走;落料则以被冲下的坯件为产品,两者的尺寸控制与间隙选择可能不同。啃切通过相互重叠的冲次形成轮廓,边缘会留下接刀痕,必要时需后处理。轮廓经常变化、边缘要求较高或模具不适用时,应比较激光切割等加工路线。
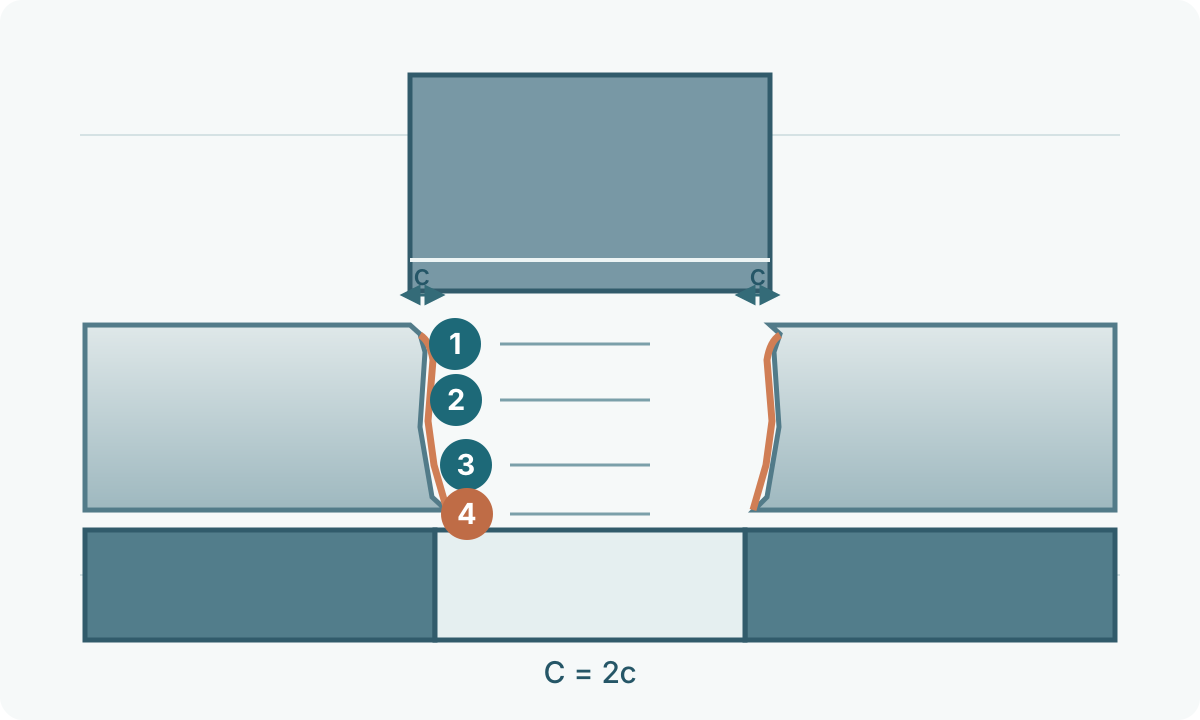
从冲切边缘判断过程状态
典型冲孔边缘可见入口侧塌角、光亮带、断裂带以及凹模出口侧毛刺。各区域比例会随材料、间隙、刀口状态和设备设定变化,单看某一段是否光滑无法完整判断过程质量。
出现异常时,应同时观察孔壁与冲孔废料。断裂纹是否对齐、光亮带是否均匀、毛刺是否持续增大以及圆周是否存在单侧差异,都能为间隙、磨损和对中检查提供线索。
先确认材料、板厚和特征要求
记录钢种或材料类别、实际厚度、涂层或表面、强度范围以及外观保护要求。不锈钢、低碳钢、高强钢和较软的有色金属在间隙、润滑与模具方案上可能需要不同设置。
图纸还应明确孔尺寸和形状、位置公差、毛刺方向、关键边缘要求、孔边距、孔间距、附近折弯或成形特征,以及需要保护的外观面。
最小孔径和最小特征间距应按具体模具系统、材料和板厚确定。接近设备或模具供应商限制时,使用对应技术数据并通过实件验证。
孔边后续需要扩孔、翻边或拉伸时,试制应包含该工序:尺寸合格并不保证边缘具备足够成形能力。高强钢应使用对应牌号经过验证的间隙和边缘质量数据。
明确冲头与凹模间隙的定义
模具间隙为材料在冲头和凹模之间产生受控断裂提供空间。不同供应商可能采用单边间隙或总间隙表达,因此套用数值前必须确认定义。
Mate《Technical Solutions Guide》Rev E 采用总间隙,印刷页码第 3 页按材料、板厚及冲孔或落料分别列值。第 13 页在模具维护及快速磨损排查资料中给出 20%–25% 的总间隙建议;该数值有供应商和使用情境限制,不能作为通用设定范围。实际起始值应查对应模具系统、工序和材料的现行表格。
对中良好的圆形冲头,总间隙=凹模直径-冲头直径,单边间隙=总间隙÷2。仅作换算示例:2.0 mm 板材采用板厚 20% 的总间隙时,总间隙为 0.40 mm,单边为 0.20 mm;10.00 mm 冲头对应的凹模几何开口为 10.40 mm。该示例只解释间隙定义,生产模具尺寸和成孔公差仍需供应商确认及试冲验证。
间隙过小会增加冲切载荷、形成二次剪切并加快磨损;间隙过大会增加塌角、断裂斜度和毛刺。合适设定需要同时兼顾零件质量、模具寿命、卸料和设备载荷。
用明确的单位估算冲切力
平刃冲头的基本冲切力估算为 F=L×t×τ,其中 L 为同时参与切断的总周长,t 为板厚,τ 为对应材料的抗剪强度估计值。L 和 t 用 mm,τ 用 N/mm²(MPa)时,F 的单位为 N,除以 1,000 后得到 kN。集束冲头应累计同时工作的切边,不能直接把抗拉强度代入,也不要将供应商吨位系数与抗剪强度重复相乘。
计算示例:L=100 mm、t=1.5 mm、假定 τ=300 N/mm²,得到 45,000 N=45 kN。假定强度不代表任何钢种的保证值。45 kN 约等于 4.59 公吨力或 5.06 美制短吨力;1 公吨力=9.80665 kN,1 美制短吨力约为 8.89644 kN。必须核对设备铭牌上“吨”的单位定义。
估算值不能直接批准生产。还应核对冲床、工位和模具的限制、卸料力、偏载及厂家要求的工作裕量。磨损会增加载荷;斜刃可降低峰值力,但 Mate 明确提醒,不应依靠斜刃减载让原本超出设备能力的工件勉强通过。
先读边缘,再调整程序
| 观察结果 | 优先检查 |
|---|---|
| 孔周毛刺持续增大 | 刀口锋利度、模具间隙、对中、材料变化和磨损 |
| 圆周光亮带不均匀 | 冲头/凹模对中、侧向载荷、模具损伤和工位状态 |
| 孔变形或板材被带起 | 卸料支撑、薄板支撑、间隙、特征布局和冲孔废料控制 |
| 模具异常快速磨损 | 间隙、材料强度、润滑、粘料、对中和偏载 |
在表格内横向滚动可查看所有列 →
尺寸检验应围绕图纸要求展开。孔尺寸可能受材料、磨损、弹性恢复和测量方法影响;若毛刺关系到装配、涂层、密封或人员接触,应建立清晰的毛刺高度或边缘验收标准。
控制小孔、密集特征和局部变形
小尺寸冲头承载截面较小,对偏心、侧向载荷和卸料异常更敏感。薄板在密集冲孔时也更容易被带起或产生局部变形。具体最小冲头尺寸应查对应模具厂商针对材料与板厚的限制。
孔靠近板边、折弯线、压筋或其他冲孔特征时,周围材料支撑会发生变化。冲孔顺序、板料支撑和工具选择都需要结合真实几何验证。
密集冲孔或局部啃切会引入连续冲击、侧向载荷和热积累。单个圆孔表现稳定,并不能直接代表高密度孔阵列的生产状态。
维护模具并保持中心一致
锋利且对中的冲头与凹模可以减少多余载荷,并使冲切边缘更稳定。应根据检验趋势管理模具状态,在毛刺明显恶化前按供应商要求修磨和恢复刀口。
材料在压力和温升作用下可能粘附于冲头表面。润滑、模具表面、涂层、材料以及冲头后角都会影响粘料风险,任何调整都应保持在模具供应商批准范围内。
发生异常碰撞、模具损伤或单侧磨损后,应检查工位对中。圆周边缘不均匀既可能来自间隙,也可能来自偏心,因此诊断时要把两者分开验证。
冲孔废料若随冲头回升,可能压伤下一件或损坏模具。应检查排料通道、批准的废料保持或顶出系统、入模深度、润滑,以及修磨后的剩磁。处理方法应符合该模具供应商要求;发生堵料或异常带料时,应安全停机并按规定程序排除。
用首件建立可复制的工艺
建议按以下顺序确认:
- 核对图纸版本、材料标识、实际板厚和表面状态。
- 确认冲头、凹模、卸料组件和工位为批准组合,状态可用。
- 核对间隙采用单边还是总间隙,并选择供应商认可的起始值。
- 按设备/模具厂商方法确认材料、冲切周长与工序对应的设备能力。
- 使用正式润滑、支撑和加工顺序冲制代表性首件。
- 检查尺寸、毛刺方向及规定的毛刺高度、边缘形态、变形和表面压伤。
- 每次只调整一个受控变量并重新验证首件。
- 记录合格模具、间隙、材料批次、程序版本和检验结果。
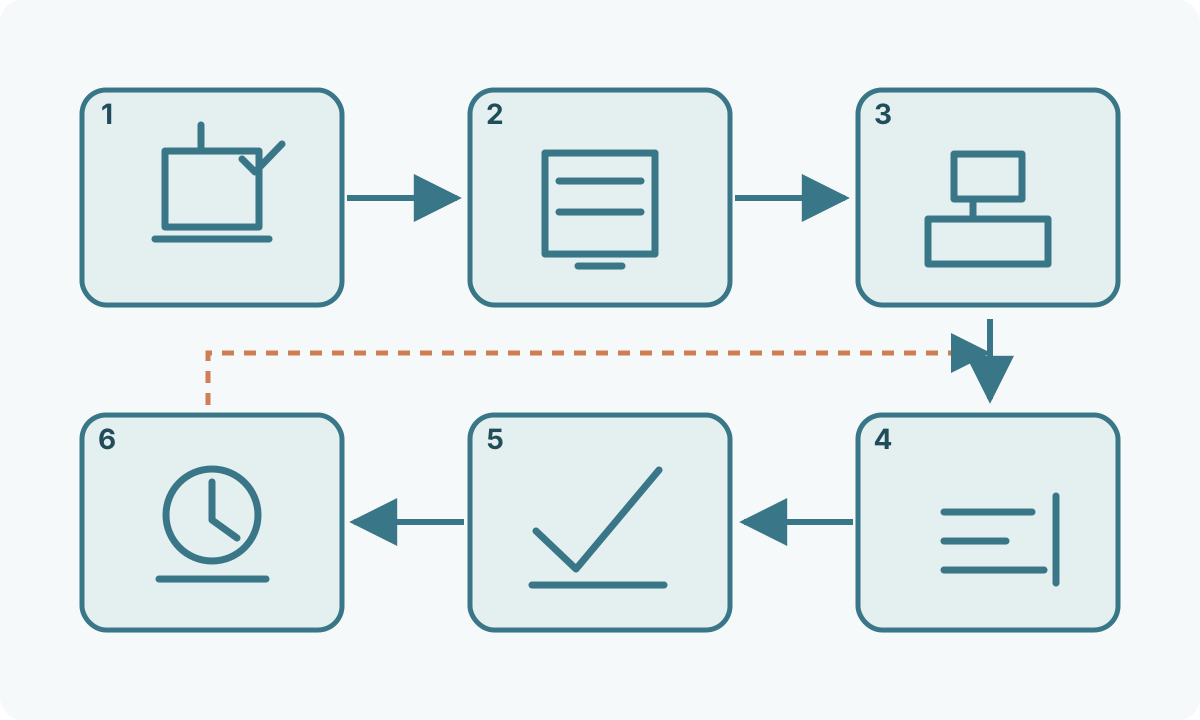
量产中应观察毛刺、关键尺寸和模具状态的趋势。缓慢漂移通常与磨损或材料波动有关;突然变化应优先排查模具损伤、对中、冲孔废料和设定变更。
将安全防护和设备限制纳入工艺
冲床的模具区、移动板料以及飞出的碎屑或废料均可能造成伤害。美国 OSHA 29 CFR 1910.212 规定一般机械防护要求;属于 1910.217 范围的机械动力压力机还需满足该条要求,该条明确排除液压和气动压力机。应结合实际机型、当地法规和制造商说明确定适用要求。
清理卡料、换模或维修需要进入危险区域前,应执行企业针对该设备的危险能源控制程序。美国 OSHA 1910.147 涉及适用维修作业中的意外启动和储能释放风险。仅按停止按钮不能隔离能源。防护、培训和批准的维护程序必须有效,本指南不能替代设备操作或安全防护规程。
不得通过取消防护、联锁或超出批准模具范围来维持产量。若目标特征超出已验证能力,应更换模具或调整加工路线。
工艺选型可参考薄板切割指南 ;直线下料可参考板料剪切指南 ;钣金加工详解 说明冲孔与后续折弯、连接和表面处理之间的关系。