
El punzonado separa la chapa entre un punzón y una matriz. La calidad del agujero depende del material, el espesor real, la holgura, el filo, la alineación, el pisador, la lubricación, la máquina y la geometría de la pieza.
Antes de ajustar parámetros, defina dimensiones, tolerancias, dirección y límite de rebaba, superficie visible y operaciones posteriores. La primera pieza debe fabricarse con el material y la secuencia previstos para producción.
El punzonado resulta útil para agujeros repetidos y formas estándar cuando se dispone del utillaje adecuado. Al perforar, el agujero es la característica útil y el recorte es residuo; en el recorte de una pieza por su contorno, la pieza separada es el producto. Las decisiones de dimensiones y holgura pueden ser distintas. El mascado forma contornos mediante golpes solapados y deja ondulaciones que pueden necesitar acabado. Compare con láser u otro proceso si cambian mucho los contornos, el borde exige más calidad o falta utillaje apropiado.
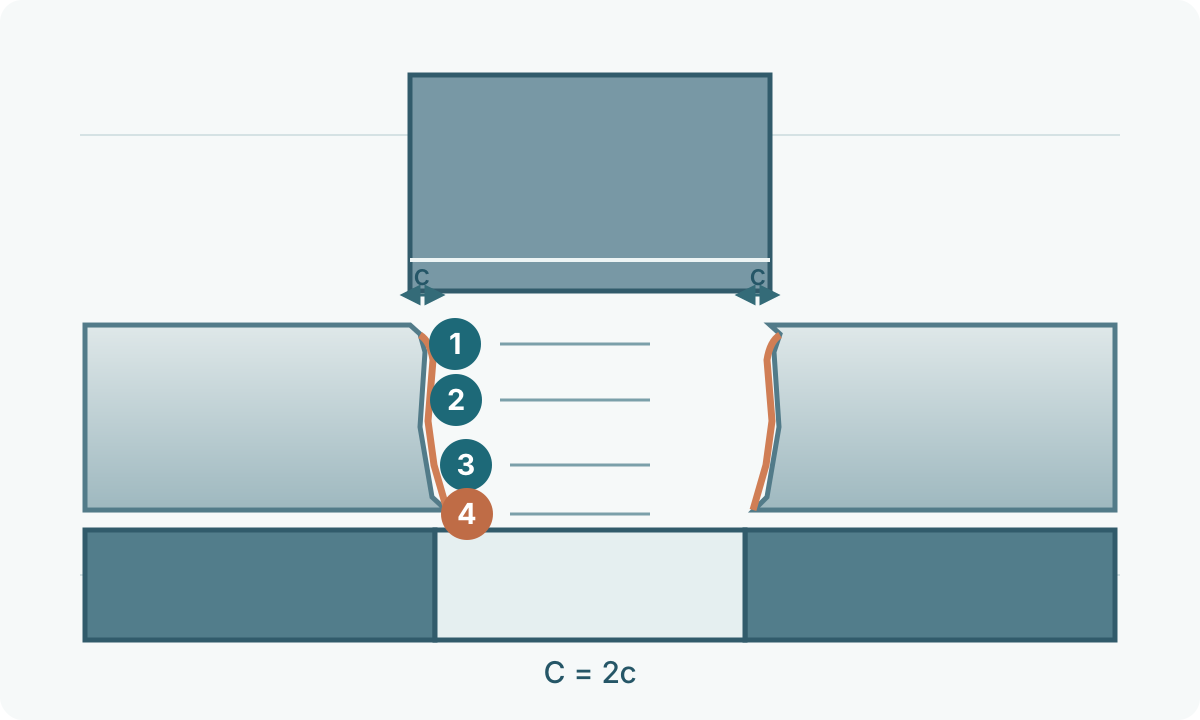
Qué revela el borde punzonado
En un borde típico aparecen redondeo de entrada, zona bruñida, zona de fractura y rebaba en la salida de la matriz. Su proporción cambia con material, holgura y desgaste. Conviene revisar tanto el agujero como el recorte expulsado.
Una zona lisa por sí sola no confirma un ajuste correcto. Compare alineación de fracturas, crecimiento de rebaba y diferencias alrededor del perímetro para separar problemas de holgura, desgaste y alineación.
Defina material, espesor y geometría
Verifique grado o familia de material, espesor, recubrimiento, resistencia y requisitos cosméticos. Inoxidable, acero bajo en carbono, chapa de alta resistencia y metales blandos pueden requerir estrategias distintas.
Anote tamaño y forma del agujero, posición, sentido de rebaba, distancia al borde, separación entre agujeros y proximidad a pliegues o relieves. Los límites de agujero mínimo y separación dependen del sistema de utillaje y deben validarse con sus datos técnicos.
Incluya en la prueba cualquier expansión o rebordeado posterior del agujero: una medida correcta no garantiza que el borde soporte la deformación. Los aceros de alta resistencia necesitan datos de holgura y calidad de borde validados para el grado concreto.
Establezca la holgura con una convención clara
La holgura permite que las fracturas iniciadas desde punzón y matriz se encuentren de manera controlada. Algunos proveedores expresan holgura por lado y otros como holgura total.
La guía Technical Solutions Guide Rev E de Mate define la holgura total y distingue material, espesor y operación de perforado o recorte en la página impresa 3. El valor del 20–25% aparece en la página 13 dentro de las recomendaciones de mantenimiento y diagnóstico del desgaste rápido. Es una indicación de ese proveedor para ese contexto. El ajuste debe partir de la tabla vigente para el sistema, la operación y el material concretos.
Con un punzón redondo centrado, holgura total = diámetro de matriz − diámetro de punzón; la holgura por lado es la mitad. Ejemplo únicamente aritmético: el 20% total en chapa de 2,0 mm equivale a 0,40 mm en total y 0,20 mm por lado. A un punzón de 10,00 mm le corresponde geométricamente una abertura de matriz de 10,40 mm. Las dimensiones de producción y la tolerancia del agujero requieren confirmación del proveedor y una prueba.
Una holgura escasa eleva carga, favorece cizallado secundario y acelera desgaste. Un exceso incrementa redondeo, ángulo de fractura y rebaba. El ajuste de producción debe equilibrar calidad, vida de herramienta, extracción y capacidad de la prensa.
Estime la fuerza con unidades definidas
Para un punzón de cara plana, la estimación básica es F = L × t × τ: L es el perímetro cortado simultáneamente, t el espesor y τ una resistencia al corte adecuada para el material. Con L y t en mm y τ en N/mm² (MPa), F resulta en N; divida entre 1.000 para obtener kN. En útiles multipunzón sume todos los filos que cortan a la vez. No sustituya directamente la resistencia al corte por la resistencia a tracción ni multiplique un coeficiente de tonelaje del proveedor por otra resistencia al corte.
Ejemplo: L = 100 mm, t = 1,5 mm y τ supuesto = 300 N/mm² producen 45.000 N = 45 kN. Esa resistencia supuesta no especifica un grado de acero. Equivale aproximadamente a 4,59 toneladas-fuerza métricas o 5,06 toneladas-fuerza cortas estadounidenses. Una tonelada-fuerza métrica vale 9,80665 kN; una tonelada-fuerza corta estadounidense, unos 8,89644 kN. Compruebe qué unidad utiliza la prensa.
La estimación no autoriza el trabajo. Verifique límites de prensa, estación y útil, fuerza de extracción, cargas descentradas y margen operativo del fabricante. El desgaste eleva la fuerza. Una cara inclinada puede reducir el pico, pero Mate desaconseja usar esa reducción para hacer admisible un trabajo que superaría la capacidad de la prensa.
Diagnostique antes de corregir el programa
| Resultado | Comprobar primero |
|---|---|
| Aumenta la rebaba | Filo, holgura, alineación, cambio de material y desgaste |
| Zona bruñida desigual | Alineación, carga lateral, daño del útil y estado de estación |
| Agujero deformado o chapa levantada | Pisador, soporte de chapa fina, holgura, distribución y control del recorte |
| Desgaste acelerado | Holgura, resistencia, lubricación, adherencia, alineación y golpes parciales |
Deslice la tabla para ver todas las columnas →
El tamaño del agujero puede variar con material, desgaste, recuperación elástica y método de medición. Mida las características del plano con un método constante. Si la rebaba afecta montaje, recubrimiento, sellado o seguridad, defina altura o condición de borde aceptable.
Controle agujeros pequeños y zonas densas
La menor sección resistente de los punzones pequeños los hace más sensibles a desalineación, carga lateral y extracción deficiente. La chapa fina también puede levantarse o deformarse cuando los golpes quedan muy próximos. Aplique el límite de tamaño del proveedor para ese material, espesor y estilo de herramienta.
La cercanía a bordes, pliegues, embuticiones u otros agujeros modifica el soporte local. Valide secuencia, apoyo y elección de herramienta en la pieza real. Las perforaciones densas y los golpes parciales pueden aumentar carga lateral y calor; un agujero aislado satisfactorio no valida toda la matriz de agujeros.
Mantenga herramientas y alineación
Un filo agudo y una estación centrada reducen carga innecesaria. Gestione el reafilado con el límite y el procedimiento del fabricante. El crecimiento de rebaba es una señal útil, aunque no debe ser la única condición de mantenimiento.
La adherencia aparece cuando el material se pega al punzón bajo presión y calor. Influyen material, lubricación, acabado, recubrimiento y conicidad de alivio; cualquier modificación debe estar aprobada por el proveedor. Tras daño, colisión o desgaste unilateral, revise la alineación de estación: ampliar la matriz puede dejar intacta la causa del defecto.
Un recorte que sube adherido al punzón puede marcar la pieza siguiente o dañar el útil. Revise evacuación, retención o expulsión aprobada, penetración en matriz, lubricación y magnetismo después del rectificado. Aplique las soluciones del fabricante para ese utillaje. Ante atascos o retorno anormal del recorte, detenga la máquina de forma segura y siga el procedimiento previsto.
Califique la primera pieza
- Confirme revisión del plano, identidad y espesor real del material y estado superficial.
- Verifique que punzón, matriz, pisador y estación forman un conjunto aprobado y están en buen estado.
- Identifique la convención de holgura y seleccione el valor inicial aprobado por el proveedor.
- Compruebe la capacidad de prensa y utillaje para material, perímetro y operación con el método del fabricante.
- Fabrique una primera pieza representativa con lubricación, apoyo y secuencia de producción.
- Inspeccione dimensiones, dirección y altura especificada de rebaba, borde, deformación y marcas superficiales.
- Cambie una sola variable controlada y repita la verificación de primera pieza.
- Registre utillaje, holgura, lote de material, revisión del programa y resultado aceptado.
En serie, siga la rebaba, las dimensiones y el estado del útil. Una deriva gradual puede indicar desgaste o variación del material; un salto repentino exige comprobar daño, alineación, recortes y cambios de ajuste.
Integre seguridad y límites del equipo
La zona de herramientas, la chapa en movimiento y el material proyectado presentan riesgos. En Estados Unidos, OSHA 29 CFR 1910.212 regula el resguardo general de máquinas. Las prensas mecánicas incluidas en 1910.217 tienen requisitos adicionales; esa sección excluye prensas hidráulicas y neumáticas. Determine la aplicación según máquina, jurisdicción e instrucciones del fabricante.
Antes de entrar en una zona peligrosa para desatascar, cambiar útiles o realizar mantenimiento, siga el procedimiento de control de energías de la empresa para esa máquina. OSHA 1910.147 trata el arranque inesperado y la energía almacenada durante el mantenimiento cubierto por la norma. El botón de parada por sí solo no aísla la energía. Mantenga resguardos, formación y procedimientos aprobados; esta guía no sustituye las instrucciones de operación ni de protección de la máquina.
Mantenga activos los enclavamientos y respete los límites aprobados. Si una característica supera la capacidad validada, cambie herramienta o proceso.
Consulte Cómo cortar chapa metálica , la guía de cizallado y la explicación de fabricación de chapa para situar el punzonado dentro de la ruta completa.