
Zımbalama, sacı zımba ile kalıp arasında keserek deliği veya açıklığı oluşturur. Sonuç; malzeme, gerçek kalınlık, kalıp boşluğu, kesici ağız, hizalama, sıyırıcı, yağlama ve pres durumundan etkilenir.
Çizim üzerindeki ölçü, tolerans, çapak yönü, görünür yüzey ve sonraki operasyonlar önce tanımlanmalıdır. İlk parça, seri üretimde kullanılacak malzeme ve prosesle doğrulanır.
Uygun takım varsa zımbalama, tekrarlanan delikler ve standart şekiller için elverişlidir. Delmede istenen özellik deliktir ve çıkan parça hurdadır; dış konturun kesilmesinde ise ayrılan parça üründür. Ölçü ve boşluk seçimi buna göre değişebilir. Bindirmeli vuruşlarla kontur kesme, kenarda son işlem gerektirebilen izler bırakır. Konturlar sık değişiyorsa, kenar kalitesi daha yüksek olmalıysa veya uygun takım yoksa lazeri ve diğer kesme yöntemlerini karşılaştırın.
Zımbalanmış kenar ne anlatır?
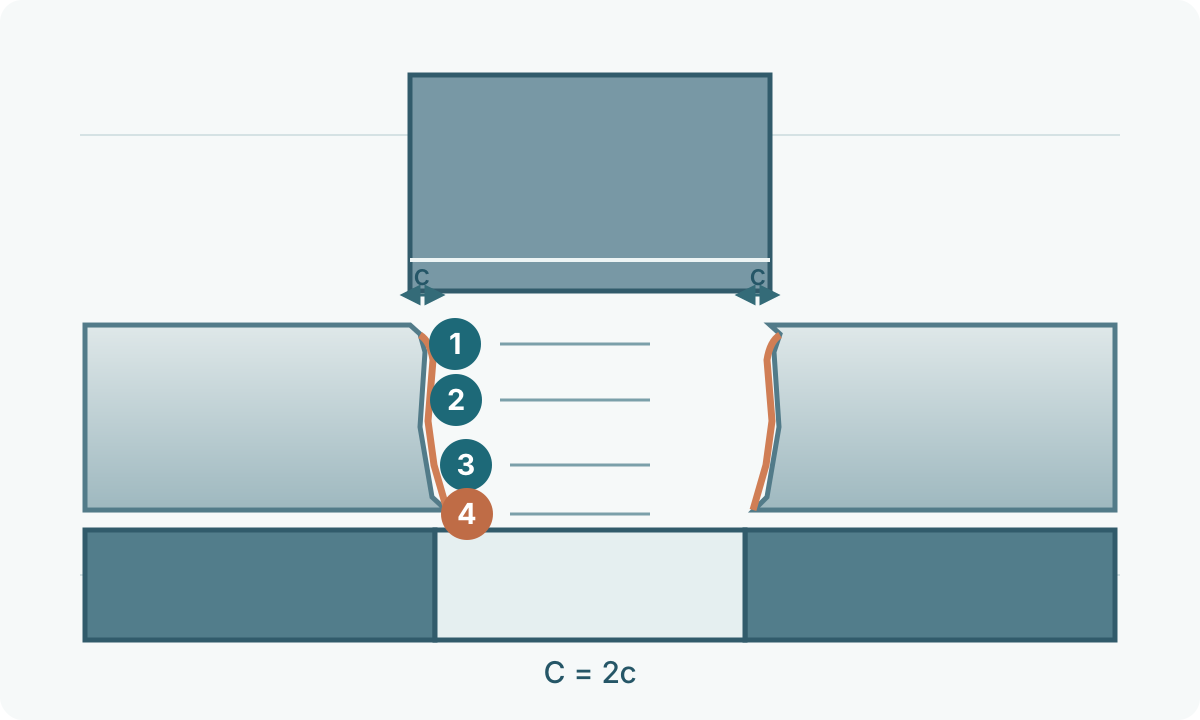
Kenar giriş yuvarlanması, düzgün kesme bölgesi, kırılma bölgesi ve kalıp çıkışında çapak içerir. Bu bölgelerin oranı malzeme, boşluk ve aşınma ile değişir. Delik ile çıkan parçayı birlikte incelemek hizalama ve kırılma hakkında daha fazla bilgi verir.
Tek başına düzgün bir yüzey, doğru ayarı kanıtlamaz. Kırılma yüzeylerinin birleşmesini, çapak büyümesini ve çevre boyunca tek taraflı farkları inceleyerek boşluk, aşınma ve hizalama sorunlarını ayırt edin.
Malzeme, kalınlık ve geometriyi sabitleyin
Malzeme sınıfı, kalınlık, kaplama, dayanım aralığı ve görünür yüzey gerekliliklerini kaydedin. Paslanmaz, düşük karbonlu ve yüksek dayanımlı çelikler ile yumuşak demir dışı metaller farklı boşluk, yağlama ve takım çözümleri gerektirebilir.
Delik boyutu ve şekli, konum toleransı, çapak yönü, kenar mesafesi, delikler arası mesafe ve büküm/forma yakınlıklarını belirleyin. Minimum delik ve aralık sınırları kullanılan takım sisteminin teknik verilerinden alınmalıdır.
Delik kenarı daha sonra genişletilecek veya flanşlanacaksa bu işlemi de denemeye dahil edin: ölçünün uygun olması, kenarın yeterli şekillenebilirliğe sahip olduğunu göstermez. Yüksek dayanımlı kalitelerde o malzemeye özgü doğrulanmış boşluk ve kenar kalitesi verileri gerekir.
Kalıp boşluğu tanımını netleştirin
Boşluk, malzemenin kontrollü biçimde kırılması için zımba ile kalıp arasında yer bırakır. Bazı tedarikçiler tek taraflı, bazıları toplam boşluk kullanır.
Mate Technical Solutions Guide Rev E, basılı 3. sayfada toplam boşluğu tanımlar; malzeme, kalınlık ve delme ya da dış kontur kesme işlemi için ayrı değerler verir. %20–25 toplam boşluk önerisi, basılı 13. sayfadaki takım bakımı ve hızlı aşınma sorunlarına ilişkin bilgilerde geçer. Bu değer tedarikçiye ve bağlama özgüdür. Ayar için takım sistemi, işlem ve malzemeye uygun güncel tabloyu kullanın.
Merkezlenmiş yuvarlak zımbada toplam boşluk = kalıp çapı − zımba çapı; tek taraflı boşluk bunun yarısıdır. Yalnızca hesap örneği: 2,0 mm sacda %20 toplam boşluk, toplam 0,40 mm ve her tarafta 0,20 mm demektir. 10,00 mm zımba geometrik olarak 10,40 mm kalıp açıklığıyla eşleşir. Üretim ölçüleri ve bitmiş delik toleransı için tedarikçi onayı ve deneme gerekir.
Dar boşluk kuvveti ve ikincil kesmeyi artırabilir, takım ömrünü azaltabilir. Fazla boşluk giriş yuvarlanmasını, kırılma açısını ve çapak miktarını büyütebilir. Ayar parça kalitesi, takım ömrü, sıyırma ve pres yükünü birlikte karşılamalıdır.
Kuvveti birimleri belirterek hesaplayın
Düz alınlı zımbada temel kesme kuvveti tahmini F = L × t × τ şeklindedir. L aynı anda kesilen çevre, t sac kalınlığı, τ ise malzemeye uygun tahmini kayma dayanımıdır. L ve t mm, τ N/mm² (MPa) olduğunda F, N çıkar; kN için 1.000’e bölün. Çoklu zımbada aynı anda çalışan tüm kesici çevreleri toplayın. Çekme dayanımını doğrudan yerine koymayın; tedarikçinin tonaj katsayısını ayrıca bir kayma dayanımıyla çarpmayın.
Örnek: L = 100 mm, t = 1,5 mm ve varsayılan τ = 300 N/mm² için sonuç 45.000 N = 45 kN’dur. Varsayılan dayanım herhangi bir çelik kalitesinin şartname değeri değildir. Bu kuvvet yaklaşık 4,59 metrik ton-kuvvet veya 5,06 ABD kısa ton-kuvvettir. Bir metrik ton-kuvvet 9,80665 kN; bir ABD kısa ton-kuvvet yaklaşık 8,89644 kN’dur. Presin tonaj birimini doğrulayın.
Bu hesap üretim onayı sayılmaz. Pres, istasyon ve takım sınırlarını, sıyırma kuvvetini, eksantrik yükleri ve üreticinin istediği çalışma payını kontrol edin. Aşınma kuvveti artırabilir. Eğik alın tepe kuvvetini düşürebilir; Mate, normalde pres kapasitesini aşacak bir işi bu düşüşe güvenerek yapmayı önermemektedir.
Kenar belirtilerini sistematik okuyun
| Gözlem | İlk kontrol |
|---|---|
| Çapak giderek büyüyor | Keskinlik, boşluk, hizalama, malzeme değişimi ve aşınma |
| Düzgün kesme bölgesi çevrede eşit değil | Zımba/kalıp hizası, yan yük, hasar ve istasyon |
| Delik bozuluyor veya sac kalkıyor | Sıyırıcı, ince sac desteği, boşluk, yerleşim ve kesim hurdası tahliyesi |
| Takım hızlı aşınıyor | Boşluk, dayanım, yağlama, yapışma, hizalama ve kısmi vuruşlar |
Tüm sütunlar için tabloyu kaydırın →
Delik boyutu malzemeyle, aşınmayla, elastik geri dönüşle ve ölçüm yöntemiyle değişebilir. Çizimdeki kritik ölçüleri tutarlı yöntemle izleyin. Çapak montajı, kaplamayı, sızdırmazlığı veya güvenliği etkiliyorsa kabul edilebilir yükseklik ya da kenar durumunu tanımlayın.
Küçük delik ve yoğun desenleri kontrol edin
Küçük zımbaların yük taşıyan kesiti daha küçüktür; hizasızlığa, yan yüke ve yetersiz sıyırmaya daha hassastırlar. İnce sac yoğun delik düzenlerinde kalkabilir veya dalgalanabilir. Malzeme ve kalınlık için takım üreticisinin sınırlarını kullanın.
Kenar, büküm hattı, kabartma veya başka deliklere yakınlık yerel desteği değiştirir. Sıra, destek ve takım seçimini gerçek parçada doğrulayın. Yoğun perforasyon ve kısmi vuruşlar ısı ve yan yükü artırabilir; tek bir yuvarlak delikteki iyi sonuç tüm desenin kararlı olacağını göstermez.
Takım ve hizalamayı koruyun
Keskin ve merkezlenmiş takım gereksiz yükü azaltır. Bileme, takım üreticisinin izin verdiği stok ve prosedür içinde yapılır. Çapak trendi bakım kararında önemli bir göstergedir.
Basınç ve ısı, malzemenin zımbaya yapışmasına yol açabilir. Malzeme, yağlama, yüzey kalitesi, kaplama ve arka koniklik bu davranışı etkiler; değişiklikler tedarikçinin onaylı sınırlarında kalmalıdır. Çarpışma, hasar veya tek taraflı aşınma sonrası istasyon hizasını kontrol edin. Yalnızca kalıp açıklığını büyütmek sorunun kaynağını ortadan kaldırmayabilir.
Zımbayla birlikte yukarı çıkan kesim hurdası sonraki parçayı çizebilir veya takıma zarar verebilir. Hurda tahliyesini, onaylı tutma ya da itme sistemini, kalıba giriş derinliğini, yağlamayı ve taşlama sonrası mıknatıslanmayı inceleyin. Kullanılan takıma uygun üretici çözümlerini uygulayın. Sıkışma veya anormal hurda geri çekilmesinde güvenli şekilde durdurun ve öngörülen müdahale prosedürünü izleyin.
İlk parçayı doğrulayın
- Çizim revizyonunu, malzeme kimliğini, gerçek kalınlığı ve yüzey durumunu doğrulayın.
- Zımba, kalıp, sıyırıcı ve istasyonun onaylı takım seti olduğunu ve kullanılabilir durumda bulunduğunu kontrol edin.
- Boşluğun tek taraflı mı toplam mı olduğunu belirleyip tedarikçinin onayladığı başlangıç değerini seçin.
- Malzeme, çevre ve işlem için pres ile takım kapasitesini üreticinin yöntemiyle doğrulayın.
- Üretimdeki yağlama, destek ve sırayla temsili ilk parçayı üretin.
- Ölçüleri, çapak yönünü ve belirtilmiş yüksekliğini, kenarı, deformasyonu ve yüzey izlerini inceleyin.
- Her seferinde tek kontrollü değişkeni değiştirin ve ilk parça kontrolünü tekrarlayın.
- Kabul edilen takım, boşluk, malzeme lotu, program revizyonu ve kontrol sonucunu kaydedin.
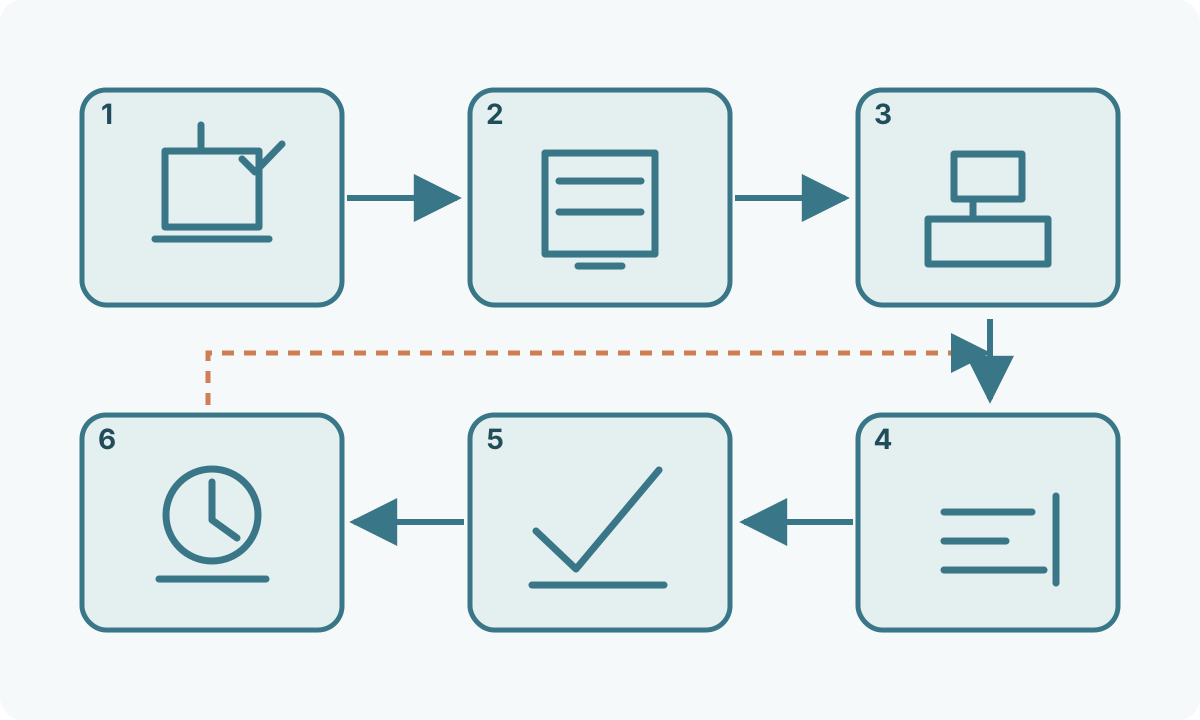
Seri üretimde çapak, kritik ölçüler ve takım durumundaki değişimi izleyin. Yavaş değişim aşınma veya malzeme farkına; ani değişim hasar, hizalama kaybı, hurda sorunları veya ayar değişikliğine işaret edebilir.
Güvenlik ve ekipman sınırlarını plana dahil edin
Takım bölgesi, hareketli sac ve fırlayan parçalar tehlike oluşturur. ABD’de OSHA 29 CFR 1910.212 genel makine korumasını düzenler. 1910.217 kapsamındaki mekanik presler için ek koşullar vardır; bu bölüm hidrolik ve pnömatik presleri kapsam dışı bırakır. Makineye, yerel mevzuata ve üretici talimatlarına uygun gereklilikleri belirleyin.
Sıkışmayı gidermek, takım değiştirmek veya bakım yapmak için tehlikeli bölgeye girmeden önce işyerinin o makineye ait tehlikeli enerji kontrol prosedürünü uygulayın. OSHA 1910.147, kapsama giren bakım işlerinde beklenmedik çalışmayı ve depolanmış enerjiyi ele alır. Durdurma düğmesi tek başına enerji izolasyonu sağlamaz. Koruyucular, eğitim ve onaylı bakım prosedürleri etkin tutulmalıdır; bu rehber makine kullanım veya koruma talimatının yerini almaz.
Emniyet kilitlerini devrede tutun ve onaylı sınırlara uyun. İstenen özellik doğrulanmış kapasiteyi aşıyorsa takımı veya işlem yolunu değiştirin.
Genel seçim için Sac metal nasıl kesilir? , düz kesim için sac giyotin kesme rehberi ve tüm proses zinciri için sac metal imalatı sayfalarını kullanın.