
Sacın giyotin makasla kesilmesi, ısıdan etkilenmiş bölge oluşturmadan düz kenarlı taslak parçalar üretir. Makinenin gerçek malzeme, kalınlık ve kesme genişliği için yeterli olduğunu doğrulayın; ardından bıçak boşluğu, kesme açısı, baskı ve destek düzenini temsili bir ilk parçayla kontrol edin. Sonuç, teknik resimle birlikte kenar kalitesi ve sonraki işlemlerin gereklerini de karşılamalıdır.
Bu rehber giyotin tipi sac makaslarının seçimini ve ayarını ele alır. Makaslama ile diğer kesme işlemleri arasındaki ilk seçim için Sac metal nasıl kesilir rehberine bakın.
Makaslanmış kenar nasıl oluşur
Bıçak önce malzemeyi deforme eder, ardından ayrılma kalınlık boyunca ilerler. Tipik kenarda girişte yuvarlanma, nispeten düzgün ve parlak bir kesme bandı, kırılma bölgesi ve çıkış çapağı bulunur. Bu bölgelerin oranları malzemeye, kalınlığa, bıçak durumuna ve ayarlara göre değişir; her iş için geçerli bir kabul oranı yoktur.
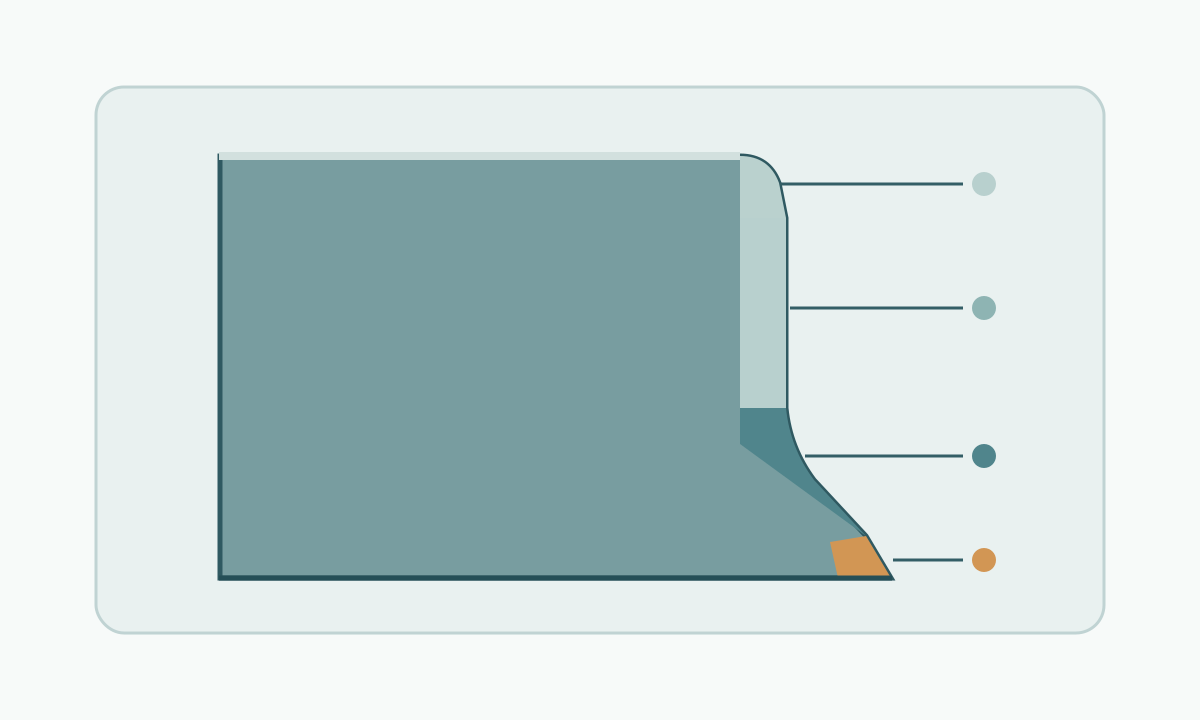
İş kaydında gerekli kenarı tanımlayın: çapak sınırı veya onaylı numune, izin verilen deformasyon, ölçü toleransı ve iz bırakılmaması gereken yüzey. Kenarın düzgün görünmesi, sonraki şekillendirmeye uygun olduğunu tek başına kanıtlamaz.
Önce malzemeyi ve kalınlığı doğrulayın
Kaliteyi, malzeme durumunu, gerçek kalınlığı ve kesme uzunluğunu makinenin kapasite çizelgesiyle karşılaştırın. Esas alınan dayanımı, izin verilen genişliği ve bıçak şartlarını kontrol edin. Yumuşak çelik için verilen kalınlık kapasitesini paslanmaz çeliğe, daha yüksek dayanımlı çeliğe veya alüminyuma doğrudan uygulamayın.
LVD HGS verilerinde 450 N/mm² dayanımlı referans çelik belirtilir. Bu, söz konusu makinelerin kapasite esasını gösterir; tüm makasların ortak sınırı değildir. CINCINNATI kapasite kılavuzu da kapasiteyi malzeme özellikleri ve kesme açısıyla ilişkilendirir; çizelgeleri üreticinin belirttiği koşullar içinde geçerlidir.
Kalite, kalınlık veya dayanım onaylı çizelgenin dışındaysa kesmeden önce üreticiden uygulama bilgisi alın. Kesme uzunluğunu azaltmak veya başka bir kontrol ayarı seçmek, nominal kapasiteyi aşma yetkisi vermez.
Bıçak boşluğunu makine belgesine göre ayarlayın
Bıçak boşluğu, kesici ağızlar arasındaki aralıktır. Uygun olmayan boşluk da aşınmış veya hasarlı bıçaklar da kabul edilemez bir kenar oluşturabilir. Fazla çapak, ayarın incelenmesini gerektirir; tek bir düzeltmenin gerekli olduğunu kanıtlamaz. SSI makaslama açıklaması , sıcak haddelenmiş çelik bağlamında boşluk ve körelmiş ağız etkilerini ele alır.
Makinenin malzeme ve kalınlık çizelgesini veya onaylı programını başlangıç alın. Girilen malzemeyi ve ölçülen kalınlığı doğrulayın, bıçakları yetkili prosedüre göre inceleyin ve ilk kesimi kontrol edin. Her malzemeye ve makineye kalınlığın sabit bir yüzdesini uygulamayın. Boşluk kontrolü ve bıçak ayarı, gerekli enerji izolasyonu prosedürünü uygulayan eğitimli personelin işidir.
Kesme açısı baskı ve desteği birlikte değerlendirin
Kesme açısı, bıçak boyunca oluşan ve kesimin sac genişliği boyunca kademeli ilerlemesini sağlayan eğimdir. Kesme hareketini değiştirir; şeritlerin burulmasını veya yaylanarak eğilmesini etkileyebilir. Ayar aralığı ve belirli açıdaki kapasite makineye bağlıdır. LVD MVS bilgileri ayarlanabilir açı ve boşluğa örnek verir; buradaki ayarlar başka ekipman için doğrudan talimat değildir.
Baskı elemanları sacı sabitler, arka dayama ise boy referansını belirler. Bunlar gönye dışı bir referans kenarını veya yetersiz desteği düzeltemez. Onaylı baskı düzenini, gönye referansını, arka dayama konumunu, giren sacın ve ayrılan parçanın desteklerini doğrulayın. Dar şeritler ile geniş ve ince saclarda deformasyona ve taşımaya özellikle dikkat edin.
Temas yüzeylerini temiz ve yüzey kalitesine uygun tutun. Baskı elemanlarının altına gelişigüzel takoz koymayın; kesilen parçayı tutmak için bıçağın arkasına uzanmayın. Makine için onaylanmış taşıma ekipmanını ve prosedürünü kullanın.
Malzeme ve yüzey durumunu dikkate alın
Daha yüksek dayanımlı çelikler ve birçok paslanmaz kalite, referans yumuşak çeliğe göre farklı kapasite sınırları ve bıçaklar gerektirebilir. Kalite ve teslim durumu önemlidir; ayar seçmek için yalnızca malzeme ailesinin adı yeterli değildir. Alüminyumda alaşım, temper ve süneklik de kenarı etkiler.
Galvanizli, ön boyalı, parlatılmış veya koruyucu filmli saclarda çizik, baskı izi ve kaplama hasarı kontrol edilmelidir. Görünür yüzün hangisi olduğunu ve kaplama sistemi ya da kullanım yerinin açıkta kalan kesik kenara işlem gerektirip gerektirmediğini belirleyin. Her makaslanmış kenarda korozyon korumasının aynen sürdüğünü varsaymayın.
European Aluminium kesme kılavuzu , alüminyum uygulamalarında kesik kenarın sonraki şekillendirmeyle ilişkisini açıklar. Kalıpta kesme ve kenar düzeltme örnekleri, çeliğin giyotinle kesilmesi için evrensel bıçak boşluğu ayarları değildir.
Temsili ilk parçayı kontrol edin
Üretim malzemesini; temsili kesme uzunluğu, şerit genişliği ve destek düzeniyle kullanın. Şunları kontrol edin:
- Teknik resme göre bitmiş ölçüler ve gönye
- Kesim boyunca birkaç noktada çapak yüksekliği ve tutarlılığı
- Giriş yuvarlanması, kırılma görünümü ve yerel yırtılmalar
- Burulma, yay biçimli eğilme ve diğer kenar veya parça deformasyonları
- Çizikler, baskı izleri, kaplama hasarı ve gevşek kenar parçacıkları
- Kenarın belirtilen bükme, kaynak, kaplama veya açıkta kullanım koşullarına uygunluğu
Kararlaştırılan kontrol yöntemini ve kabul sınırlarını uygulayın. İlk parçanın yalnızca genişlik kontrolünü geçmesi yeterli değildir. Çapak alma veya kenar bitirme gerekiyorsa yöntemi belirleyin; işlemden sonra ilgili ölçüleri ve kenar durumunu yeniden kontrol edin.
Ayar değiştirmeden önce belirtileri teşhis edin
| Gözlenen belirti | Onaylı ayardan önce yapılacak kontroller |
|---|---|
| Kesim boyunca fazla çapak veya pürüzlü kırılma | Doğru malzeme ve kalınlık girişi, boşluk, bıçak keskinliği ve hasar |
| Kenar kalitesi bir uçtan diğerine değişiyor | Boşluğun tutarlılığı, yerel bıçak aşınması, hizalama ve destek |
| Dar şerit buruluyor veya yay şeklinde eğiliyor | Onaylı kesme açısı, şerit geometrisi, destek ve gelen sacın durumu |
| Genişlik veya gönye değişiyor | Arka dayama referansı, gönye kenarı, baskı etkinliği ve sac hareketi |
| Çizik veya kaplama izi oluşuyor | Kir ve talaş, temas yüzeyleri, taşıma ve onaylı baskı temas düzeni |
Tüm sütunlar için tabloyu kaydırın →
Bunlar inceleme yönleridir; her belirtiyi tek bir arızaya bağlayan kurallar değildir. Sonuç makine hasarına veya güvensiz bir duruma işaret ediyorsa durun. Yetkili personel sorunu incelemeli, ayarları yalnızca onaylı prosedür içinde değiştirmeli ve partiye yeniden başlamadan önce yeni bir deneme parçasını kontrol etmelidir.
Üretimi bitmiş parçaya göre planlayın
Makaslama, düz kenar düzeltme ve tekrarlı dikdörtgen parçalar için uygundur. Kesim sırasını, referans kenarlarını, yerleşim paylarını, artıkların güvenli taşınmasını ve son kesimlerin desteklenebilmesini doğrulayın. İç delikler ve eğri konturlar uygun bir ek işlem gerektirir; genel yöntem karşılaştırması Sac metal nasıl kesilir rehberindedir.
Yalnızca strok sayısını değil, kullanılabilir üretim miktarını değerlendirin. Yükleme, dayamaya yerleştirme, ayırma, çapak alma ve reddedilen parçalar verimi belirleyebilir. Tekrarlanan işler için onaylı ayarı ve temsili kontrol kaydını saklayın; malzeme değişimi, bıçak bakımı veya ayar değişikliğinden sonra yapılacak kontrolleri tanımlayın.
Koruyucuları ve izolasyonu etkili tutun
Makineyi yalnızca eğitimli ve yetkili personel kullanmalı veya ayarlamalıdır. Koruyucuları ve güvenlik donanımını çalışır durumda tutun, kesme ve baskı tehlike bölgelerinin dışında kalın ve onaylı sac taşıma yöntemlerini kullanın. Keskin kenarlar ve düşen artıklar kesme stroku bittikten sonra da tehlikelidir.
Bıçak işleri, bakım ve tehlikeli bölgeye erişim gerektiren sıkışma giderme işlemlerinde üreticinin ve işyerinin enerji izolasyonu prosedürünü izleyin. Acil durdurma tek başına güvenli izolasyon sağlamaz. OSHA genel makine koruma rehberi makasları açıkça kapsar ve kilitleme/etiketlemeyi ele alır. Bu ABD rehberidir; kurulum bulunduğu yerde geçerli iş güvenliği gereklerine uymalıdır.
Ayar ve kabul gereklerini kaydedin
İşle birlikte şu kayıtları tutun:
- Malzeme kalitesi ve durumu, gerçek kalınlık, kesme uzunluğu ve yüzey gerekleri
- Makine kimliği, geçerli kapasite çizelgesi ve onaylı bıçak şartları
- Boşluk, açı, baskı, arka dayama ve destek için onaylı program veya ayar referansı
- Resim ölçüleri, gönye, çapak ve deformasyon kabul ölçütleri
- Gerekli çapak alma, kenar işlemleri ve sonraki kabul kontrolleri
- İlk parça sonuçları, kontrol sıklığı ve yeniden doğrulama gerektiren değişiklikler
Partiyi ancak bitmiş parça kararlaştırılan şartları sağladığında serbest bırakın. Doğrulanmamış bir ayarı sonraki işe taşımak yerine, çözülmemiş kenar kalitesi sorunlarını inceleme için kaydedin.