
El cizallado produce piezas de chapa con cortes rectos sin generar una zona afectada térmicamente. Seleccione una máquina con capacidad para el material, espesor y ancho de corte reales; después, valide la holgura entre cuchillas, el ángulo de corte, los pisadores y los apoyos mediante una primera pieza representativa. El resultado debe cumplir conjuntamente el plano, la calidad de borde y las necesidades de las operaciones posteriores.
Esta guía trata las cizallas de tipo guillotina y su preparación. Para elegir inicialmente entre el cizallado y otros procesos, consulte Cómo cortar chapa metálica .
Cómo se forma el borde cizallado
La cuchilla deforma primero el material y después se produce la separación a través del espesor. Un borde típico presenta redondeo en la entrada, una banda relativamente lisa o bruñida, una zona de fractura y rebaba en la salida. Sus proporciones dependen del material, espesor, estado de las cuchillas y ajustes; no existe una proporción aceptable universal.
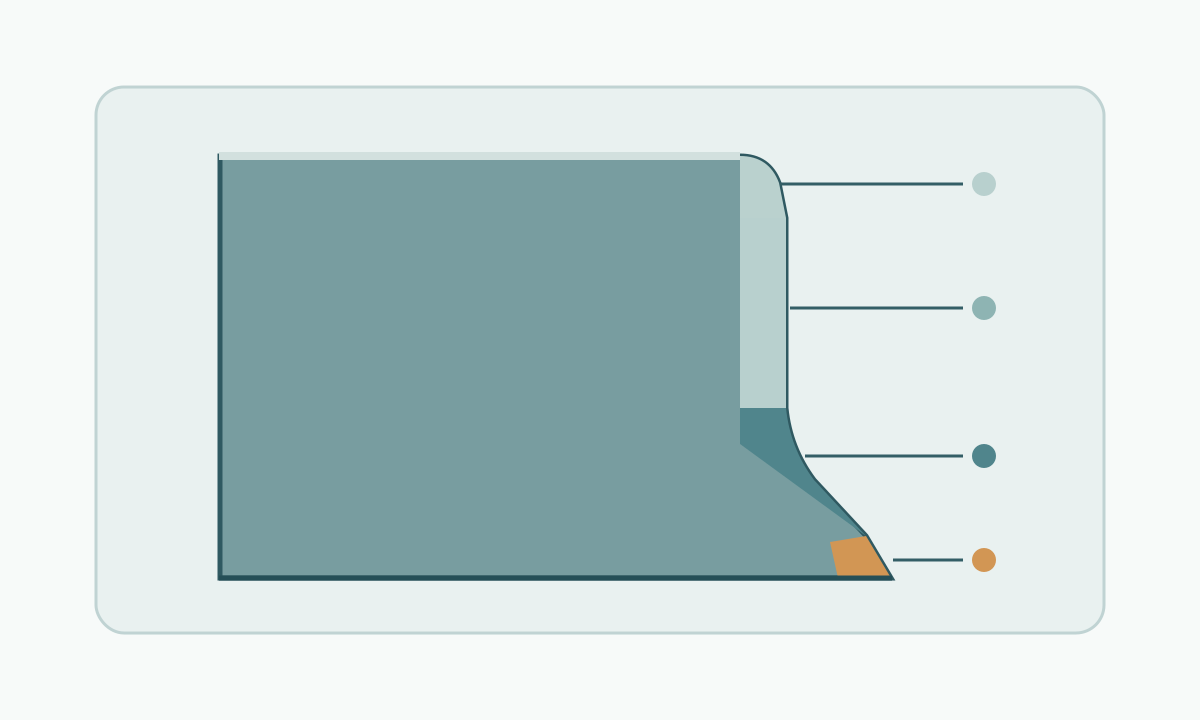
Defina el borde requerido en la orden de trabajo: límite de rebaba o muestra aprobada, deformación admisible, tolerancia dimensional y cara que debe permanecer sin marcas. Un borde visualmente liso no demuestra por sí solo que sea adecuado para el conformado posterior.
Comprobar primero material y espesor
Verifique grado, estado, espesor real y longitud de corte con la tabla de capacidad de la máquina. Compruebe la resistencia de referencia, el ancho admisible y la especificación de las cuchillas. La capacidad de espesor para acero dulce no se aplica directamente al inoxidable, al acero de mayor resistencia ni al aluminio.
Los datos de LVD HGS utilizan un acero de referencia de 450 N/mm². Es la base indicada para esas máquinas, no un límite válido para cualquier cizalla. El manual de capacidad de CINCINNATI también relaciona la capacidad con las propiedades del material y el ángulo de corte; sus tablas se aplican dentro de las condiciones de ese fabricante.
Si el grado, espesor o resistencia quedan fuera de la tabla aprobada, consulte al fabricante antes de cortar. Acortar el corte o modificar un ajuste del control no autoriza automáticamente a superar la capacidad nominal.
Ajustar la holgura según la documentación
La holgura es la separación entre los filos. Una holgura inadecuada y unas cuchillas desgastadas o dañadas pueden producir un borde inaceptable. Una rebaba excesiva exige revisar la preparación, pero no demuestra que deba realizarse un ajuste concreto. La explicación de SSI sobre cizallado describe los efectos de la holgura y de los filos sin afilar en el contexto del acero laminado en caliente.
Parta de la tabla de material y espesor de la máquina o del programa aprobado. Confirme el material introducido y el espesor medido, inspeccione las cuchillas mediante el procedimiento autorizado y revise el primer corte. No aplique un porcentaje fijo del espesor a todos los materiales o equipos. La comprobación de la holgura y el ajuste de cuchillas corresponden a personal formado que siga el procedimiento de aislamiento de energías exigido.
Coordinar ángulo pisadores y apoyos
El ángulo de corte longitudinal de la cuchilla hace que el corte avance a través de la chapa. Modifica la acción de corte y puede influir en la torsión o el arqueo de las tiras. El rango disponible y la capacidad a un ángulo determinado dependen de la máquina. La información de LVD MVS ilustra el ajuste de ángulo y holgura; sus valores no deben prescribirse para otros equipos.
Los pisadores inmovilizan la chapa y el tope trasero establece la referencia de longitud. Ninguno corrige un borde de referencia fuera de escuadra o una falta de apoyo. Verifique la disposición aprobada de los pisadores, la referencia de escuadrado, el tope trasero y el apoyo tanto de la chapa como de la pieza separada. Las tiras estrechas y las chapas grandes y delgadas requieren especial atención a la deformación y manipulación.
Mantenga las superficies de contacto limpias y compatibles con el acabado. No improvise suplementos bajo los pisadores ni introduzca la mano detrás de la cuchilla para sostener un recorte. Utilice los medios de manipulación y el procedimiento aprobados para la máquina.
Considerar el material y el acabado
Los aceros de mayor resistencia y muchos inoxidables pueden necesitar límites de capacidad y cuchillas diferentes de los utilizados para el acero dulce de referencia. El grado y el estado son determinantes; el nombre de la familia de material no basta para elegir los ajustes. En aluminio también influyen la aleación, el temple y la ductilidad.
En chapa galvanizada, prepintada, pulida o protegida con película, revise arañazos, marcas de presión y daños en el recubrimiento. Defina la cara vista y si el sistema de recubrimiento o el uso final exige tratar el borde expuesto. No garantice que cualquier borde cizallado conserva la protección frente a la corrosión.
El manual de corte de European Aluminium relaciona la condición del borde con el conformado posterior en aplicaciones de aluminio. Sus ejemplos de troquelado y recorte no constituyen ajustes universales de holgura para cizallar acero con guillotina.
Inspeccionar una primera pieza representativa
Utilice el material de producción y una longitud de corte, ancho de tira y disposición de apoyos representativos. Compruebe:
- Dimensiones finales y escuadra conforme al plano
- Altura y uniformidad de la rebaba en varios puntos del corte
- Redondeo de entrada, aspecto de fractura y desgarros locales
- Torsión, arqueo y otras deformaciones del borde o de la pieza
- Arañazos, marcas de presión, daños de recubrimiento y fragmentos sueltos del borde
- Idoneidad del borde para el plegado, soldadura, recubrimiento o uso expuesto especificados
Aplique el método de inspección y los límites de aceptación acordados. No basta con que la primera pieza cumpla el ancho. Cuando sea necesario desbarbar o acabar el borde, defina el método y vuelva a comprobar las dimensiones y la condición del borde pertinentes después de esa operación.
Diagnosticar antes de modificar ajustes
| Síntoma observado | Comprobaciones previas al ajuste aprobado |
|---|---|
| Rebaba alta o fractura rugosa en todo el corte | Material y espesor introducidos, holgura, afilado y daños en las cuchillas |
| La calidad del borde cambia de un extremo al otro | Uniformidad de holgura, desgaste localizado, alineación y apoyo |
| La tira estrecha se retuerce o arquea | Ángulo aprobado, geometría de la tira, apoyo y estado de la chapa de entrada |
| Varían el ancho o la escuadra | Referencia del tope trasero, borde de escuadrado, eficacia de los pisadores y movimiento de la chapa |
| Aparecen arañazos o marcas en el recubrimiento | Residuos, superficies de contacto, manipulación y disposición aprobada de contacto de los pisadores |
Deslice la tabla para ver todas las columnas →
Son pistas para investigar, no relaciones inequívocas entre síntoma y avería. Detenga el proceso si el resultado sugiere daños en la máquina o una condición insegura. El personal autorizado debe investigar, modificar ajustes únicamente dentro del procedimiento aprobado e inspeccionar otra pieza de prueba antes de reiniciar el lote.
Planificar según la pieza terminada
El cizallado es adecuado para recortes rectos y piezas rectangulares repetitivas. Confirme la secuencia, los bordes de referencia, los márgenes de aprovechamiento, la retirada segura de recortes y el apoyo durante los últimos cortes. Los agujeros interiores y contornos curvos requieren un proceso adicional apropiado; la comparación general está en Cómo cortar chapa metálica .
Compare la producción utilizable, no solo las carreras de la máquina. La carga, el posicionamiento, la clasificación, el desbarbado y las piezas rechazadas pueden determinar la productividad. Para trabajos repetidos, conserve la preparación aprobada y el registro de inspección representativo; defina las comprobaciones tras cambios de material, mantenimiento de cuchillas o modificaciones de ajuste.
Mantener las protecciones y el aislamiento
Solo personal formado y autorizado debe operar o preparar la cizalla. Mantenga eficaces los resguardos y dispositivos de protección, permanezca fuera de las zonas peligrosas de corte y pisadores, y utilice la manipulación de chapa aprobada. Los bordes afilados y recortes que caen siguen siendo peligrosos después de la carrera.
Para intervenir en cuchillas, realizar mantenimiento o eliminar atascos que exijan acceso peligroso, siga el procedimiento de aislamiento de energías del fabricante y del centro de trabajo. Una parada de emergencia no garantiza por sí sola el aislamiento seguro. La guía general de protección de máquinas de OSHA incluye expresamente las cizallas y aborda el bloqueo y etiquetado. Es una referencia estadounidense; la instalación debe cumplir los requisitos laborales aplicables en su ubicación.
Registrar preparación y aceptación
Conserve con la orden de trabajo:
- Grado y estado del material, espesor real, longitud de corte y requisitos superficiales
- Identificación de máquina, tabla de capacidad aplicable y especificación aprobada de cuchillas
- Programa o referencia aprobada de holgura, ángulo, pisadores, tope trasero y apoyos
- Dimensiones del plano y criterios de escuadra, rebaba y deformación
- Desbarbado, tratamiento del borde y verificaciones posteriores requeridos
- Resultados de primera pieza, frecuencia de inspección y situaciones que exigen nueva validación
Libere el lote únicamente cuando la pieza terminada cumpla los requisitos acordados. Registre los problemas de borde pendientes para investigarlos y evite trasladar ajustes sin verificar al siguiente trabajo.