
El corte láser depende de un conjunto de variables: grado, recubrimiento, espesor real, potencia, foco, boquilla, gas auxiliar, velocidad, perforación y geometría. El borde aceptable también cambia según la operación siguiente, como plegado, soldadura, pintura o acabado visible.
Decisiones principales
| Variable | Opciones | Efecto |
|---|---|---|
| Material | Acero bajo en carbono, inoxidable, recubierto, alta resistencia | Receta de corte, oxidación, acabado y conformado |
| Gas | Oxígeno, nitrógeno, argón, mezcla cualificada | Velocidad, oxidación, coste y preparación posterior |
| Espesor | Rango cualificado de máquina y proceso | Potencia, perforación, expulsión del material fundido y calidad |
| Geometría | Contornos, agujeros, ranuras, puentes estrechos | Calor local, movimiento y tolerancia |
Deslice la tabla para ver todas las columnas →
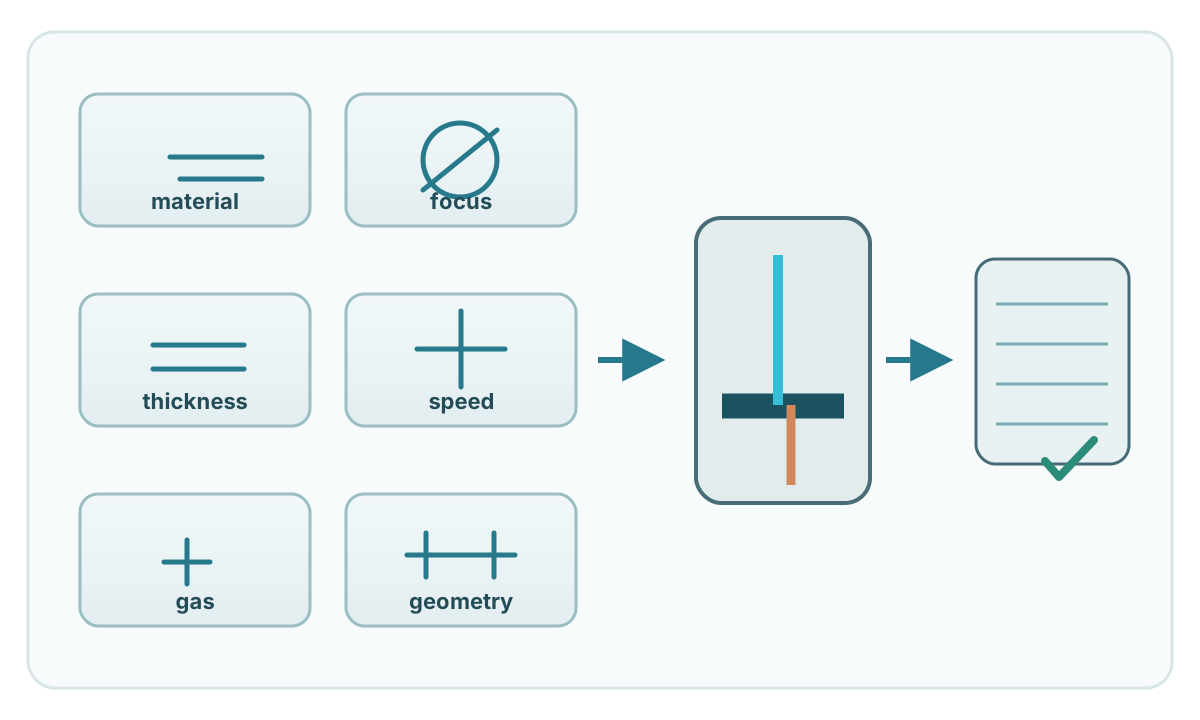
Material y espesor reales
Confirme grado, condición de suministro, espesor y superficie. La chapa galvanizada, prepintada, inoxidable o de alta resistencia puede requerir controles diferentes. Para programación y aceptación conviene usar el espesor real en milímetros o pulgadas, junto con la tolerancia del producto.
Gas auxiliar
TRUMPF describe el corte con oxígeno como un proceso donde la reacción de oxidación aporta energía adicional y deja una superficie oxidada. En el corte por fusión, nitrógeno o argón expulsan el metal fundido y protegen el canto frente al aire, lo que permite obtener un borde sin óxido.
En acero al carbono se elige el gas según espesor, productividad y acabado. En inoxidable, el nitrógeno es habitual cuando se necesita un canto limpio. Presión, pureza, boquilla y separación son parámetros de máquina y deben validarse en el equipo concreto.
Capacidad por espesor
La potencia nominal del láser no define por sí sola el espesor máximo útil. Óptica, gas, dinámica, material y criterio de calidad modifican el resultado. ISO 9013:2017 establece clasificación geométrica y tolerancias para cortes térmicos dentro de su alcance; ese alcance no representa la capacidad de cada máquina.
Cómo definir la calidad del borde
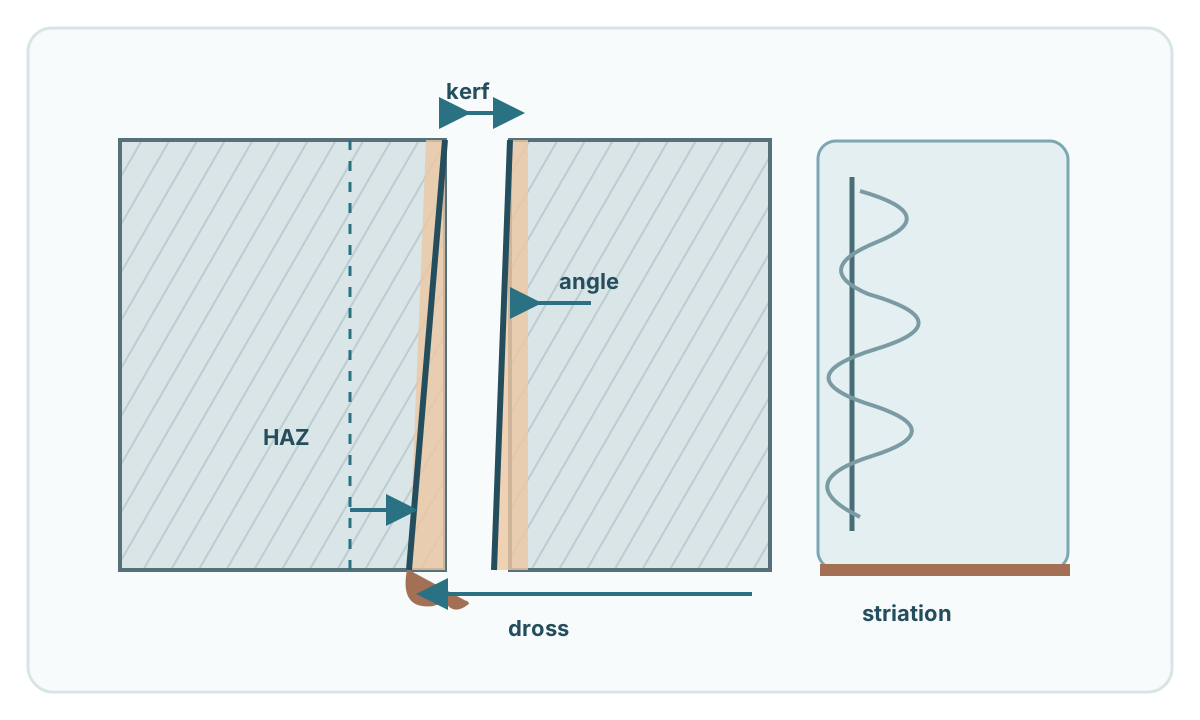
Especifique lo que afecte al producto:
- rebaba o escoria adherida;
- angularidad o conicidad;
- estrías o rugosidad cuando sean relevantes;
- oxidación y coloración térmica;
- tolerancia dimensional;
- aptitud para soldadura, plegado, pintura o acabado visible.
Cuando se invoque ISO 9013 en el plano o documento de entrega, puede utilizarse su lenguaje de clasificación.
Agujeros, ranuras y esquinas
Las geometrías pequeñas tienen menos margen térmico y dinámico. La capacidad de agujero depende de espesor, láser, potencia, gas, perforación y control. Para tolerancias muy estrictas puede ser preferible cortar una preforma y terminar el agujero por mecanizado.
Corte y plegado
El láser es un proceso térmico. Cuando el canto queda junto a una línea de plegado exigente, revise las recomendaciones del productor del acero. Rebabas, defectos de borde y material térmicamente afectado pueden reducir la capacidad de plegado. Consulte también la guía de plegado de chapa .
Superficies y recubrimientos
Proteja inox pulido, chapa prepintada y superficies arquitectónicas frente a salpicaduras y residuos. Verifique la compatibilidad de la película protectora con el láser. En chapa galvanizada, el corte deja expuesta la sección del sustrato y debe incluirse en la estrategia de corrosión.
Inspección y trazabilidad
Inspeccione geometría y condición del canto como características separadas. En trabajos repetitivos registre material, espesor, gas, programa y familia de máquina.
Información para RFQ
Incluya grado, norma de producto, espesor, recubrimiento, cara protegida, plano y CAD, cotas críticas, condición de borde, tolerancias especiales, proceso posterior, cantidad y cualquier norma de corte térmico invocada.
Para comparar láser con cizalla, sierra, plasma y waterjet, consulte Cómo cortar chapa metálica .
Norma y seguridad
ISO 9013:2017 aporta terminología y clasificación de calidad geométrica para cortes térmicos cuando se referencia en la documentación aplicable. La máquina debe operar con resguardos, enclavamientos, extracción de humos y controles de seguridad acordes con el equipo, el material y la normativa local.