
Una pieza de chapa es el resultado de una cadena de operaciones. El grado, el espesor, el recubrimiento, la dirección de laminación y el estado superficial condicionan el corte y el conformado. La calidad del borde influye en el plegado y en el montaje. La soldadura puede introducir deformación y el acabado define el estado final que recibirá el cliente.
Por eso conviene planificar la ruta completa desde el plano, los requisitos de servicio y los criterios de inspección.
Flujo básico de fabricación
| Etapa | Trabajo principal | Control importante |
|---|---|---|
| Material y planificación | Confirmar grado, condición, espesor, acabado, recubrimiento y plano | Espesor real, dirección, tolerancias, trazabilidad y protección superficial |
| Corte | Crear contorno, agujeros, ranuras y bordes | Precisión, rebaba, zona afectada por calor, conicidad y posición |
| Conformado | Plegar, curvar, estampar o rodar | Radio, utillaje, secuencia, recuperación elástica y marcas |
| Unión | Soldar o montar con procesos mecánicos cualificados | Distorsión, acceso, fijación y daño del acabado |
| Acabado | Desbarbar, limpiar, tratar y recubrir | Apariencia, corrosión, limpieza y dimensión final |
| Inspección | Verificar geometría, uniones, superficie y documentación | Conformidad con plano y requisitos de montaje |
Deslice la tabla para ver todas las columnas →
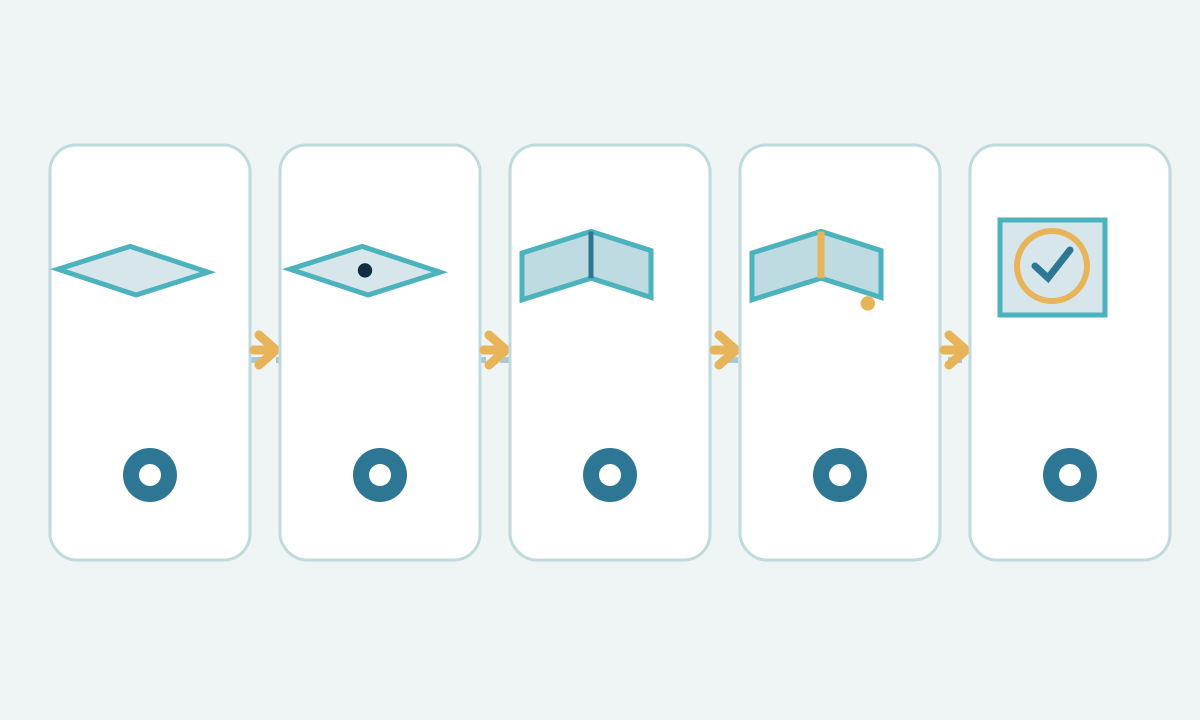
Del plano al proceso
Antes de seleccionar una máquina hay que identificar material, espesor, cotas críticas, datums, agujeros, geometría de plegado, acabado, uniones, cantidad y criterios de inspección. Las superficies cosméticas también deben definirse pronto porque pueden exigir película protectora y manipulación específica.
La especificación de compra debe ser coherente con la fabricación. La guía Cómo especificar correctamente chapa y bobina de acero explica los datos básicos.
Confirmar el material
El comportamiento cambia con el grado y la condición de suministro. Acero bajo en carbono, acero de alta resistencia, inoxidable, galvanizado y prepintado pueden requerir herramientas, radios, métodos de unión y protección superficial diferentes.
Para ingeniería y programación conviene trabajar con espesor real en milímetros o pulgadas. Un número gauge depende del material y del sistema utilizado. La guía de selección de espesor amplía este punto.
El corte prepara todo lo que viene después
Cizallado, punzonado, sierra, láser, plasma y chorro de agua cubren necesidades distintas. La elección depende del material, espesor, geometría, borde, sensibilidad al calor, volumen y capacidad disponible.
Después del corte interesa revisar precisión, rebaba, conicidad, escoria, zona afectada por calor, calidad de agujeros y distorsión. ISO 9013:2017 ofrece una clasificación y tolerancias geométricas para cortes térmicos de oxicorte, plasma y láser cuando el documento de fabricación hace referencia a la norma.
Para comparar métodos puede consultarse Cómo cortar chapa metálica .
El conformado crea la geometría tridimensional
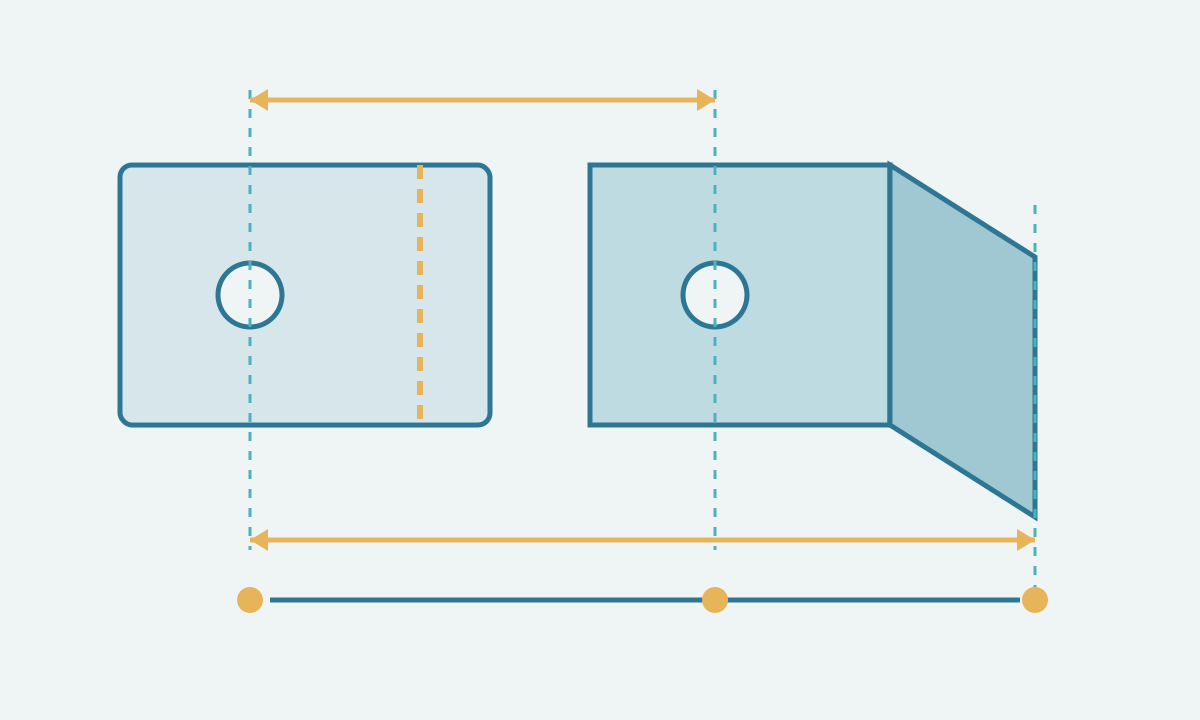
El plegado en prensa, el curvado en rodillos y el estampado producen deformación plástica. Grado, espesor, herramientas, dirección de plegado, radio interior, pestaña y tolerancia angular participan en el resultado.
El desarrollo debe considerar la geometría de la zona doblada y la recuperación elástica después de descargar la pieza. Los valores de producción deben proceder de datos validados, información del material y del utillaje o pruebas.
ISO 7438:2020 define un ensayo de doblado de materiales metálicos. El radio de producción de una pieza se establece con la especificación del material y la validación del proceso. Más detalles: Cómo doblar chapa metálica .
Unión, acabado e inspección
Soldadura, soldadura por resistencia, fijaciones mecánicas o clinchado se seleccionan según carga, fatiga, estanqueidad, acceso, aspecto, volumen y servicio. La soldadura puede generar contracción y distorsión, además de alterar recubrimientos y superficies.
El acabado puede incluir desbarbado, limpieza, lijado, pulido, decapado/pasivado en aplicaciones inoxidables adecuadas, pintura, polvo o reparación de recubrimientos metálicos conforme a la especificación aplicable.
La inspección debe seguir el estado funcional de la pieza: material y trazabilidad, espesor, geometría del blank, agujeros, ángulos, pestañas, conjunto final, uniones, superficie, recubrimiento y documentación.
Seguridad del proceso
Cizallas, prensas, plegadoras y rodillos presentan riesgos en el punto de operación y por movimiento de la pieza. En Estados Unidos, OSHA 29 CFR 1910.212 incluye este tipo de equipos dentro del contexto de resguardos de maquinaria. En cada planta deben aplicarse la legislación local, las instrucciones del fabricante y la evaluación de riesgos correspondiente.
Para pedir una cotización útil
Entregue revisión de plano, modelo 3D cuando aporte valor, material, espesor, cantidad, cotas y tolerancias críticas, acabado, unión, inspección, superficies cosméticas, embalaje y requisitos de trazabilidad. Con esa información el proveedor puede diseñar una secuencia compatible con su capacidad de proceso.