
Para limitar la deformación al soldar chapa, defina el tamaño de cordón necesario, mantenga un ajuste uniforme y distribuya el trabajo entre distintas zonas del conjunto. Valide el útil y mida la pieza después de enfriarla y retirar las sujeciones. La planitud aparente sobre la mesa puede cambiar al liberar la pieza.
Esta guía se centra en las dimensiones de conjuntos de chapa de acero soldados. La guía de soldadura de inoxidable desarrolla proceso, consumibles y acabado; la guía de unión de chapa delgada compara métodos de unión. Intensidad, separación entre puntos de fijación y tiempo de enfriamiento se determinan para cada aplicación.
1. Identifique el movimiento y cómo se aceptará la pieza
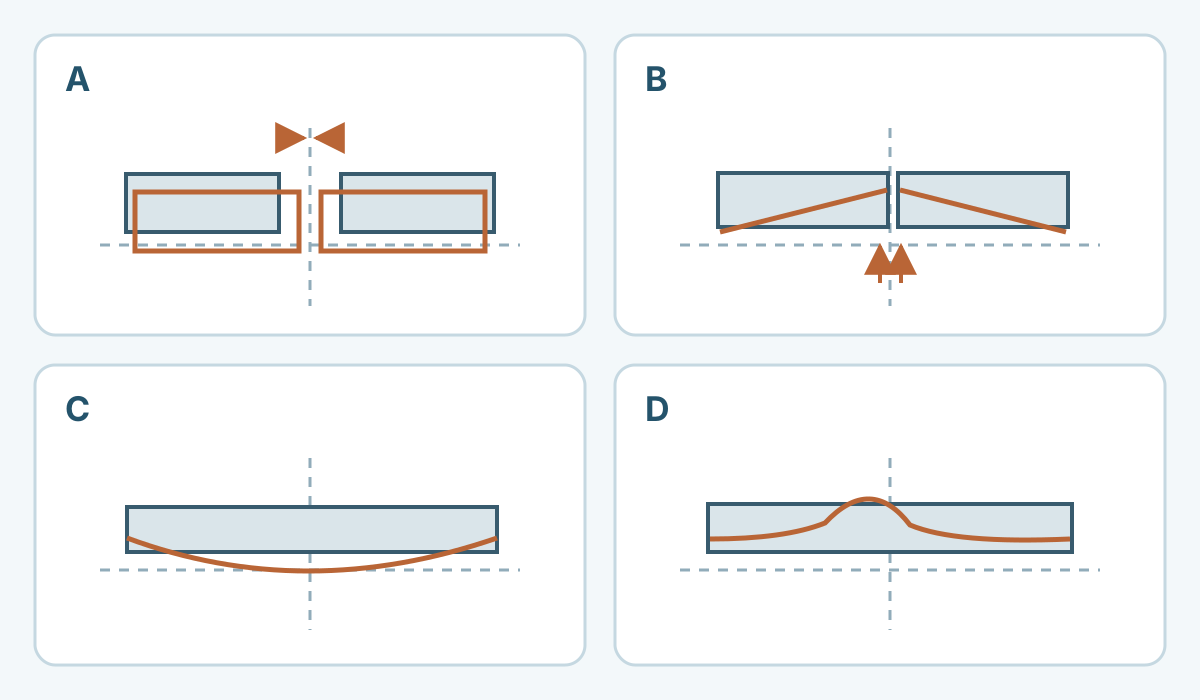
El calor se concentra cerca de la junta mientras el resto de la chapa permanece más frío. La expansión, contracción y deformación plástica local desiguales pueden modificar la geometría. En paños largos y poco apoyados conviene vigilar especialmente el desplazamiento fuera del plano. TWI explica estos mecanismos de deformación .
| Movimiento | Qué observar | Primera comprobación |
|---|---|---|
| Contracción transversal | Se cierra la junta o disminuye el ancho | Ajuste, orden de punteado y volumen depositado |
| Contracción longitudinal o arqueo | Cambia la longitud o se curva un borde | Posición de los cordones largos respecto al eje neutro |
| Deformación angular | Giran las caras a ambos lados de la costura | Contracción desigual en el espesor y soldadura por una cara |
| Pandeo u ondulación local | Un paño ancho presenta ondas inestables | Rigidez, distribución térmica y planitud inicial |
| Torsión | Las esquinas se apartan del plano previsto | Asimetría de secuencia, ajuste y apoyos |
Deslice la tabla para ver todas las columnas →
Registre la forma inicial: corte, aplanado, plegado y manipulación pueden dejar deformaciones previas. La guía de corte ayuda a revisar esa etapa. Fije referencias, puntos de medida, apoyos y tolerancias. Planitud, ángulo de pestaña y alineación de taladros necesitan controles propios. Comparar holguras con una regla en algunos puntos resulta útil en taller; compruebe si el método cubre realmente la tolerancia de planitud del plano.
2. Ajuste el diseño y prepare una junta uniforme
Revise longitud, posición, tamaño y penetración exigidos en el plano y en la especificación del procedimiento de soldadura (WPS). El exceso de metal depositado añade contracción y puede carecer de utilidad resistente. El diseñador puede estudiar una costura más corta, próxima al eje neutro, o cordones necesarios distribuidos a ambos lados. Consulte los criterios de diseño de TWI .
Cambiar el tamaño, sustituir una costura continua por soldaduras intermitentes o añadir rigidizadores requiere aprobación de diseño. Cargas, fatiga, estanqueidad, higiene o corrosión pueden exigir continuidad. Soldar por saltos describe el orden de ejecución; después puede ser necesario completar todos los tramos.
Confirme grado, espesor real y recubrimiento. Prepare bordes homogéneos y la separación de junta especificada. Use milímetros o pulgadas decimales; el número de calibre aislado es insuficiente. Corrija un ajuste irregular antes de rellenarlo con soldadura. Un hueco evitable cambia el volumen depositado y el ciclo térmico. Mantenga los mismos apoyos y orientación de pestañas en prueba y producción.
3. Defina punteado, sujeción y retirada del útil
Los puntos de fijación deben mantener alineación y separación durante el montaje. Determine longitud, distancia y orden mediante pruebas representativas y el procedimiento aplicable. Inspeccione los puntos; si quedan incorporados, deben cumplir las condiciones de fusión y preparación. Retire los elementos provisionales con el método aprobado.
Acerque los apoyos a la junta conservando acceso para antorcha, protección gaseosa e inspección. Compruebe que la pieza pueda salir del útil y repita referencias y orden de liberación. Una restricción excesiva aumenta tensiones residuales y puede favorecer grietas en materiales sensibles. TWI desarrolla estas limitaciones de la sujeción .
Cuando el movimiento sea repetible, ensaye una contradeformación inicial. Registre posición de partida y forma libre final en conjuntos con tamaño y rigidez representativos. Un cupón pequeño no basta para fijar la compensación de un panel ancho. Verifique que el ajuste previo respete la junta, el acabado y el acceso de montaje.
4. Controle el ciclo térmico y la secuencia
Trabaje dentro del procedimiento que consigue fusión y penetración aceptables. Bajar únicamente la intensidad puede obligar a avanzar despacio o provocar falta de fusión. Controle depósito, avance y forma del baño dentro de la ventana validada. Respete precalentamiento y temperatura entre pasadas del material; un aporte térmico mínimo puede ser inadecuado para determinadas metalurgias.
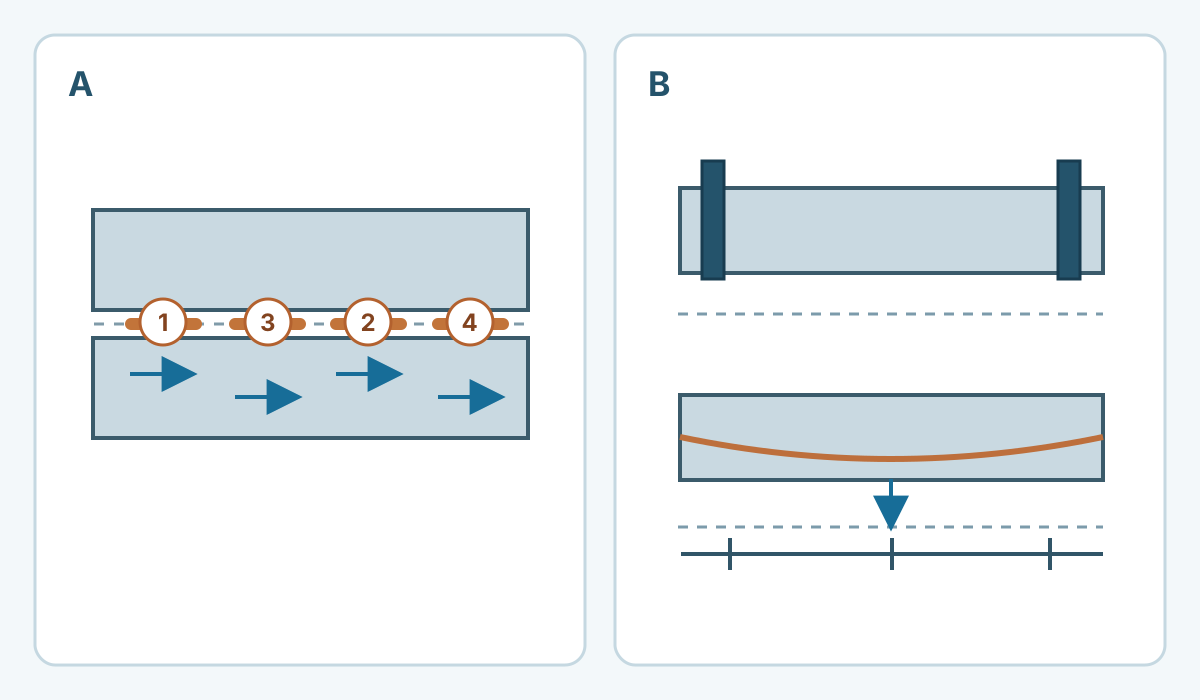
En costuras largas, pruebe tramos cortos repartidos. En la soldadura por retroceso o paso de peregrino, cada tramo se deposita en sentido opuesto al avance global. En la soldadura por saltos se ejecutan tramos separados en un orden previsto, completando los huecos cuando la junta exige continuidad. Alterne cordones necesarios en lados opuestos cuando sea viable. TWI explica las técnicas de secuenciación . Valide también inicios, finales y empalmes.
Un respaldo o bloque refrigerador compatible puede apoyar el baño y extraer calor. Ensaye contacto, limpieza y efecto sobre la penetración; impida que el respaldo se funda dentro del cordón. La orientación de Miller sobre chapa fina describe estos recursos. Evite introducir enfriamiento con agua, aire comprimido o paños húmedos sin validación.
Registre velocidad, tensión, intensidad o energía medida por el equipo, longitud y temperaturas. Energía del arco y aporte térmico neto tienen significados distintos; aplique el método de medida correspondiente al procedimiento y a la forma de onda. La indicación de corriente media o el ajuste pulsado por sí solos no permiten comparar procedimientos. Para inoxidable austenítico, consulte el análisis de AWS y las condiciones del grado.
TWI explica las definiciones de energía y la medición de parámetros .
5. Valide la primera pieza con mediciones trazables
Utilice material, preparación, longitud de junta y apoyos representativos de producción. Acuerde de antemano criterios dimensionales y calidad de soldadura. Cambie una variable controlable por vez dentro de lo autorizado, conservando las demás condiciones. Varias piezas conformes consecutivas permiten valorar la repetibilidad.
La aceptación dimensional por sí sola no demuestra la integridad del cordón. Compruebe por separado fusión, penetración y los ensayos de estanqueidad o mecánicos exigidos.
| Etapa | Datos | Decisión |
|---|---|---|
| Antes de puntear | Grado, espesor, forma, separación y referencias | Corregir errores de material o ajuste |
| Después de puntear | Separación, alineación, puntos y sujeciones | Confirmar un montaje estable |
| Soldada y enfriada en el útil | Estado térmico, forma e inspección de cordones | Verificar conformidad y condiciones de liberación |
| Tras retirar las sujeciones | Dimensiones con iguales referencias y apoyos definidos | Aceptar, ajustar la prueba o detener para revisión |
Deslice la tabla para ver todas las columnas →
En una bandeja con cuatro esquinas soldadas, identifique cada esquina y mida ángulos de pestaña y diagonales antes del punteado. Compare una secuencia aprobada que alterne esquinas alejadas con el proceso de partida, manteniendo cordones y útil. Repita las medidas bajo las mismas condiciones de enfriamiento y liberación. Es un diseño de ensayo sin resultados atribuidos ni orden óptimo universal. Si el estado de aceptación incluye repasado u otro acabado posterior, mida también después de esa operación.
6. Diagnostique los fallos antes de autorizar la serie
Una junta que se cierra durante el punteado pide revisar separación inicial, orden y apoyos. Un cambio concentrado al soltar la pieza obliga a estudiar restricción y movimiento residual. Un empeoramiento entre piezas sucesivas puede justificar revisar calentamiento del útil, contacto, parámetros reales y variación del material. Fotografíe y mida posiciones constantes para separar un sesgo repetible de la dispersión.
Retenga las piezas fuera de tolerancia. El enderezado mecánico o térmico necesita un procedimiento de reparación, límites del material y nueva inspección. TWI advierte de cambios metalúrgicos y contracción excesiva en la corrección térmica . Evite improvisar calentamientos o enfriamientos bruscos en chapa fina, recubierta, inoxidable o de alta resistencia.
Documente mapa de cordones, WPS, puntos, sujeciones, comprobaciones térmicas, enfriamiento, liberación, inspección y motivos de revalidación. Controle humos, superficies calientes, cantos y fuerzas acumuladas en el útil. La soldadura de galvanizado añade precauciones de recubrimiento. La guía de HSE corresponde al Reino Unido; aplique las exigencias laborales locales.