
للحد من تشوه الصفائح أثناء اللحام، حدّد حجم الدرز المطلوب في التصميم، واضبط خلوص الوصلة، ووزّع تنفيذ اللحام على مناطق متباعدة من التجميع. استخدم مثبتًا يمكن تكرار ضبطه، ثم افحص الأبعاد بعد التبريد وفك المشابك. قد تتحرك صفيحة تبدو مستوية وهي مثبتة على الطاولة عند تحريرها.
يركز هذا الدليل على ضبط أبعاد التجميعات الملحومة من صفائح الفولاذ. راجع لحام الفولاذ المقاوم للصدأ لاختيار العملية ومعدن الحشو والتشطيب، ووصل الصفائح الرقيقة لمقارنة طرق الوصل. تُحدَّد شدة التيار والمسافات بين لحامات التثبيت وزمن التبريد بحسب التطبيق.
1. حدّد شكل التشوه وحالة قبول القطعة
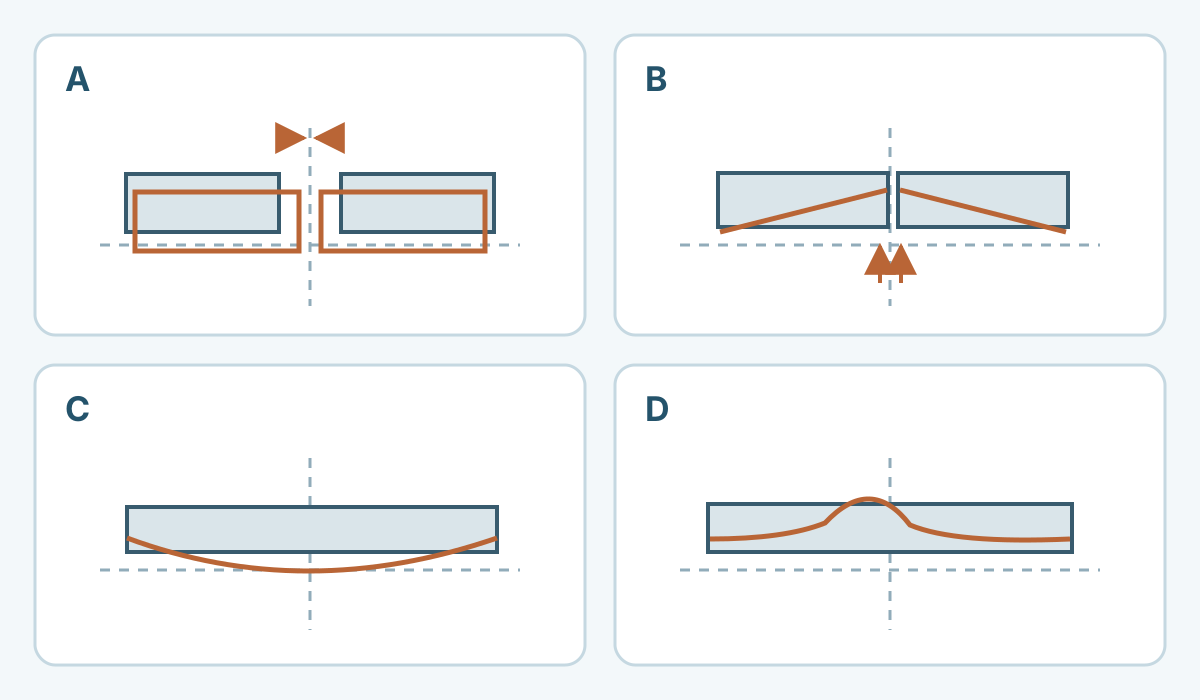
يسخن اللحام منطقة ضيقة بينما تبقى الصفيحة المحيطة أبرد نسبيًا. ويمكن لاختلاف التمدد والانكماش والانفعال اللدن الموضعي أن يغيّر هندسة التجميع. تستدعي الألواح الطويلة قليلة الدعم مراقبة الحركة خارج المستوى. يشرح TWI آليات التشوه الأساسية .
| نوع الحركة | ما يُلاحظ | أول ما يُفحص |
|---|---|---|
| انكماش عرضي | انغلاق الخلوص أو نقص العرض | تجهيز الوصلة وتسلسل التثبيت وحجم المعدن المترسب |
| انكماش طولي أو تقوس | تغير الطول أو انحناء الحافة تدريجيًا | موضع الدرز الطويل بالنسبة للمحور المتعادل |
| تشوه زاوي | دوران وجهي الصفيحة على جانبي الوصلة | اختلاف الانكماش عبر السمك واللحام من جهة واحدة |
| انبعاج أو تموج موضعي | ظهور موجات غير مستقرة في مساحة واسعة | صلابة اللوح والتوزيع الحراري والاستواء الأولي |
| التواء | خروج الأركان عن المستوى المطلوب | عدم تماثل التسلسل أو التجميع أو نقاط الإسناد |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
سجّل شكل القطعة قبل اللحام. فقد يترك القطع والتسوية والثني والمناولة انحرافًا سابقًا؛ يساعد دليل قطع الصفائح في مراجعة المرحلة السابقة. حدّد مراجع القياس ومواضعه وطريقة الإسناد والتفاوتات المسموحة. يحتاج الاستواء وزاوية الحافة المثنية ومحاذاة الثقوب إلى فحوص منفصلة. تصلح المسطرة المستقيمة للمقارنة في نقاط محددة، مع ضرورة التحقق من أن الطريقة تغطي متطلب الاستواء الكامل في الرسم.
2. راجع كمية اللحام واضبط تجهيز الوصلة
تحقق من طول الدرز وموقعه وحجمه ومتطلبات الاختراق في الرسم ومواصفة إجراء اللحام (WPS). يضيف معدن اللحام الزائد انكماشًا وقد لا يحسن أداء التصميم. يمكن للمصمم تقييم تقصير الوصلة أو تقريبها من المحور المتعادل أو توزيع الدرزات اللازمة على الجهتين. يوضح TWI هذه الإجراءات التصميمية .
احصل على موافقة التصميم قبل تغيير حجم الدرز أو استبدال اللحام المستمر بلحام متقطع أو إضافة مقويات. قد تتطلب الأحمال والكلال ومنع التسرب والنظافة ومقاومة التآكل وصلة مستمرة. يصف اللحام بالتخطي ترتيب التنفيذ، وقد يلزم ملء الفواصل لاحقًا لإكمال الدرز.
تحقق من درجة الفولاذ والسمك والطلاء الفعلي. جهّز حواف متجانسة وخلوصًا مطابقًا للإجراء. دوّن السمك بالمليمتر أو البوصة العشرية، وتجنب الاكتفاء برقم العيار. عالج اختلاف الخلوص قبل اللحام؛ فملء فجوة يمكن تجنبها يغيّر حجم الترسيب والدورة الحرارية. حافظ على طريقة الإسناد واتجاه الحواف المثنية نفسها في التجربة والإنتاج.
3. خطط لحامات التثبيت والتقييد وفك المشابك
يجب أن تحافظ لحامات التثبيت الأولية القصيرة على المحاذاة والخلوص خلال التجميع. حدّد طولها وتباعدها وترتيبها بتجارب ممثلة وبحسب الإجراء المعتمد. افحصها بحثًا عن العيوب؛ ويجب أن تحقق اللحامات التي ستندمج في الدرز النهائي متطلبات الاندماج والتجهيز. أزل الملحقات المؤقتة بالطريقة المعتمدة.
اسند الصفيحة قرب الوصلة مع إبقاء المجال اللازم للشعلة وغاز الحماية والفحص. تأكد من إمكان إخراج القطعة بأمان. كرر مواضع الإسناد وتسلسل فك المشابك في التجارب. قد يرفع التقييد الشديد الإجهادات المتبقية وخطر التشقق في المواد الحساسة؛ يشرح TWI حدود استخدام التقييد .
يمكن اختبار إزاحة أو ثني مسبق لتعويض حركة متكررة. سجّل الإزاحة الابتدائية والشكل النهائي بعد التحرير في تجميع يمثل الحجم والصلابة الفعليين. لا تكفي عينة صغيرة وحدها لتحديد تعويض لوح عريض. راجع أثر الثني المسبق في الخلوص والتشطيب ومساحة الوصول أثناء التجميع.
4. اضبط المدخل الحراري وتسلسل الدرزات
استخدم إجراء يحقق الاندماج والاختراق المطلوبين مع التحكم في الترسيب وسرعة الحركة. قد يؤدي خفض التيار وحده إلى بطء التنفيذ أو نقص الاندماج. حافظ على حوض اللحام والدرز ضمن نافذة العملية التي جرى التحقق منها. التزم بمتطلبات التسخين المسبق ودرجة الحرارة بين التمريرات الخاصة بالمادة؛ فقد تتطلب خواصها المعدنية حدًا أدنى مناسبًا للحرارة.
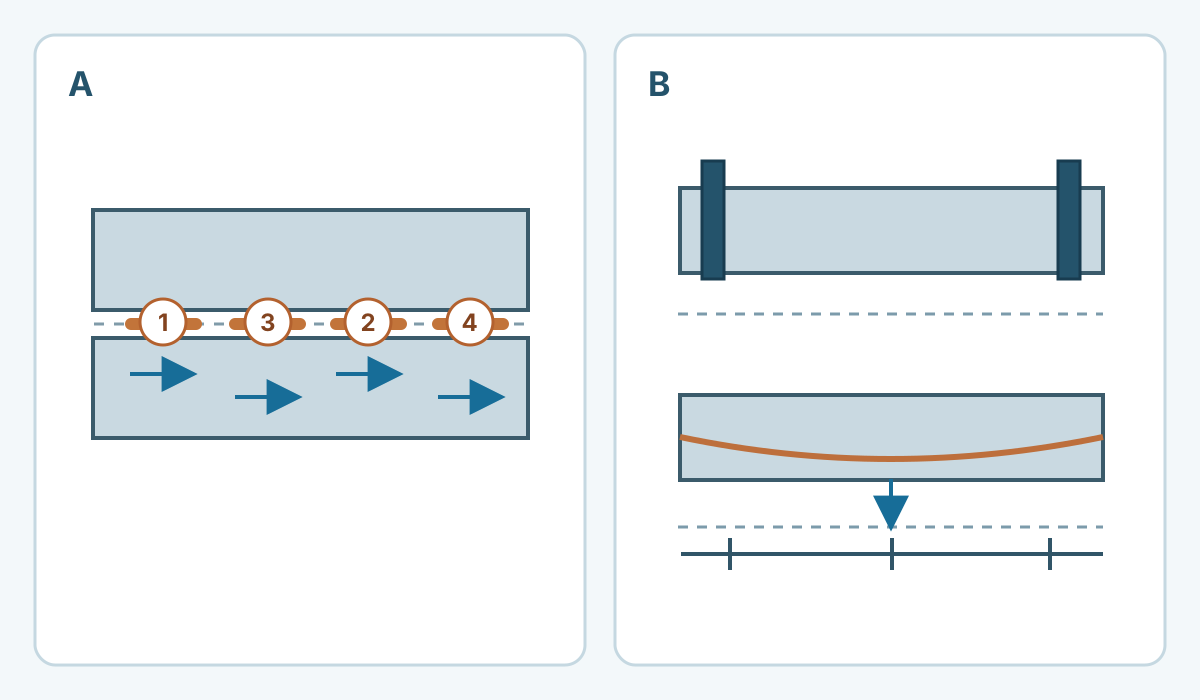
في الدرزات الطويلة، اختبر مقاطع قصيرة موزعة على التجميع. في اللحام بالتراجع تكون حركة كل مقطع عكس اتجاه التقدم العام. وفي اللحام بالتخطي تُنفذ المقاطع المتباعدة بترتيب مخطط، ثم تُستكمل الفواصل إذا كانت الوصلة تتطلب الاستمرار. بدّل بين الدرزات اللازمة على الجهات المتقابلة عندما يسمح الوصول والإجراء بذلك. يشرح TWI مبادئ تسلسل التنفيذ . افحص بدايات الدرز ونهاياته ومناطق اتصال المقاطع أيضًا.
قد تساعد بطانة خلفية أو كتلة تبديد حرارة متوافقة في دعم الحوض وسحب الحرارة. اختبر التلامس والنظافة وتأثيرها في الاختراق، وامنع دخول معدن البطانة إلى اللحام. يتناول دليل Miller للصفائح الرقيقة هذه الوسائل. لا تضف تبريدًا بالماء أو الهواء المضغوط أو قطعة قماش مبللة إلى إجراء قائم دون تحقق مناسب.
سجّل سرعة الحركة والجهد والتيار أو بيانات الطاقة من الجهاز، وطول اللحام ودرجات الحرارة. طاقة القوس والمدخل الحراري الصافي لهما تعريفان مختلفان؛ استخدم طريقة القياس التي يقتضيها الإجراء وتناسب شكل الموجة. لا يكفي إعداد النبض أو عرض متوسط التيار وحده لترتيب إجراءين من حيث تأثيرهما الحراري. للفولاذ الأوستنيتي المقاوم للصدأ، راجع شرح AWS ومتطلبات الدرجة المستخدمة.
يوضح TWI تعريفات الطاقة وقياس معلمات اللحام .
5. تحقق من أول قطعة بقياسات قابلة للتتبع
استخدم تجميعًا يمثل مادة الإنتاج وتجهيز الحواف وطول الوصلة والإسناد. اتفق على قبول الأبعاد وجودة اللحام قبل الاختبار. غيّر متغيرًا واحدًا يمكن التحكم فيه كل مرة ضمن الحدود المسموحة، مع تثبيت بقية الظروف. تتابع عدة قطع مقبولة يدعم تقييم قابلية تكرار العملية.
قبول الأبعاد وحده لا يثبت سلامة الدرز. تحقّق بصورة منفصلة من الاندماج والاختراق واختبارات التسرب أو الاختبارات الميكانيكية المطلوبة في المواصفة.
| المرحلة | ما يُسجّل | القرار |
|---|---|---|
| قبل لحام التثبيت | الدرجة والسمك والشكل الأولي والخلوص والمراجع | تصحيح عيوب المادة أو التجميع |
| بعد لحام التثبيت | الخلوص والمحاذاة وحالة التثبيت والمشابك | تأكيد استقرار التجميع الأولي |
| بعد اللحام والتبريد داخل المثبت | الحالة الحرارية والشكل وفحص الدرزات | التحقق من المطابقة والاستعداد للفك المنظم |
| بعد فك المشابك | الأبعاد عند المراجع نفسها وبالإسناد المحدد | القبول أو تعديل التجربة أو الإيقاف للمراجعة |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
في صينية ذات أربع وصلات ركنية، رقّم الأركان وقس زوايا الحواف والقطرين قبل لحام التثبيت. قارن تسلسلًا معتمدًا يتناوب بين أركان متباعدة بالإجراء الأساسي مع إبقاء متطلبات الدرز والمثبت ثابتة. أعد القياس بعد ظروف تبريد وفك متماثلة. هذا تصميم تجربة دون نتائج مزعومة أو ترتيب أمثل عام. إذا كان القبول النهائي بعد الجلخ أو تشطيب آخر، فافحص الأبعاد في تلك الحالة أيضًا.
6. عالج مصدر الانحراف قبل اعتماد الإنتاج
إذا انغلقت الوصلة أثناء التثبيت، افحص الخلوص الأولي والترتيب والإسناد. وإذا ظهرت الحركة أساسًا بعد الفك، فراجع التقييد والحركة المتبقية. وإذا تدهورت النتائج من قطعة إلى أخرى، فافحص ارتفاع حرارة المثبت والتلامس والإعدادات الفعلية وتغير المادة. تساعد الصور والقياسات في مواضع ثابتة على فصل الانحراف المتكرر عن التشتت العشوائي.
اعزل القطع الخارجة عن التفاوت. تتطلب التسوية الميكانيكية أو الحرارية طريقة إصلاح مضبوطة وحدودًا ملائمة للمادة وفحصًا جديدًا. يحذر TWI من التغيرات المعدنية والانكماش المفرط أثناء التصحيح الحراري . تجنب ارتجال مسار لهب أو دورة تبريد مفاجئ للصفائح الرقيقة أو المطلية أو عالية المقاومة أو المقاومة للصدأ.
وثّق خريطة الدرزات وWPS وخطة التثبيت والمشابك وفحوص الحرارة وحالة التبريد والفك وطريقة القياس وأسباب إعادة التحقق. اضبط مخاطر الأبخرة والأسطح الساخنة والحواف الحادة والقوى المختزنة في المثبت. راجع لحام الفولاذ المجلفن لاحتياطات الطلاء. تمثل إرشادات HSE للأبخرة مرجعًا بريطانيًا، مع تطبيق متطلبات السلامة المحلية للموقع.