
لا توجد «إعدادات واحدة» تصلح لكل لحام للفولاذ المقاوم للصدأ. التسلسل الصحيح هو: تحديد السبيكة والوَصلة، اختيار العملية ومعدن الحشو، تنظيف منطقة اللحام، ضبط الحرارة والتشوه، حماية حوض اللحام والجذر من الهواء، ثم إعادة السطح إلى الحالة المطلوبة بعد اللحام.
في الأعمال الإنشائية أو أوعية الضغط أو الأنظمة الصحية الخاضعة للكود، تكون WPS المؤهلة ومواصفة المشروع هي المرجع.
1. حدد عائلة الفولاذ قبل معدن الحشو
304/304L و316/316L الأوستنيتيان قابلان للحام عادة بعمليات القوس الشائعة، بينما تحتاج الدرجات الفريتية والمارتنسيتية والدوبلكس وPH إلى تحكم حراري ومعدني مختلف. تحقق من الدرجة والسماكة وشكل الوصلة والمعادن المتصلة والوسط والكود والتشطيب النهائي.
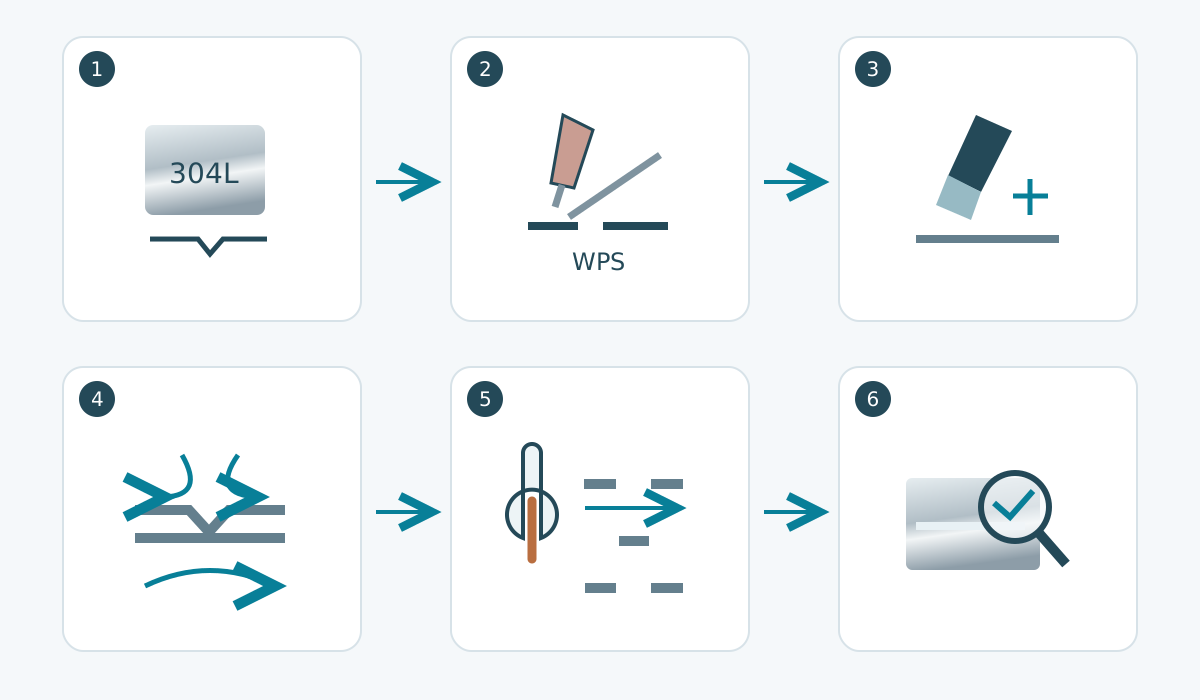
2. اختيار TIG أو MIG أو غيرهما
| العملية | الاستخدام المناسب | أهم نقطة تحكم |
|---|---|---|
| GTAW / TIG | الصفائح الرقيقة، جذور الأنابيب، اللحام الدقيق والظاهر | النظافة والحماية الغازية ومدخل الحرارة |
| GMAW / MIG | الإنتاج واللحامات الطويلة ومعدل الترسيب الأعلى | سلك الفولاذ المقاوم للصدأ ونمط الانتقال وغاز WPS |
| SMAW | العمل الميداني والإصلاح | تصنيف القطب وتخزينه والتنظيف بين الطبقات |
| FCAW | تصنيع بمعدل ترسيب أعلى عند توفر سلك معتمد | توافق السلك والغاز والتحكم في الأدخنة |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
3. طابق معدن الحشو مع المعدنين والخدمة
| المعادن الأساسية | عائلة شائعة | المنطق |
|---|---|---|
| 304 / 304L مع مثيلهما | ER308L | عائلة منخفضة الكربون شائعة لفولاذ 18Cr-8Ni |
| 316 / 316L مع مثيلهما | ER316L | يحافظ على عائلة معدن لحام تحتوي على الموليبدينوم |
| أوستنيتي مع فولاذ كربوني | غالبًا ER309L أو حشو أعلى سبيكة حسب الإجراء | يعوض التخفيف من جانب الفولاذ الأقل سبكًا |
| دوبلكس | ER2209 في كثير من إجراءات 2205 | يدعم البنية المجهرية والخواص المطلوبة |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
المواصفة AWS A5.9/A5.9M:2022 هي النسخة الحالية التي تم التحقق منها لتصنيف أسلاك وقضبان الحشو غير المغطاة. وتعرض AWS حاليًا D1.6/D1.6M:2017-AMD1 للهياكل الملحومة من الفولاذ المقاوم للصدأ. العقد يحدد النسخة الملزمة.
4. امنع تلوث الحديد
يمكن للفرش والأقراص والطاولات والمشابك وغبار طحن الفولاذ الكربوني أن تنقل حديدًا حرًا إلى سطح الفولاذ المقاوم للصدأ. أزل الزيت والعلامات والمواد اللاصقة والرطوبة والأكاسيد، واستخدم أدوات مخصصة عندما تكون حالة السطح مهمة.
5. احمِ الجذر وليس الوجه فقط
الوصلة كاملة الاختراق من جانب واحد قد تحتاج إلى تطهير الجذر بغاز خامل. الأكسدة الشديدة على الجذر تنتج سطحًا خشنًا وتضعف قابلية التنظيف وأداء التآكل.
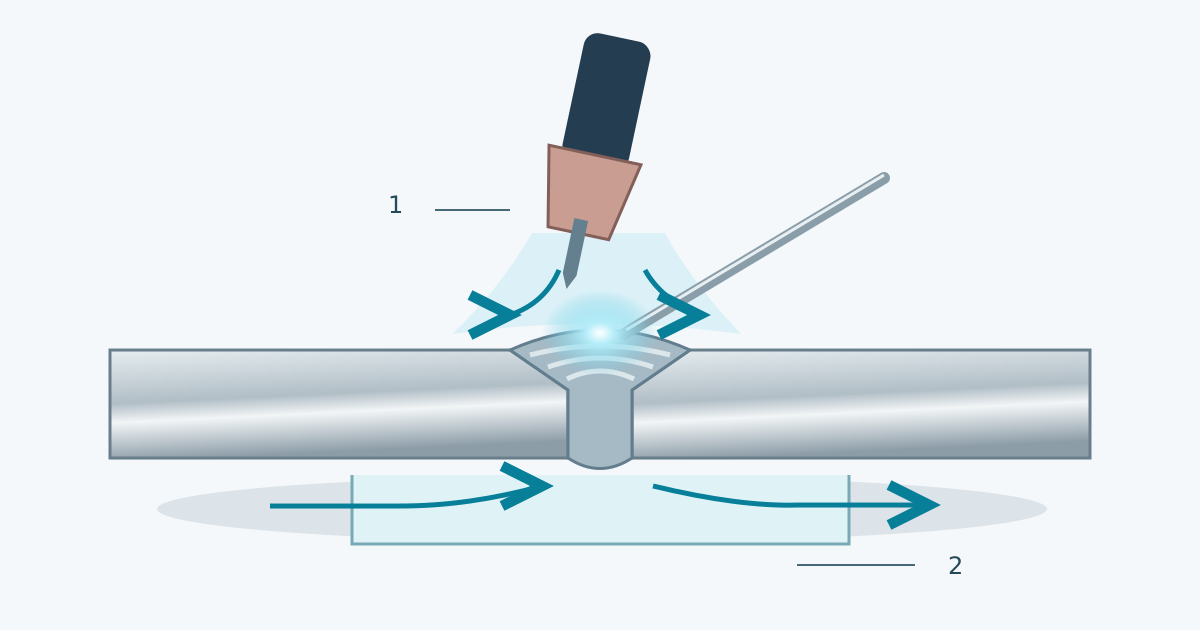
الأرجون النقي شائع في TIG وكغاز خلفي؛ وقد تستخدم MIG خلطات غنية بالأرجون وفق الإجراء. لا تنقل خليط غاز الفولاذ الكربوني من دون تحقق.
6. اضبط الحرارة والتشوه
الفولاذ الأوستنيتي يوصل الحرارة أبطأ ويتمدد حراريًا أكثر من الفولاذ الكربوني. اضبط التجميع والنقاط، وزع تسلسل اللحام، استخدم أقل مدخل حرارة يحقق الاندماج المطلوب، اسمح بالتبريد بين الطبقات وتجنب اللحامات الأكبر من الحاجة.
لا توجد قيمة أمبير عالمية مستقلة عن السماكة والوضع والسرعة وهندسة الوصلة وWPS.
7. مظهر الوجه لا يكفي
راقب الاختراق والاندماج وحماية الغاز وتطهير الجذر والتنظيف بين الطبقات. قد يبدو الوجه ناعمًا بينما يكون الجذر مؤكسدًا.
8. أزل ألوان الحرارة عندما تتطلب الخدمة مقاومة تآكل عالية
ألوان الحرارة هي أكاسيد تتكون قرب الوصلة وقد تترك طبقة سطحية أقل كرومًا تحتها. في الخدمة المائية أو الحساسة للتآكل يصبح التشطيب بعد اللحام جزءًا من المتطلبات.
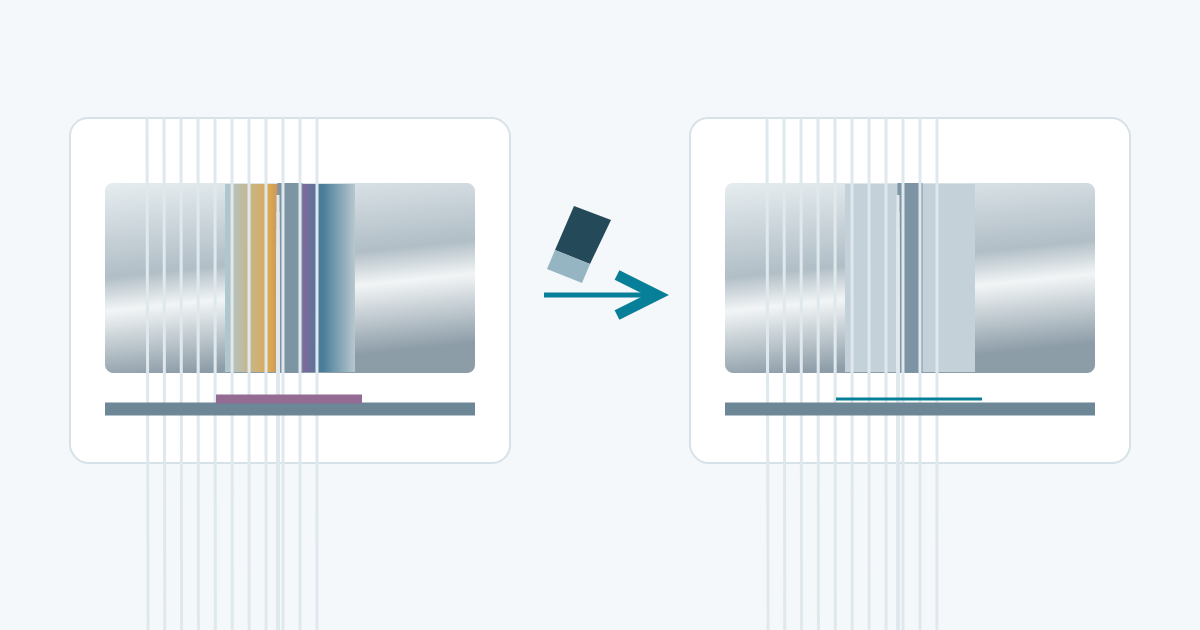
ASTM A380/A380M-25 يغطي ممارسات التنظيف وإزالة القشور والتخليل والتخميل؛ ASTM A967/A967M-25 يغطي معالجات التخميل الكيميائي.
9. وصلة الفولاذ المقاوم للصدأ مع الكربوني تحتاج تحكمًا في التخفيف
عائلة 309L شائعة في كثير من هذه الوصلات لتوفير هامش سبائكي، لكن WPS وظروف الخدمة تحددان الاختيار. يجب كذلك تحديد حماية جانب الفولاذ الكربوني بعد اللحام.
10. لا تطبق طريقة 304 على كل العائلات
الفريتي قد يتأثر بنمو الحبيبات، والمارتنسيتي قد يحتاج إلى تسخين مسبق والتحكم في الهيدروجين ومعالجة بعد اللحام، والدوبلكس يحتاج ضبط توازن الفريت-الأوستنيت، وPH يعتمد على المعالجة الحرارية النهائية.
11. أدخنة اللحام خطر مهني
قد تحتوي أدخنة لحام الفولاذ المقاوم للصدأ على مركبات الكروم والنيكل، بما فيها Cr(VI) في بعض الظروف. استخدم الشفط الموضعي وحماية التنفس وباقي ضوابط التعرض وفق تقييم المخاطر والأنظمة المحلية.
قائمة سريعة قبل اللحام
| البند | السؤال |
|---|---|
| المادة | ما الدرجة والحالة بدقة؟ |
| الوصلة | ما السماكة والتجميع والاختراق والوضع المطلوب؟ |
| الإجراء | أي WPS/كود/شرط عميل يحكم؟ |
| الحشو | هل يناسب المعدنين والخدمة؟ |
| النظافة | هل الزيت والأكسيد وتلوث الحديد تحت السيطرة؟ |
| الغاز | هل الحماية صحيحة وهل يحتاج الجذر تطهيرًا؟ |
| الحرارة | كيف سيحد التسلسل التشوه والحرارة الزائدة؟ |
| التشطيب | ما متطلبات التنظيف والتخميل والفحص؟ |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
راجع مراجع لحام الفولاذ المقاوم للصدأ .
هل يمكن لحام 304 بـ ER308L؟
هو اختيار شائع لـ304/304L، بشرط موافقة WPS وظروف الخدمة.
هل يمكن استخدام ER308L مع 316؟
قد توجد إجراءات مؤهلة لذلك، لكن ER316L هو المطابقة الشائعة عندما يلزم معدن لحام من عائلة 316L المحتوية على الموليبدينوم.
هل تحتاج كل لحامات الفولاذ المقاوم للصدأ إلى غاز خلفي؟
لا. يعتمد ذلك على الوصلة والاختراق والخدمة. في الجذور كاملة الاختراق الملحومة من جانب واحد، يكون التطهير الخامل شائعًا عندما تكون حالة الجذر مهمة.