
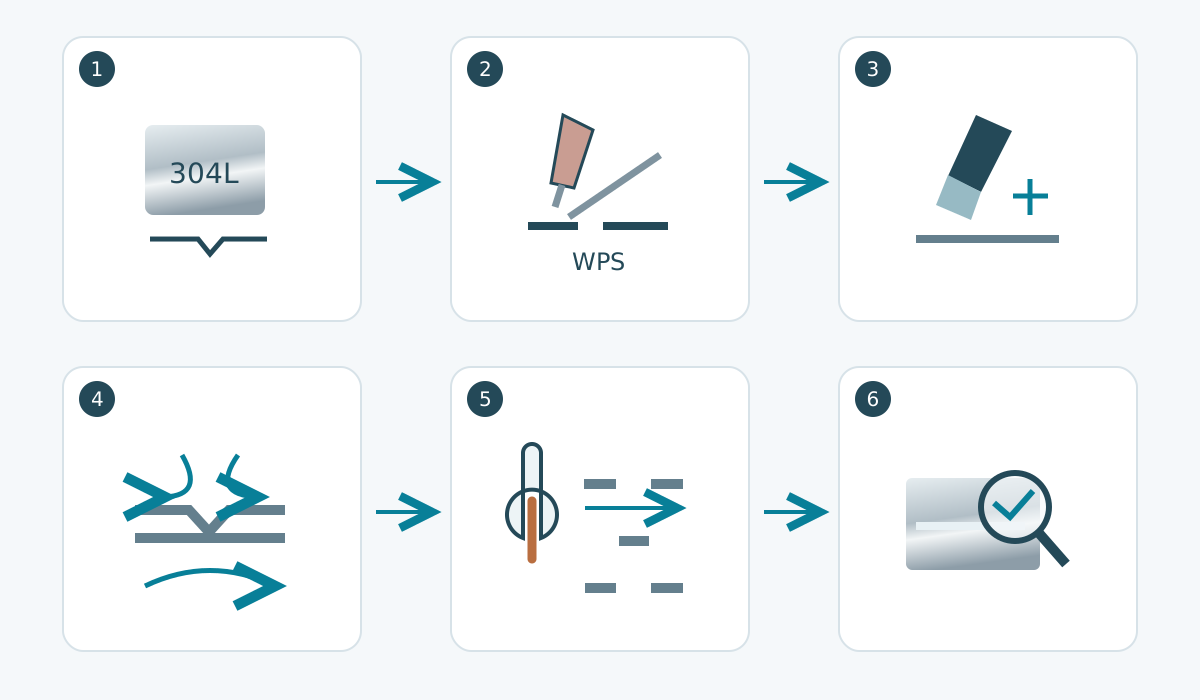
Não existe um único “ajuste para inox”. Uma sequência robusta é: identificar a liga e a junta, selecionar processo e metal de adição, limpar, controlar calor e distorção, proteger poça e raiz do ar e recuperar a condição superficial exigida depois da soldagem.
Em estruturas, vasos, sistemas sanitários e outros trabalhos sujeitos a código, prevalecem WPS qualificada e especificação do projeto.
1. Identifique a família antes do consumível
304/304L e 316/316L austeníticos são normalmente soldáveis por processos de arco comuns. Ferríticos, martensíticos, duplex e PH têm limites metalúrgicos diferentes. Confirme grau, espessura, junta, combinação de metais, ambiente de serviço, código e acabamento final.
2. TIG, MIG ou outro processo
| Processo | Uso típico | Controle principal |
|---|---|---|
| GTAW / TIG | Chapa fina, raiz de tubos, acabamento visível | Limpeza, proteção e calor controlado |
| GMAW / MIG | Produção e cordões longos | Arame inox, modo de transferência e gás da WPS |
| SMAW | Campo e reparo | Classificação/armazenamento do eletrodo e limpeza entre passes |
| FCAW | Maior deposição quando há consumível aprovado | Combinação consumível-gás e fumos |
Role a tabela para ver todas as colunas →
3. Combine o metal de adição com material e serviço
| Metais base | Família comum | Função |
|---|---|---|
| 304 / 304L com similar | ER308L | Família de baixo carbono comum para 18Cr-8Ni |
| 316 / 316L com similar | ER316L | Mantém família de metal de solda com molibdênio |
| Austenítico com aço carbono | Frequentemente ER309L ou outro sobreligado definido pelo procedimento | Compensa diluição do lado menos ligado |
| Duplex | ER2209 em muitos procedimentos de 2205 | Suporta a microestrutura e propriedades requeridas |
Role a tabela para ver todas as colunas →
AWS A5.9/A5.9M:2022 é a especificação AWS atual verificada para arames/eletrodos nus e varetas inoxidáveis. Para estruturas inoxidáveis, a AWS lista D1.6/D1.6M:2017-AMD1. O contrato define a edição aplicável.
4. Controle contaminação por aço carbono
Escovas, abrasivos, bancadas, grampos e pó de lixamento compartilhados podem transferir ferro livre. Remova óleo, marcações, adesivo, umidade e óxidos; use ferramentas dedicadas quando a condição superficial for crítica.
5. Proteja a raiz, não só a face
Juntas de penetração total soldadas de um lado podem exigir purga inerte. Oxidação pesada na raiz cria uma superfície áspera e pode prejudicar a resistência à corrosão.
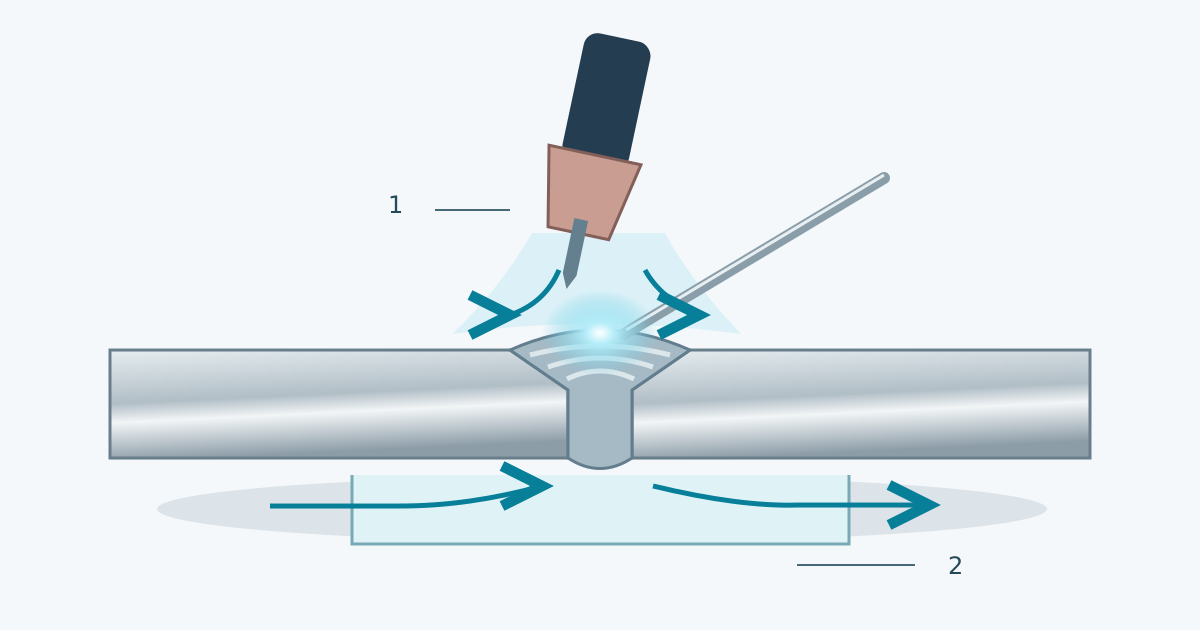
Argônio puro é comum em TIG e como gás de purga; MIG pode usar misturas específicas ricas em argônio. Não copie uma mistura de aço carbono sem validação.
6. Limite aporte térmico e distorção
Austeníticos conduzem calor mais lentamente e dilatam mais que aço carbono. Faça bom ajuste e ponteamento, distribua a sequência, use apenas o calor necessário, permita resfriamento entre passes e evite cordões superdimensionados. Não existe uma tabela universal de amperagem fora do contexto de espessura, junta, posição e WPS.
7. Aparência não substitui penetração e proteção
Controle fusão, raiz, cobertura de gás, purga, limpeza entre passes e qualidade dos pontos. Uma face lisa não prova que a raiz esteja sem oxidação.
8. Remova heat tint quando a corrosão exigir
A coloração térmica é óxido formado na região aquecida e pode estar associada a uma zona superficial empobrecida em cromo. Em serviço aquoso ou sensível à corrosão, o acabamento pós-solda faz parte da especificação.
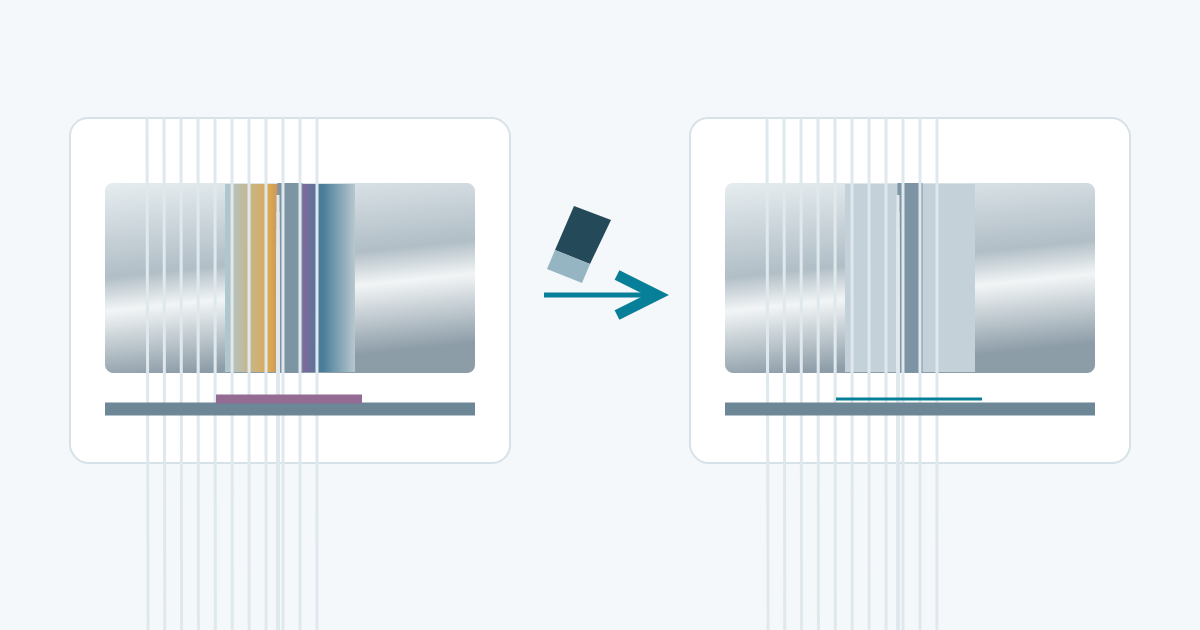
ASTM A380/A380M-25 cobre limpeza, decapagem e passivação; ASTM A967/A967M-25 cobre tratamentos químicos de passivação. Escova de aço carbono comum não é ferramenta adequada para limpar inox.
9. Inox com aço carbono exige controle de diluição
309L é uma família frequentemente usada em muitas juntas austenítico-carbono porque oferece margem de liga contra diluição, mas WPS e serviço governam. Inclua também a proteção anticorrosiva do lado carbono depois da solda.
10. Não aplique a receita do 304 a todas as famílias
Ferríticos podem sofrer crescimento de grão; martensíticos podem exigir pré-aquecimento, controle de hidrogênio e tratamento pós-solda; duplex requer controle de equilíbrio ferrita-austenita; PH depende da condição térmica final.
11. Fumos de soldagem exigem controle ocupacional
Fumos de inox podem conter compostos de cromo e níquel, inclusive Cr(VI) em certas condições. Aplique exaustão local, proteção respiratória e demais controles conforme avaliação de risco e legislação.
Checklist pré-solda
| Item | Pergunta |
|---|---|
| Material | Qual é o grau e condição exatos? |
| Junta | Quais espessura, ajuste, penetração e posição? |
| Procedimento | Qual WPS/código/requisito governa? |
| Consumível | Serve aos dois metais e ao serviço? |
| Limpeza | Óleo, óxido e ferro livre estão controlados? |
| Proteção | O gás está correto e a raiz precisa de purga? |
| Calor | Como a sequência limitará distorção e superaquecimento? |
| Acabamento | Quais limpeza, passivação e inspeção são requeridas? |
Role a tabela para ver todas as colunas →
Veja as referências de soldagem de inox .
Posso soldar 304 com ER308L?
Sim, é uma família comum para 304/304L, desde que a WPS e o serviço permitam.
Posso usar ER308L no 316?
Pode existir procedimento qualificado, mas ER316L é a família de adição correspondente mais comum quando se pretende preservar um metal de solda tipo 316L com molibdênio.
Toda solda inox precisa de purga?
Não. Depende da junta e do critério de aceitação. Para raiz de penetração total de um lado, purga inerte é comum quando a condição da raiz importa.