
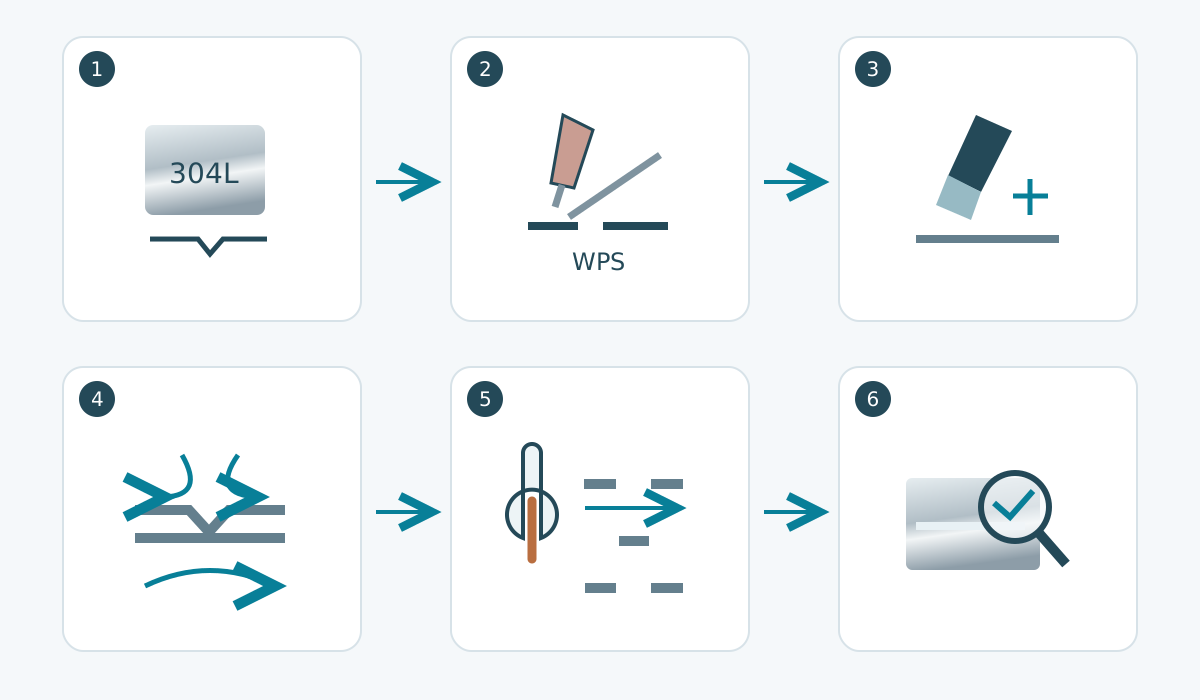
Paslanmaz çelik için tek bir “doğru makine ayarı” yoktur. Sağlam bir yöntem şu sırayı izler: alaşımı ve bağlantıyı tanımla, yöntemi ve dolgu metalini seç, yüzeyi temiz tut, ısı girdisi ve çarpılmayı kontrol et, kaynak havuzu ile kökü havadan koru ve kaynak sonrası gerekli yüzey durumunu geri kazan.
Kod kapsamındaki yapılarda, basınçlı ekipmanda veya hijyenik sistemlerde onaylı WPS ve proje şartnamesi esastır.
1. Dolgu metalinden önce kaliteyi doğrulayın
304/304L ve 316/316L östenitikler yaygın ark yöntemleriyle kolay kaynaklanır. Ferritik, martenzitik, dubleks ve PH paslanmazlar farklı termal sınırlar ister. Kalite, kalınlık, bağlantı, farklı metal durumu, servis ortamı, kod ve yüzey gereksinimini doğrulayın.
2. TIG, MIG ve diğer yöntemler
| Yöntem | Uygun olduğu işler | Ana kontrol |
|---|---|---|
| GTAW / TIG | İnce sac, boru kökü, hassas ve görünür dikiş | Temizlik, gaz koruması, kontrollü ısı |
| GMAW / MIG | Üretim, uzun dikiş, yüksek yığma | Paslanmaz tel, transfer modu, WPS gazı |
| SMAW | Saha ve tamir | Elektrot sınıfı, saklama, paso temizliği |
| FCAW | Onaylı özlü tel ile daha yüksek yığma | Tel-gaz kombinasyonu ve duman |
Tüm sütunlar için tabloyu kaydırın →
3. Dolgu metalini iki ana metal ve servise göre seçin
| Bağlantı | Yaygın çıplak tel/çubuk | Gerekçe |
|---|---|---|
| 304 / 304L benzeriyle | ER308L | 18Cr-8Ni ailesi için yaygın düşük karbonlu dolgu |
| 316 / 316L benzeriyle | ER316L | Molibden içeren 316L kaynak metali ailesini korur |
| Östenitik paslanmaz-karbon çeliği | Birçok prosedürde ER309L veya başka yüksek alaşımlı dolgu | Karbon çeliği tarafından seyreltmeye karşı alaşım payı sağlar |
| Dubleks | Birçok 2205 prosedüründe ER2209 | Gerekli faz dengesi ve özellikleri destekler |
Tüm sütunlar için tabloyu kaydırın →
Kontrol edilen güncel AWS çıplak paslanmaz kaynak teli/çubuğu sınıflandırması A5.9/A5.9M:2022, paslanmaz yapısal kaynak kodu ise AWS’nin yayımladığı D1.6/D1.6M:2017-AMD1‘dir. Sözleşme hangi baskının geçerli olduğunu belirler.
4. Karbon çeliği bulaşmasını önleyin
Ortak tel fırça, taş, masa, mengene ve taşlama tozu serbest demir bulaştırabilir. Yağ, kalem, yapışkan, nem ve oksitleri temizleyin; kritik paslanmaz yüzeyler için ayrı takım ve aşındırıcı kullanın.
5. Sadece üst yüzeyi değil kökü de koruyun
Tek taraftan tam nüfuziyetli bağlantıda inert kök gazı gerekebilir. Korunmayan kökte ağır oksidasyon ve “sugaring” korozyon direncini ve temizlenebilirliği bozabilir.
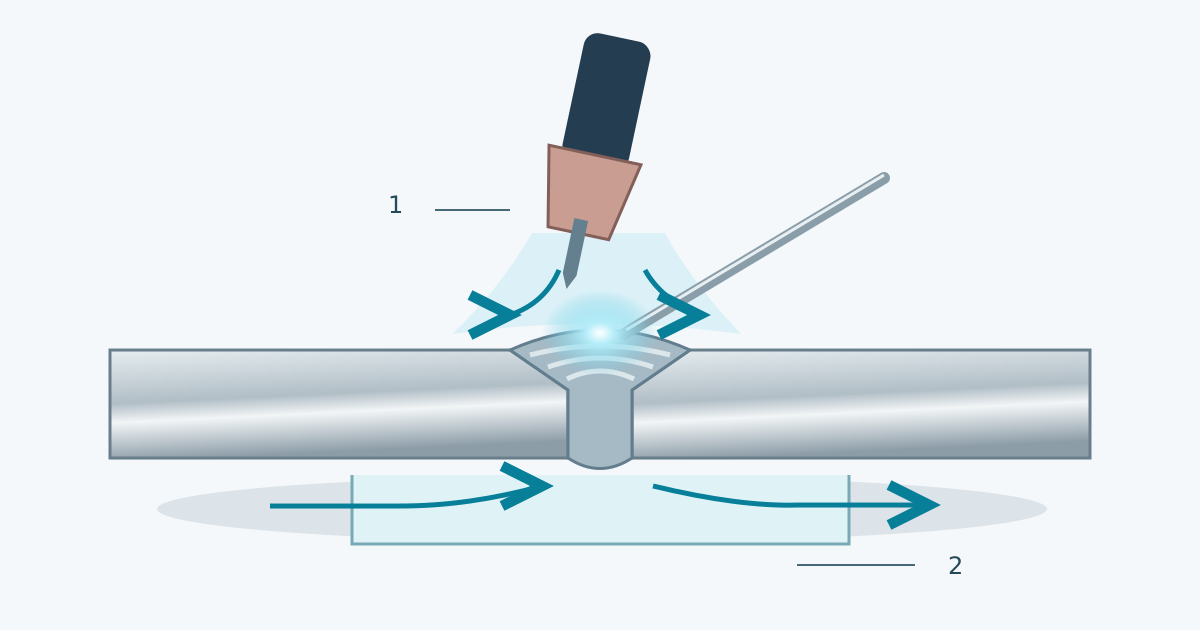
TIG’de saf argon yaygındır; MIG için prosedüre özel argon ağırlıklı karışımlar kullanılabilir. Karbon çeliği MIG gazını doğrulamadan taşımayın.
6. Isı girdisi ve çarpılmayı kontrol edin
Östenitik paslanmazın ısı iletkenliği karbon çeliğinden düşüktür ve ısıl genleşmesi daha yüksektir. İyi fit-up, dengeli puntalama, kısa ve sıralı dikişler, yeterli paso arası soğuma ve gereksiz büyük dikişlerden kaçınma ince sacda önemlidir.
Evrensel amper tablosu vermek doğru değildir; akım, gerilim, hız, tel çapı, pozisyon, kalınlık ve ağız geometrisi birlikte değerlendirilir.
7. Sadece dikiş yüzüne bakmayın
Nüfuziyet, ergime, gaz örtüsü, kök purge ve paso temizliğini kontrol edin. Güzel bir üst yüzey, arka tarafta oksidasyon olmadığı anlamına gelmez.
8. Korozyon kritikse ısı renklerini giderin
Kaynak yanındaki renkli oksit tabakasının altında kromca fakirleşmiş yüzey bulunabilir. Su veya korozyon hassas servislerde kaynak sonrası temizlik teknik gereksinimdir.
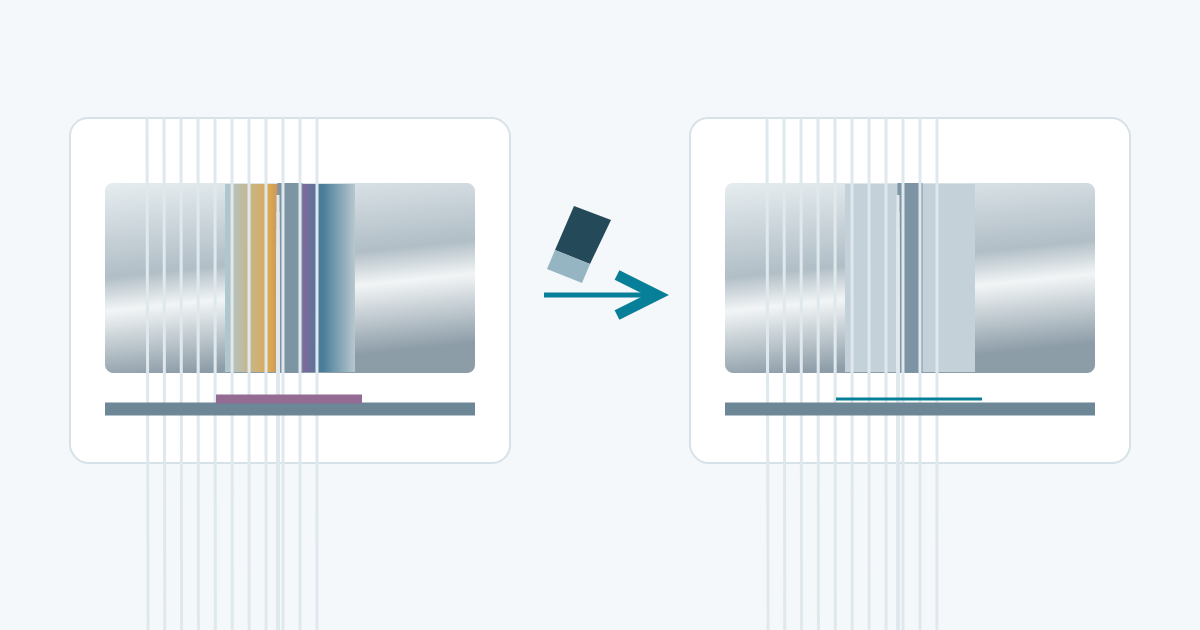
ASTM A380/A380M-25 temizlik, tufal giderme, pickling ve pasivasyon uygulamalarını; ASTM A967/A967M-25 kimyasal pasivasyon işlemlerini kapsar.
9. Paslanmaz-karbon çeliği bağlantısında seyreltmeyi yönetin
309L ailesi birçok östenitik-karbon çeliği bağlantısında yaygındır; yine de WPS ve servis koşulları belirleyicidir. Karbon çeliği tarafının boya/kaplama geçişi de imalat şartnamesine dahil edilmelidir.
10. 304 tarifini diğer ailelere kopyalamayın
Ferritiklerde tane büyümesi; martenzitiklerde ön tav, hidrojen ve PWHT; dublekste ferrit-östenit dengesi; PH kalitelerde son ısıl işlem durumu kritik olabilir.
11. Kaynak dumanı iş sağlığı konusudur
Paslanmaz kaynak dumanı krom ve nikel bileşikleri, bazı koşullarda Cr(VI) içerebilir. Yerel emiş, solunum koruması ve maruziyet kontrolleri risk değerlendirmesi ve mevzuata göre kurulmalıdır.
Kaynak öncesi kısa kontrol
| Kontrol | Soru |
|---|---|
| Malzeme | Tam kalite ve durum nedir? |
| Bağlantı | Kalınlık, fit-up, nüfuziyet ve pozisyon? |
| Prosedür | Hangi WPS/kod/müşteri şartı? |
| Sarf | İki ana metal ve servise uygun mu? |
| Temizlik | Yağ, oksit ve demir bulaşması kontrol altında mı? |
| Gaz | Koruyucu gaz doğru mu, kök purge gerekiyor mu? |
| Isı | Sıralama çarpılmayı nasıl sınırlayacak? |
| Son işlem | Temizlik, pasivasyon ve muayene şartı nedir? |
Tüm sütunlar için tabloyu kaydırın →
Kaynak seti için paslanmaz kaynak referanslarına bakın.
304, ER308L ile kaynaklanabilir mi?
Bu, 304/304L için yaygın bir dolgu ailesidir; WPS ve servis koşulları geçerlidir.
316’da ER308L kullanılabilir mi?
Bazı onaylı prosedürlerde mümkündür; ancak molibdenli 316L kaynak metali isteniyorsa ER316L yaygın eşleşmedir.
Her paslanmaz kaynakta kök gazı gerekir mi?
Hayır. Bağlantı ve kabul kriterine bağlıdır. Tek taraflı tam nüfuziyetli köklerde kök yüzeyi önemliyse inert purge yaygındır.