
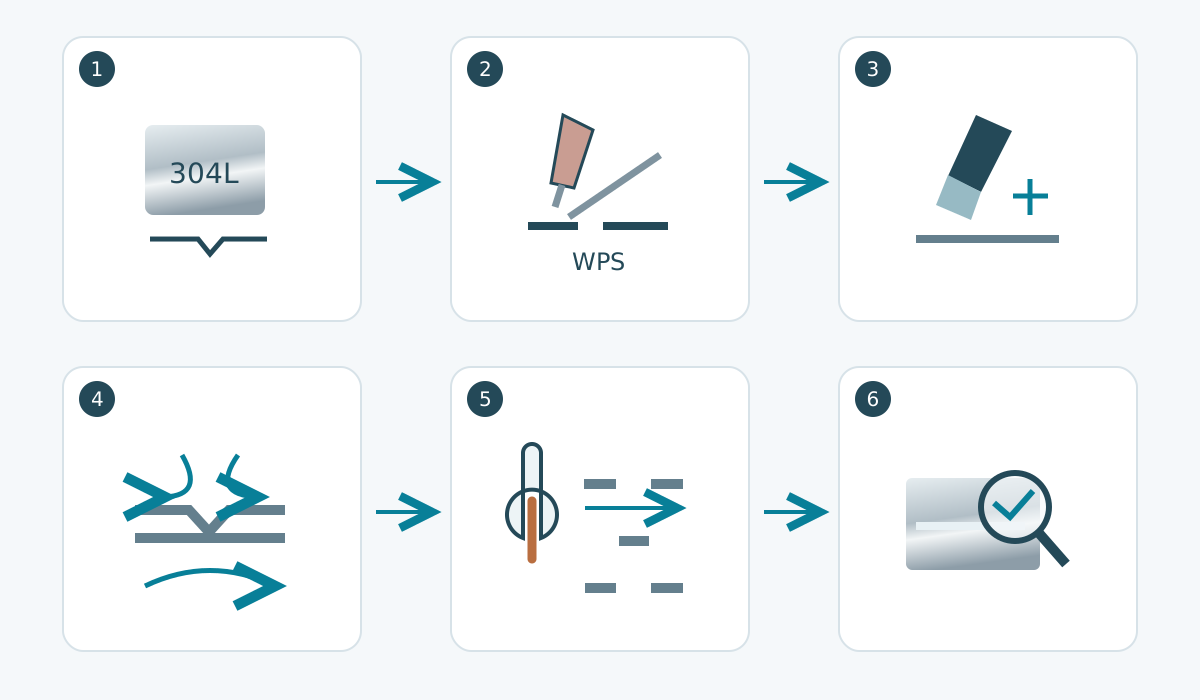
不锈钢焊接没有一个可以套用到所有牌号的“万能参数”。更可靠的顺序是:先确认合金和接头,再选工艺与焊材;保持接头洁净;控制热输入与变形;保护熔池和根部免受空气氧化;最后恢复所需的表面状态。
结构件、压力设备、卫生管道等受规范约束的焊接,应以合格 WPS 和项目要求为准。下面的内容解释 WPS 背后的关键判断。
1. 先确认不锈钢家族和牌号
304/304L、316/316L 等奥氏体不锈钢通常容易采用常见电弧焊工艺,但铁素体、马氏体、双相和沉淀硬化不锈钢的热循环要求明显不同。
焊前至少确认:母材牌号、厚度和接头形式;是否异种钢连接;服役腐蚀条件;适用规范/WPS;最终表面和检验要求。
2. TIG、MIG 还是其他工艺
| 工艺 | 常见适用场景 | 控制重点 |
|---|---|---|
| GTAW / TIG | 薄板、管道打底、外观要求高、精细焊接 | 接头洁净、稳定保护气、受控热输入 |
| GMAW / MIG | 生产焊、长焊缝、较高熔敷效率 | 不锈钢焊丝、过渡方式和经工艺确认的保护气 |
| SMAW / 焊条电弧焊 | 现场、维修、保护气设备不便的场合 | 焊条牌号、储存和层间清渣 |
| FCAW | 需要较高熔敷率且已有适用药芯焊材/工艺的制造 | 焊材-气体组合和烟尘控制 |
在表格内横向滚动可查看所有列 →
TIG 常用于薄料和根焊,因为低电流下控制细;MIG 更适合重复制造和较长焊缝。应按接头和 WPS 选工艺,而不是认定某一种永远最好。
3. 焊材要同时匹配母材和使用条件
| 母材组合 | 常见裸丝/焊棒系列 | 用途逻辑 |
|---|---|---|
| 304 / 304L 与同类奥氏体钢 | ER308L | 常用低碳匹配系列 |
| 316 / 316L 与同类奥氏体钢 | ER316L | 保留 316L 类含钼焊缝体系 |
| 奥氏体不锈钢与碳钢/低合金钢 | 许多工艺采用 ER309L 或其他高合金化焊材 | 补偿碳钢侧稀释造成的合金降低 |
| 双相钢 | 如许多 2205 工艺采用 ER2209 | 通过焊材成分支持所需的相平衡和性能 |
在表格内横向滚动可查看所有列 →
这是选材起点,不是替代 WPS 的固定配方。异种钢、高温、低温、强腐蚀、铁素体/马氏体及沉淀硬化不锈钢都可能需要不同选择。
本次核验的 AWS 裸不锈钢焊丝/焊棒现行分类规范为 AWS A5.9/A5.9M:2022;AWS 当前公开列出的不锈钢结构焊接规范为 AWS D1.6/D1.6M:2017-AMD1。合同仍应明确所采用的版次。
4. 避免碳钢铁污染
共用钢丝刷、砂轮、工作台、夹具或碳钢打磨粉尘,都可能把游离铁带到不锈钢表面。
焊前清除油污、记号残留、胶、潮气和氧化物;在表面要求高或腐蚀敏感的工件上使用专用工具和磨料;避免用大热输入去弥补错误的装配间隙。
5. 正面保护之外,还要看根部
单面全焊透接头的根部往往需要惰性气体背面保护。根部暴露在空气中会形成严重氧化和“糖化”状表面,不仅影响外观,也会降低耐腐蚀性并增加清洁难度。
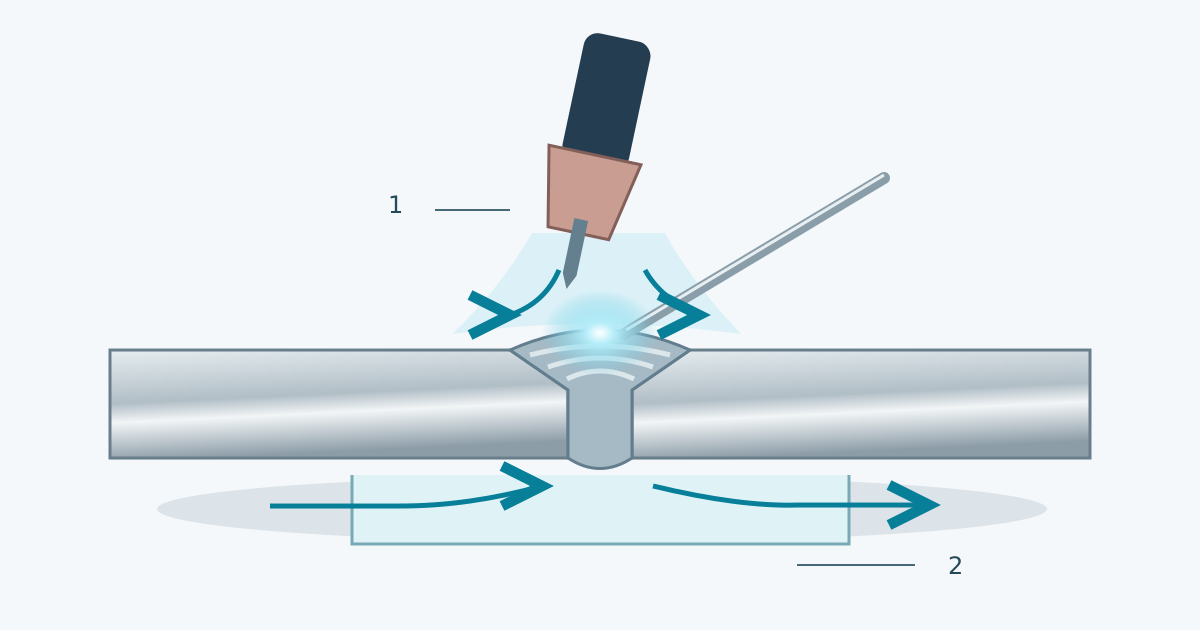
TIG 常用纯氩保护和背面保护;MIG 可能使用工艺特定的富氩混合气。不要把碳钢 MIG 的气体方案直接搬到不锈钢上,应按焊丝和 WPS 确认。
6. 控制热输入和变形
奥氏体不锈钢导热比碳钢慢、热膨胀更明显,薄板尤其容易变形。
有效措施包括:准确装配与定位焊;在满足熔合和焊缝成形的前提下控制热输入;通过短焊缝和合理顺序分散收缩;适当使用夹具或冷却工装;需要时留出层间冷却;避免没有必要的大焊道。
这里不提供所谓通用电流表。电流、电压、速度、焊丝直径、位置、厚度和坡口相互影响,规范项目应按合格 WPS 执行。
7. 不只看焊缝表面是否漂亮
焊接时同时关注熔合、根部、保护气和定位焊质量。外观平顺并不能证明根部焊透或没有氧化。多层焊要按工艺做好层间清理;背面保护应保持到 WPS 允许停止的阶段。
8. 腐蚀敏感场合应处理焊后热色
焊缝附近的彩色氧化层就是热色,其下方近表面区域可能贫铬。在水介质或腐蚀敏感环境中,明显热色会降低局部耐腐蚀性能。
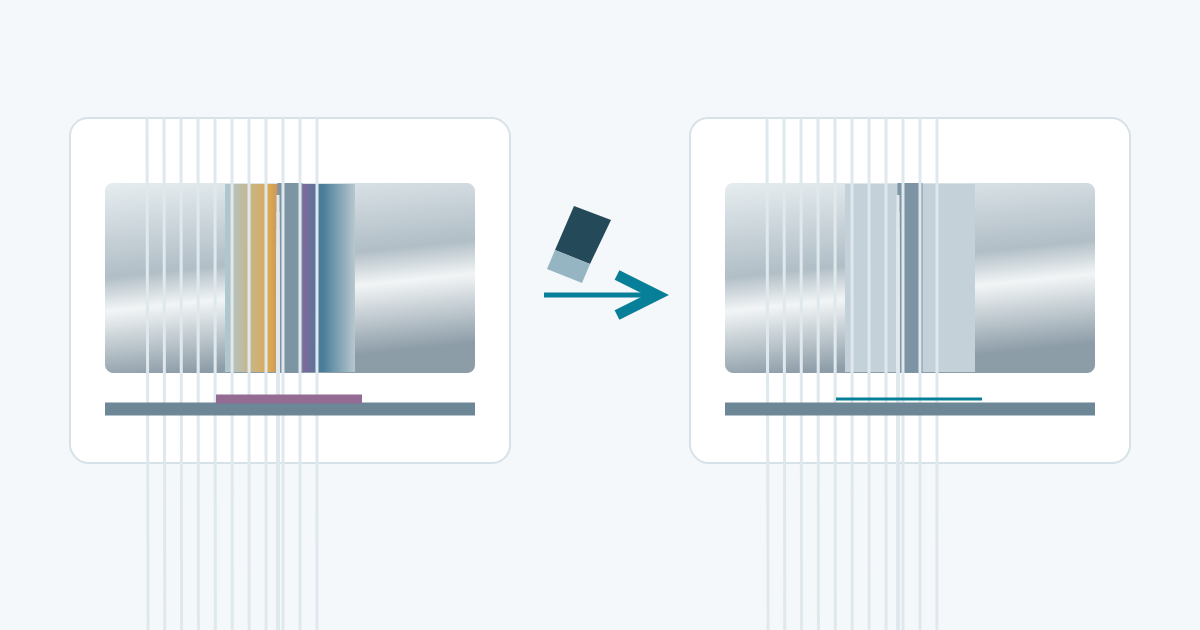
机械清理、酸洗、电化学清理和钝化不是同一个工序。ASTM A380/A380M-25 涵盖清洗、除垢、酸洗和钝化实践;ASTM A967/A967M-25 涵盖不锈钢零件化学钝化处理。方法必须与牌号、表面效果和安全要求相匹配。
不要用普通碳钢钢丝刷清理不锈钢焊缝。
9. 不锈钢与碳钢焊接要考虑稀释
奥氏体不锈钢可以与碳钢或低合金钢焊接,但通常会选用有更高合金余量的焊材来抵消碳钢侧稀释。许多组合采用 309L 系列,但具体仍由 WPS 和使用条件决定。
焊后还要处理碳钢侧涂层、防腐和过渡部位,而不是只关注熔合区。
10. 其他不锈钢家族不能套 304 的做法
- **铁素体钢:**晶粒长大和脆化风险会影响热输入和焊材选择。
- **马氏体钢:**某些牌号和厚度可能需要预热、氢控制和焊后热处理。
- **双相钢:**热输入、层间温度、焊材和保护气会影响铁素体/奥氏体相平衡和耐腐蚀性。
- **沉淀硬化钢:**焊接与后续热处理取决于具体合金和最终状态。
11. 焊接烟尘是职业暴露问题
不锈钢焊接烟尘可能含铬、镍化合物,并在某些工艺和条件下包含六价铬。应根据所在地法规和风险评估配置局部排风、个人防护和呼吸防护方案。工艺与保护气选择也会影响烟尘生成。
焊前检查表
| 项目 | 需要确认的问题 |
|---|---|
| 材料 | 具体牌号和供货/热处理状态是什么? |
| 接头 | 厚度、装配、焊透和位置要求是什么? |
| 工艺 | 哪一份 WPS、规范或客户要求适用? |
| 焊材 | 是否同时适合两侧母材和服役条件? |
| 洁净度 | 油污、氧化物和碳钢污染是否受控? |
| 保护 | 正面保护气是否正确,根部是否需要背面保护? |
| 热输入 | 焊接顺序如何限制变形和过热? |
| 焊后 | 热色、清洗、钝化和检验要求是什么? |
在表格内横向滚动可查看所有列 →
技术来源见不锈钢焊接参考资料 。
304 可以用 308L 焊吗?
ER308L 是 304/304L 奥氏体不锈钢常用裸丝/焊棒系列之一,最终仍以 WPS、服役条件和接头组合为准。
316 可以用 308L 吗?
某些合格工艺可能允许不同组合,但需要保持 316L 类含钼焊缝体系时,ER316L 是常见匹配选择。不能只因为两种焊丝都能形成焊缝就随意替代。
不锈钢焊接都必须背面充氩吗?
不是。是否需要取决于接头、焊透、工艺、使用环境和验收要求。对于根部表面重要的单面全焊透接头,惰性背面保护非常常见。