
TIG(GTAW)和 MIG(GMAW)都能焊出合格的不锈钢接头。真正的选择标准是工件:TIG 更适合薄板、根焊、精细控制和可见焊缝;MIG 更适合长焊缝、连续送丝和批量生产。
不能简单把 TIG 等同于“质量高”、MIG 等同于“速度快”。合格的脉冲 MIG 同样可以获得很好的不锈钢焊缝,而保护不充分的 TIG 也会损害耐腐蚀性。无论选哪种工艺,都必须处理牌号、焊材、清洁、保护气、热输入和焊后表面状态。
快速对比
| 项目 | TIG / GTAW | MIG / GMAW |
|---|---|---|
| 电极 | 非熔化钨极 | 连续送进的熔化焊丝 |
| 填充 | 需要时单独送焊丝/焊棒,也可自熔 | 焊丝同时作为电极和填充金属 |
| 典型优势 | 薄板、根焊、精密小接头、外观件 | 长焊缝、重复件、较高熔敷率 |
| 生产率 | 手工焊通常较低 | 连续送丝通常较高 |
| 热控制 | 操作者直接控制能力强 | 取决于过渡模式,脉冲可很好控制平均热输入 |
| 飞溅 | 正确操作时通常很少 | 受过渡模式、气体和参数影响 |
在表格内横向滚动可查看所有列 →
工艺本质上的差异
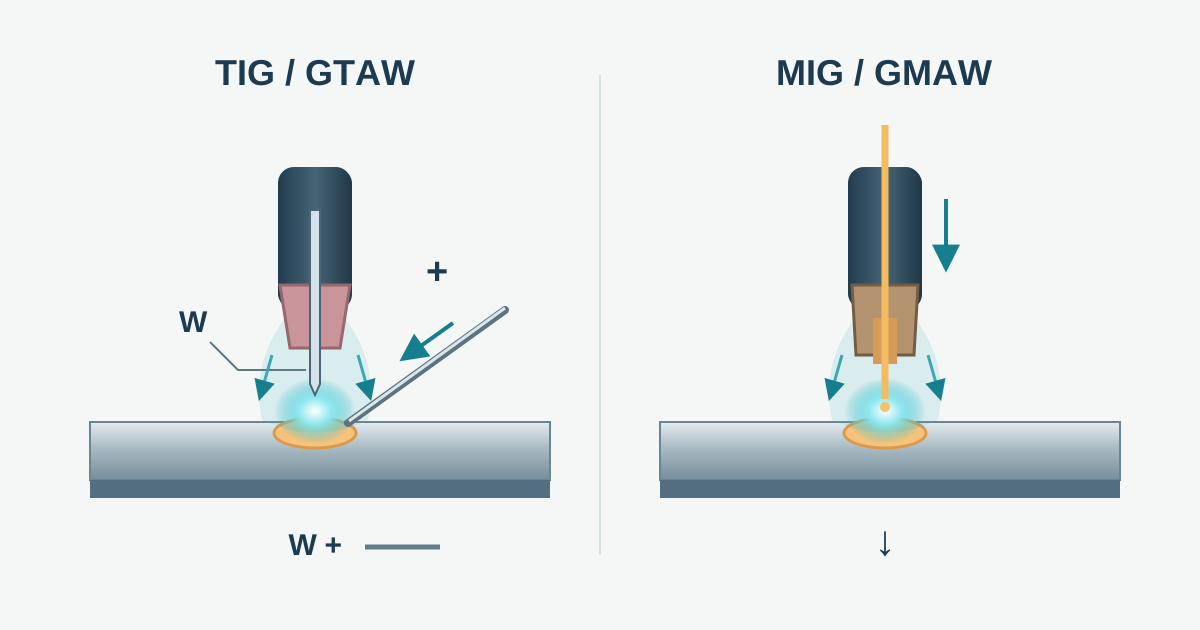
TIG 的电弧形成在钨极和工件之间,填充金属与电极分开,因此操作者可以独立控制电弧位置和加丝节奏。薄板、短焊缝、管道根焊、可见外观件尤其受益。
MIG 使用连续送进的焊丝作为熔化电极。送丝速度、电流电压和过渡模式共同决定电弧与熔敷行为。连续送丝让它在长焊缝和重复生产中更有产能优势。
薄板:TIG 控制直观,脉冲 MIG 也可能更高效
薄不锈钢经常优先使用 TIG,因为加丝和电流控制细致,适合避免烧穿、减少变形并获得稳定外观。但在夹具稳定、接头重复、参数窗口经过验证的生产线上,短路过渡、受控短路或脉冲 MIG 也能高效处理薄板。
不要把“哪种工艺热输入更低”当成固定结论。实际热输入与电流、电压、焊速、过程效率和焊缝尺寸有关。慢速 TIG 可能累计较高热量,而较快的脉冲 MIG 在某些工况下反而可降低单位长度总热输入。
管道根焊
TIG 广泛用于不锈钢管道根焊,因为操作者容易控制根部形状,并且可配合惰性气体背面保护。现代受控短路 GMAW 也可用于经评定的根焊工艺,因此最终选择应由 WPS、接头结构、内表面要求、背保护策略和洁净度要求决定。
无论 TIG 还是 MIG,根部严重氧化都会影响清洁性和耐腐蚀性。对耐腐蚀要求高的全熔透单面焊缝,惰性气体背保护仍是常见控制措施。
保护气不能互相照搬
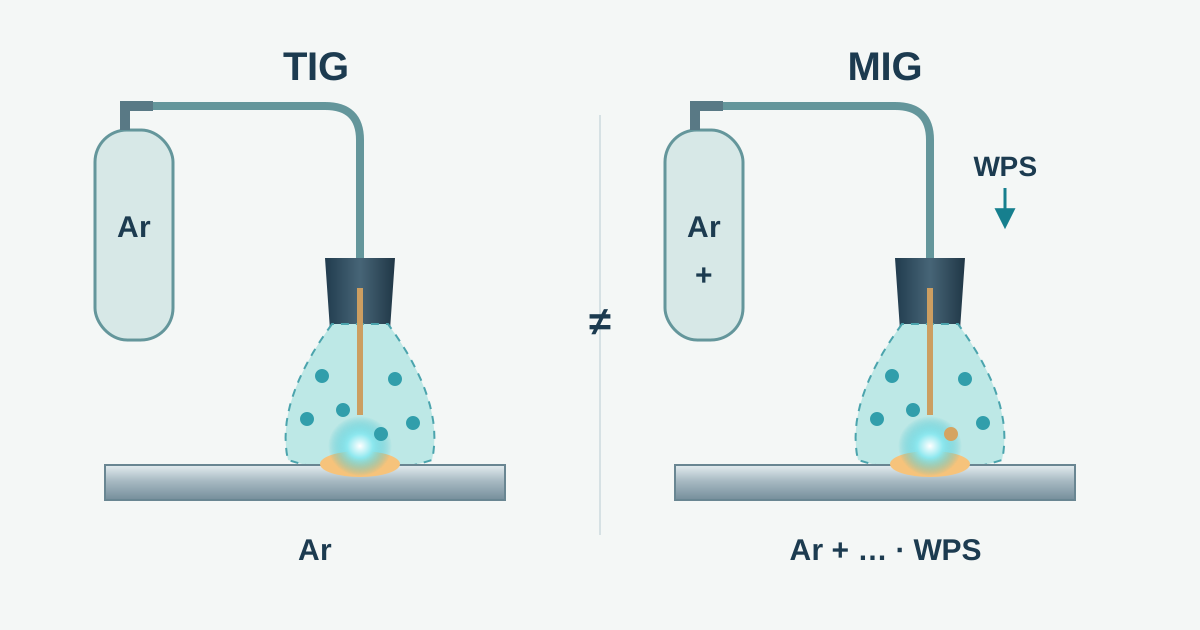
常见不锈钢 TIG 通常以氩气作为基础保护气。需要不同热特性时可采用氦气或氩氦混合气,但应服从工艺数据。
MIG 的气体逻辑不同,常使用富氩混合气,加入少量 CO₂、O₂ 或氦气,具体取决于过渡模式和 WPS。Miller 的不锈钢资料强调 CO₂ 不宜过高,并给出 98% Ar / 2% CO₂ 和三元混合气等示例。
不要直接套用碳钢 MIG 保护气,也不要认为 TIG 使用纯氩意味着 MIG 也应使用纯氩。
焊材取决于母材,不取决于 TIG 或 MIG 这个名称
AWS A5.9/A5.9M:2022 覆盖不锈钢裸焊丝和焊棒,可用于 GMAW、GTAW 等工艺。常见奥氏体材料中,304/304L 往往从 ER308L 系列考虑,316/316L 往往从 ER316L 系列考虑,最终由 WPS 和工况确定。
更完整的牌号、填充金属、污染、背保护和焊后处理流程由 不锈钢怎么焊 页面负责,本页只比较 TIG 与 MIG 的选型。
表面耐腐蚀与外观不能只看焊道
碳钢工具污染、保护不足、热变色和背面严重氧化都可能降低不锈钢耐腐蚀性。TWI 指出热变色对应的氧化层及其下方贫铬区域会提高点蚀/缝隙腐蚀风险,因此在高耐蚀服务中应明确允许的焊后表面状态和清理方法。
生产率与安全
MIG 连续送丝,手工生产焊接通常具有更高熔敷率和更少的加丝中断,适合长焊缝和重复件。TIG 也可机械化,所以真正比较时应看完整节拍:装配、点焊、电弧时间、翻转、清理、返工和检验。
不锈钢焊接可能产生含铬、镍的烟尘,部分条件下存在六价铬暴露。TIG 的颗粒烟尘通常较少,但仍有臭氧和保护气风险;MIG 在较高电流和熔敷率下通常烟尘更多。两种工艺都需要根据风险评估设置局部排风和个人防护。
选择建议
- 很薄、外观要求高的板材:优先从 TIG 评估。
- 高质量管道根焊:通常从 TIG 开始,除非已有合格 GMAW 根焊 WPS。
- 长焊缝和批量件:优先评估 MIG。
- 重复薄板件:比较脉冲/受控 MIG 与 TIG 的合格参数窗口和完整节拍。
- 机器人生产:MIG 往往更容易发挥连续送丝优势。
- 一次性精密修补:TIG 通常更灵活。
结论:精度、薄板、根部控制和可见外观占主导时优先 TIG;熔敷率、长焊缝和产能占主导时优先 MIG。两者都能满足要求时,应按合格工艺和总生产周期做决定。