
TIG (GTAW) y MIG (GMAW) pueden producir soldaduras correctas en inoxidable. La diferencia práctica es el trabajo: TIG favorece control fino, chapa delgada, raíces y cordones visibles; MIG favorece deposición, velocidad y producción repetitiva.
No es correcto resumirlo como “TIG = calidad” y “MIG = rapidez”. Un MIG pulsado bien cualificado puede producir una unión excelente, mientras que una soldadura TIG con mala protección gaseosa puede perder resistencia a la corrosión.
Comparación rápida
| Punto | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Electrodo | Tungsteno no consumible | Hilo consumible continuo |
| Aporte | Varilla separada cuando se necesita | El hilo es electrodo y aporte |
| Uso típico | Chapa fina, raíces, precisión, acabado visible | Costuras largas, piezas repetidas, mayor deposición |
| Productividad manual | Normalmente menor | Normalmente mayor |
| Control térmico | Muy directo | Depende del modo de transferencia; el pulso puede controlar bien el calor medio |
| Salpicadura | Muy baja con técnica correcta | Depende de gas, transferencia y parámetros |
Deslice la tabla para ver todas las columnas →
Cómo funcionan
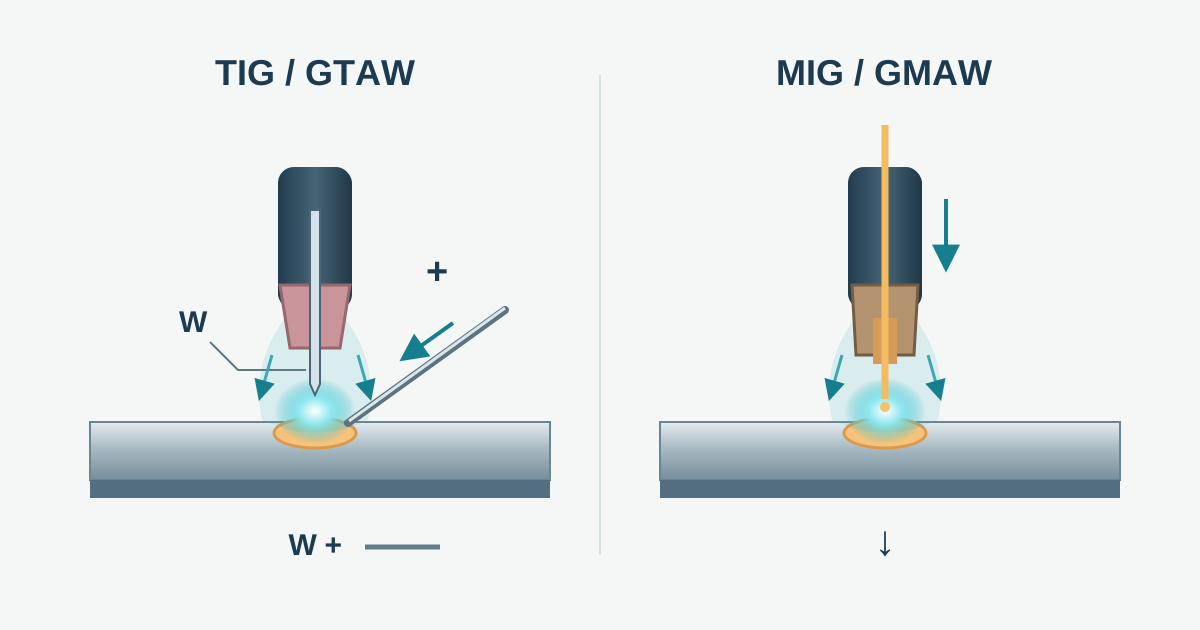
TIG crea el arco entre tungsteno y pieza; el aporte se añade por separado. Esto permite controlar posición del arco, corriente y cantidad de material, útil en espesores pequeños, esquinas, raíces y trabajos estéticos.
MIG alimenta de forma continua un hilo consumible. La alimentación, los parámetros eléctricos y el modo de transferencia gobiernan el arco y la deposición. Esa continuidad explica su ventaja de producción.
Chapa fina
TIG suele ser fácil de controlar en inoxidable fino porque el aporte se añade solo cuando hace falta y el operador regula el arco con precisión. Sin embargo, MIG de cortocircuito controlado o pulsado puede ser muy productivo en piezas repetitivas con buen ajuste y parámetros cualificados.
No existe una regla universal que diga que TIG siempre aporta menos calor. El calor real depende de corriente, tensión, velocidad, eficiencia y tamaño del cordón. Un TIG lento puede calentar más por unidad de longitud que un MIG pulsado rápido.
Raíces de tubería
TIG es habitual en raíces inoxidables por su control de perfil y su compatibilidad con purga inerte. También existen procedimientos GMAW de cortocircuito controlado para raíces. El WPS, acceso, perfil interno, limpieza y estrategia de purga deciden.
Una raíz muy oxidada puede reducir limpiabilidad y comportamiento frente a corrosión con cualquier proceso.
Gas de protección
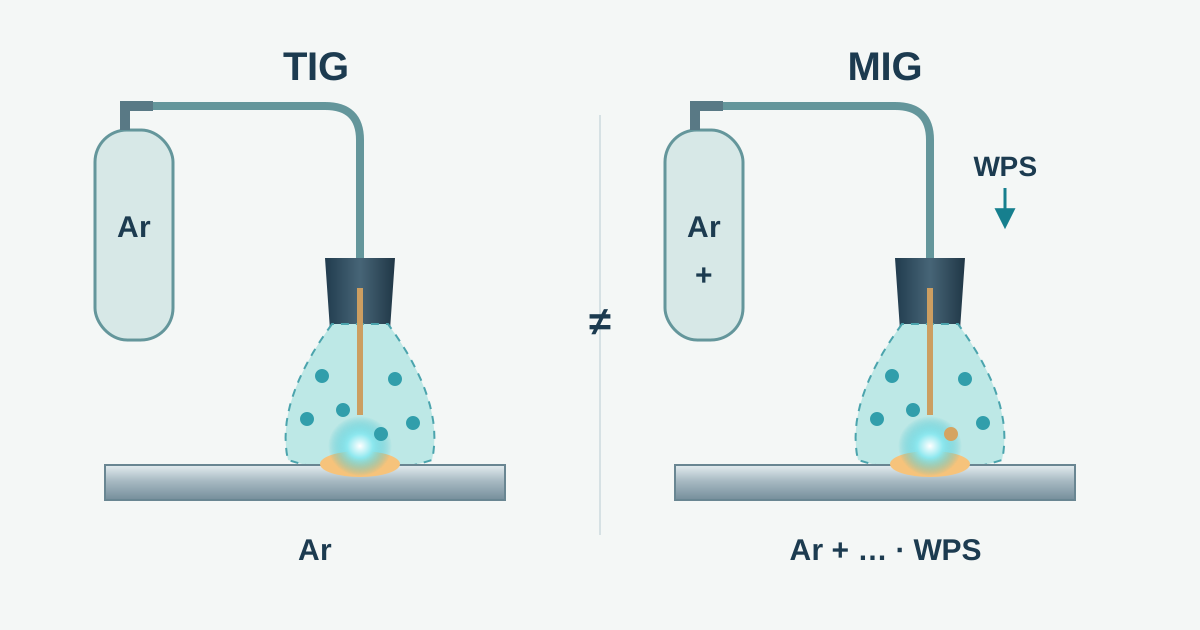
En TIG inoxidable, argón es el punto de partida habitual. MIG requiere mezclas diferentes: gases ricos en argón con pequeñas cantidades de CO₂/O₂ o helio según transferencia y procedimiento. Miller recomienda mantener bajo el CO₂ en inoxidable y publica ejemplos como 98% Ar / 2% CO₂ y mezclas ternarias.
No copie una mezcla de acero al carbono sin validación.
Aporte, corrosión y acabado
AWS A5.9/A5.9M:2022 clasifica alambres y varillas inoxidables para GMAW, GTAW y otros procesos. ER308L es un punto de partida común para 304/304L; ER316L para 316/316L, siempre sujeto al WPS y servicio.
La contaminación por herramientas de acero al carbono, una protección deficiente, la coloración térmica y la oxidación de raíz pueden perjudicar la corrosión tanto en TIG como en MIG. La guía Cómo soldar acero inoxidable cubre el flujo completo.
Productividad y seguridad
MIG suele ganar en producción manual porque el hilo se alimenta sin interrupción y la deposición es mayor. Compare el ciclo completo, no solo la velocidad de avance: preparación, punteo, soldadura, limpieza, retrabajo e inspección.
Soldar inoxidable puede generar humos con cromo y níquel, incluido Cr(VI) en ciertas condiciones. TIG normalmente genera menos partículas que GMAW, pero puede generar ozono y riesgo por gases. Use extracción localizada y controles de exposición según evaluación y normativa.
Regla práctica
TIG: priorícelo para precisión, chapa muy fina, raíces y acabado visible. MIG: priorícelo para costuras largas, mayor deposición y producción repetitiva. Si ambos cumplen calidad, compare WPS cualificado y tiempo total de fabricación.