
يمكن لكل من TIG (GTAW) وMIG (GMAW) إنتاج لحام جيد في الفولاذ المقاوم للصدأ. يعتمد الاختيار على الوصلة والإنتاج: يفضل TIG عند الحاجة إلى التحكم الدقيق والصفائح الرقيقة والجذور واللحامات الظاهرة، بينما يفضل MIG عادة في الدرزات الطويلة ومعدلات الترسيب الأعلى والإنتاج المتكرر.
لا يصح اختصار المقارنة إلى «TIG للجودة وMIG للسرعة». يمكن لإجراء MIG نبضي مؤهل أن يعطي لحامًا عالي الجودة، بينما قد يؤدي TIG مع حماية غازية غير كافية إلى تدهور مقاومة التآكل.
مقارنة سريعة
| النقطة | TIG / GTAW | MIG / GMAW |
|---|---|---|
| القطب | تنغستن غير مستهلك | سلك مستهلك يُغذى باستمرار |
| معدن الحشو | قضيب منفصل عند الحاجة، ويمكن لبعض الوصلات أن تكون ذاتية الانصهار | السلك هو القطب ومعدن الحشو معًا |
| أفضل استخدام شائع | صفائح رقيقة، جذور، وصلات دقيقة، لحام ظاهر | درزات طويلة، تصنيع متكرر، ترسيب أعلى |
| الإنتاجية اليدوية | أقل عادة | أعلى عادة بفضل التغذية المستمرة |
| التحكم الحراري | تحكم مباشر جدًا للمشغل | يعتمد على نمط الانتقال، ويمكن للنبض ضبط متوسط الحرارة جيدًا |
| التناثر | منخفض جدًا مع الإجراء الصحيح | يعتمد على الغاز ونمط الانتقال والإعدادات |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
ما الفرق في طريقة العمل؟
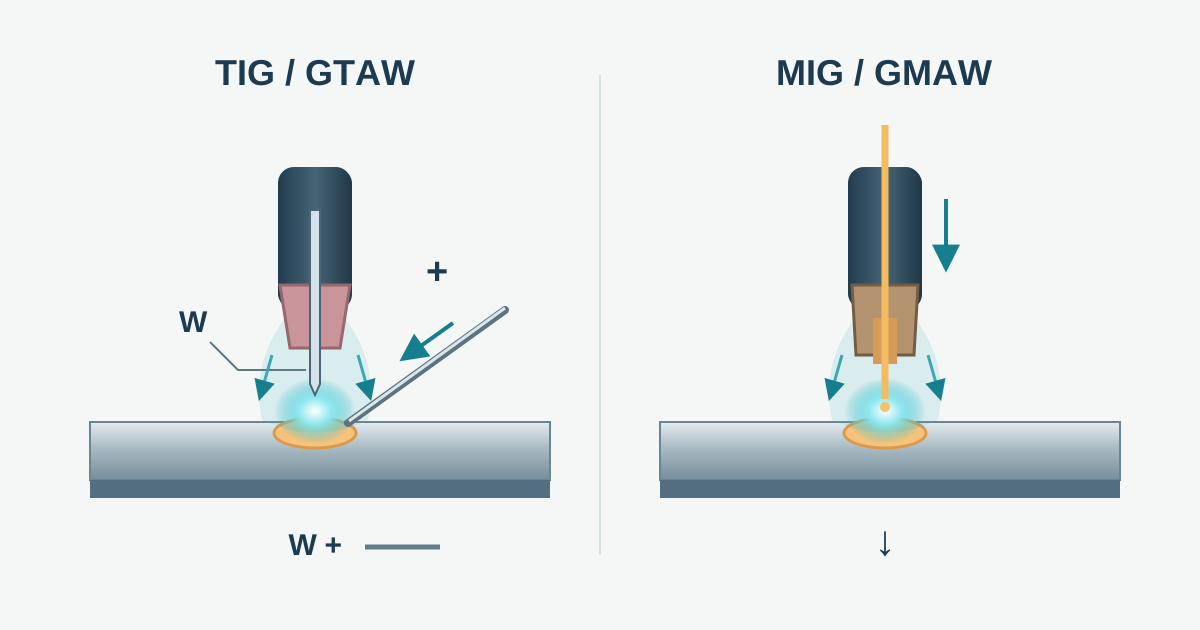
في TIG يتكون القوس بين قطب تنغستن غير مستهلك وقطعة العمل، ويضاف الحشو بصورة منفصلة عند الحاجة. هذا يعطي المشغل تحكمًا دقيقًا في موضع القوس والتيار وتوقيت الحشو، وهو مفيد للصفائح الرقيقة والجذور والوصلات الصغيرة والأعمال المرئية.
في MIG يُغذى سلك مستهلك باستمرار عبر المسدس. سرعة السلك والمعلمات الكهربائية ونمط انتقال المعدن تحدد سلوك القوس ومعدل الترسيب، ولذلك يتميز MIG في الدرزات الطويلة والأجزاء المتكررة.
الصفائح الرقيقة ومدخل الحرارة
يُستخدم TIG كثيرًا للصفائح الرقيقة لأن الحشو يضاف فقط عند الحاجة ولأن التحكم في القوس دقيق. لكن MIG بنقل القصر المتحكم به أو MIG النبضي قد يكون أكثر إنتاجية في قطع متكررة ذات تجميع جيد وإعدادات مؤهلة.
لا توجد قاعدة تقول إن TIG دائمًا أقل في مدخل الحرارة. الحرارة الفعلية تعتمد على التيار والجهد وسرعة الحركة وكفاءة العملية وحجم اللحام. قد يضع تمرير TIG البطيء حرارة لكل وحدة طول أكبر من MIG نبضي أسرع في وصلة معينة.
جذور الأنابيب
TIG شائع في جذور الأنابيب المقاومة للصدأ بسبب التحكم في شكل الجذر وسهولة دمجه مع التطهير الخلفي بالغاز الخامل. توجد أيضًا إجراءات GMAW متحكم بها ومؤهلة للجذور. يحدد WPS والوصول وشكل السطح الداخلي ومتطلبات النظافة واستراتيجية التطهير الاختيار النهائي.
الأكسدة الشديدة على الجذر قد تقلل قابلية التنظيف ومقاومة التآكل بغض النظر عن العملية.
غاز الحماية ليس قابلاً للتبديل ببساطة
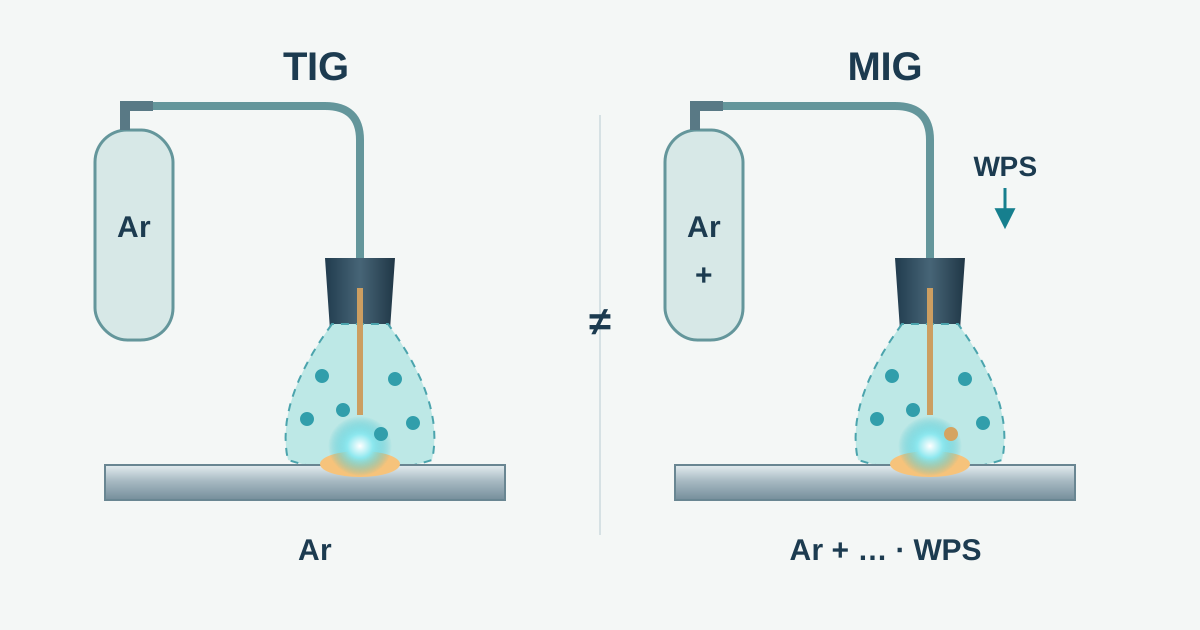
الأرجون هو نقطة البداية الشائعة لـTIG في الفولاذ المقاوم للصدأ. أما MIG فيستخدم عادة خلطات غنية بالأرجون مع إضافات صغيرة من CO₂ أو O₂ أو الهيليوم وفق نمط الانتقال وWPS. توصي بيانات Miller بإبقاء CO₂ منخفضًا في لحام الفولاذ المقاوم للصدأ وتعرض أمثلة مثل 98% Ar / 2% CO₂.
لا تنقل غاز MIG للفولاذ الكربوني مباشرة إلى الفولاذ المقاوم للصدأ دون تحقق.
الحشو والتآكل وحالة السطح
تغطي AWS A5.9/A5.9M:2022 تصنيف الأسلاك والقضبان غير المغطاة من الفولاذ المقاوم للصدأ لعمليات منها GMAW وGTAW. ER308L نقطة بداية شائعة مع 304/304L وER316L مع 316/316L، على أن يكون WPS والخدمة هما المرجع.
قد يؤدي تلوث الحديد، وضعف الحماية، وألوان الحرارة وأكسدة الجذر إلى تقليل مقاومة التآكل مع TIG أو MIG. يغطي دليل لحام الفولاذ المقاوم للصدأ التسلسل الكامل.
الإنتاجية والسلامة
يوفر MIG عادة معدل ترسيب أعلى وتقليل توقف إضافة الحشو في الإنتاج اليدوي. يجب مقارنة الدورة الكاملة: التجميع، والنقط، وزمن القوس، والتحريك، والتنظيف، وإعادة العمل والفحص.
قد تحتوي أبخرة لحام الفولاذ المقاوم للصدأ على الكروم والنيكل، وقد ينتج Cr(VI) في بعض الظروف. ينتج TIG عادة جسيمات أقل من GMAW لكنه قد ينتج الأوزون ومخاطر غاز الحماية. يلزم الشفط الموضعي وضوابط التعرض المناسبة في كلا الحالتين.
قاعدة الاختيار
اختر TIG كنقطة بداية عندما تكون الدقة أو الصفائح الرقيقة أو الجذر أو المظهر هي الأولوية. واختر MIG عندما تكون الدرزات الطويلة ومعدل الترسيب والإنتاجية هي الأولوية. إذا أمكن للطريقتين تحقيق الجودة المطلوبة، فاحسم القرار وفق WPS المؤهل وزمن الدورة الكلي.