
TIG (GTAW) и MIG (GMAW) способны давать качественные швы на нержавеющей стали. Выбор зависит от задачи: TIG удобен для тонкого листа, корневых проходов, точного контроля и видимых швов; MIG выгоден на длинных швах, при высокой производительности и серийной работе.
Нельзя сводить сравнение к формуле «TIG — качество, MIG — скорость». Правильно квалифицированный импульсный MIG может дать отличный результат, а TIG с плохой газовой защитой способен ухудшить коррозионную стойкость.
Быстрое сравнение
| Критерий | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Электрод | Неплавящийся вольфрам | Непрерывно подаваемая плавящаяся проволока |
| Присадка | Отдельный пруток при необходимости; возможна сварка без присадки | Проволока одновременно электрод и присадка |
| Типичное применение | Тонкий лист, корень, точные небольшие соединения, видимый шов | Длинные швы, повторяющиеся детали, повышенная наплавка |
| Ручная производительность | Обычно ниже | Обычно выше из-за непрерывной подачи |
| Управление теплом | Очень прямой контроль оператором | Зависит от переноса металла; импульсный режим хорошо управляет средним нагревом |
| Брызги | При правильной технике обычно минимальны | Зависят от режима, газа и параметров |
Прокрутите таблицу, чтобы увидеть все столбцы →
Как отличаются процессы
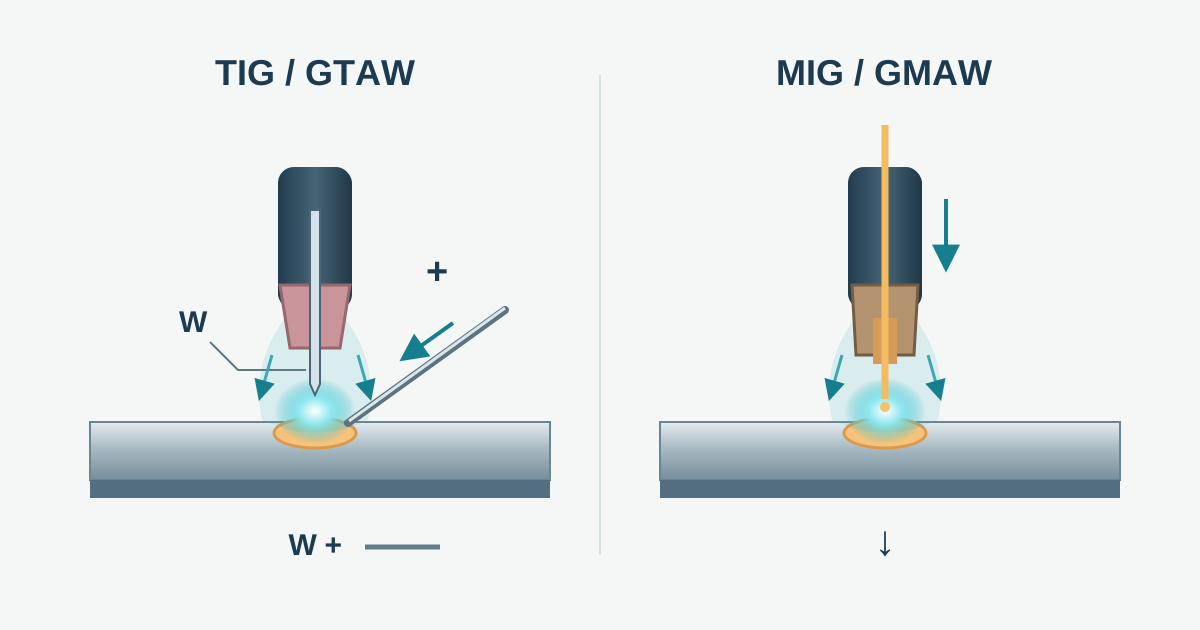
В TIG дуга горит между неплавящимся вольфрамовым электродом и деталью, а присадка подается отдельно. Оператор точно управляет положением дуги, током и подачей присадки — это удобно для малых толщин, корней и декоративных соединений.
В MIG плавящаяся проволока подается непрерывно. Скорость подачи, электрические параметры и режим переноса задают поведение дуги и наплавку, что дает преимущество на длинных и повторяющихся швах.
Тонкий лист и тепловложение
TIG часто выбирают для тонкой нержавеющей стали благодаря точному управлению дугой и возможности подавать присадку только при необходимости. Но управляемый короткий перенос или импульсный MIG может быть производительнее на повторяющихся деталях с хорошей сборкой.
Нельзя утверждать, что TIG всегда дает меньшее тепловложение. Оно зависит от тока, напряжения, скорости, эффективности процесса и объема шва. Медленный TIG-проход в конкретном соединении может дать больше тепла на единицу длины, чем быстрый импульсный MIG.
Корневые проходы труб
TIG широко применяется для корня нержавеющих труб благодаря контролю профиля и удобству инертной поддувки. Существуют и квалифицированные GMAW-процедуры с управляемым коротким переносом. Решение принимают по WPS, доступу, требованиям к внутренней поверхности, чистоте и поддувке.
Сильное окисление корня ухудшает очищаемость и коррозионную стойкость при любом процессе.
Защитный газ нельзя переносить без проверки
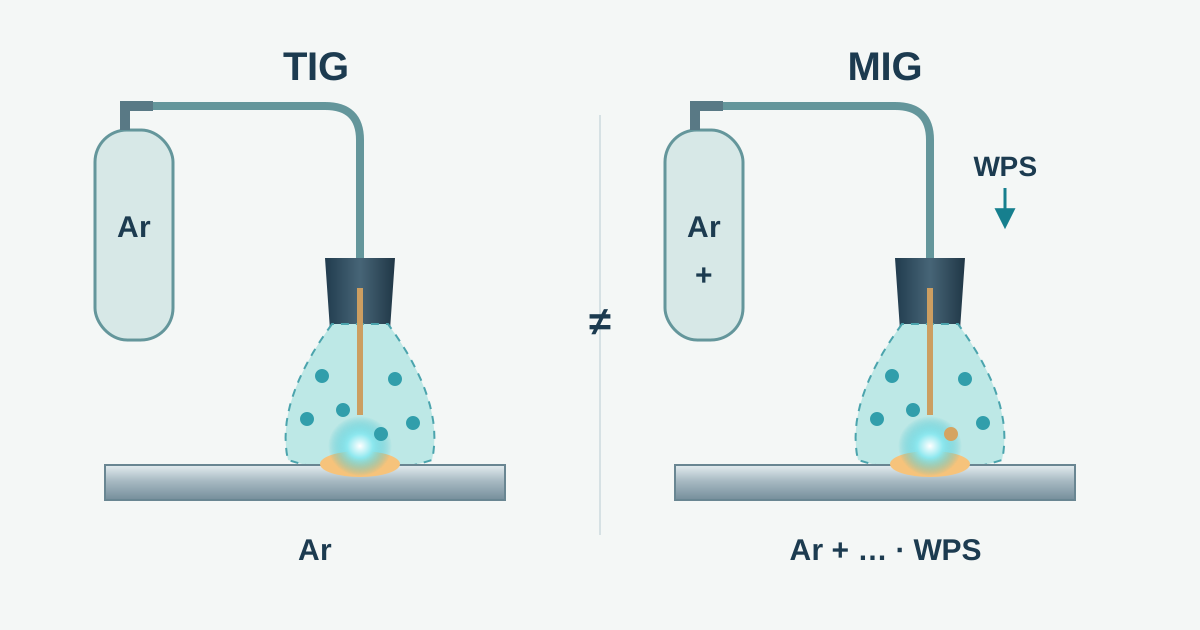
Аргон — типичная отправная точка для TIG по нержавеющей стали. MIG обычно использует богатые аргоном смеси с небольшими добавками CO₂/O₂ или гелия в зависимости от режима переноса и WPS. Miller рекомендует удерживать CO₂ на низком уровне и приводит, например, 98% Ar / 2% CO₂.
Не переносите газ для MIG углеродистой стали на нержавеющую без проверки.
Присадка, коррозия и поверхность
AWS A5.9/A5.9M:2022 охватывает классификацию нержавеющей проволоки и прутков для GMAW, GTAW и других процессов. ER308L часто служит исходным вариантом для 304/304L, ER316L — для 316/316L, но WPS и условия эксплуатации являются определяющими.
Загрязнение углеродистой сталью, недостаточная защита, цвета побежалости и сильное окисление корня могут снизить коррозионную стойкость как при TIG, так и при MIG. Полный процесс описан в руководстве по сварке нержавеющей стали .
Производительность и безопасность
Непрерывная подача проволоки обычно дает MIG преимущество по наплавке и уменьшает остановки в ручном производстве. Сравнивайте полный цикл: сборку, прихватки, время дуги, перестановку, очистку, исправления и контроль.
Дым от сварки нержавеющей стали может содержать соединения хрома и никеля, а в некоторых условиях — Cr(VI). TIG обычно образует меньше частиц, чем GMAW, но возможны озон и риски защитного газа. В обоих случаях необходимы местная вытяжка и меры контроля воздействия.
Практическое правило
Начинайте с TIG, если главные требования — точность, очень тонкий материал, корень или внешний вид. Начинайте с MIG, если важнее длинный шов, наплавка и производительность. Если оба процесса обеспечивают требуемое качество, сравнивайте квалифицированный WPS и полное время цикла.