
TIG (GTAW) ve MIG (GMAW) paslanmaz çelikte sağlam kaynaklar üretebilir. Seçim işin gereğine göre yapılmalıdır: TIG; ince sac, kök paso, hassas kontrol ve görünür kaynaklarda öne çıkar. MIG ise uzun dikiş, sürekli tel besleme, daha yüksek yığma hızı ve seri üretimde avantajlıdır.
“TIG her zaman daha kaliteli, MIG her zaman daha hızlıdır” genellemesi doğru değildir. Nitelikli bir darbeli MIG prosedürü çok temiz bir paslanmaz kaynak oluşturabilir; yetersiz gaz korumasına sahip TIG kaynağı ise korozyon performansını bozabilir. Proses seçimi; kalite, dolgu metali, temizlik, gaz koruması, ısı girdisi ve kaynak sonrası yüzey gereksinimlerinin yerini tutmaz.
Hızlı karşılaştırma
| Karar noktası | TIG / GTAW | MIG / GMAW |
|---|---|---|
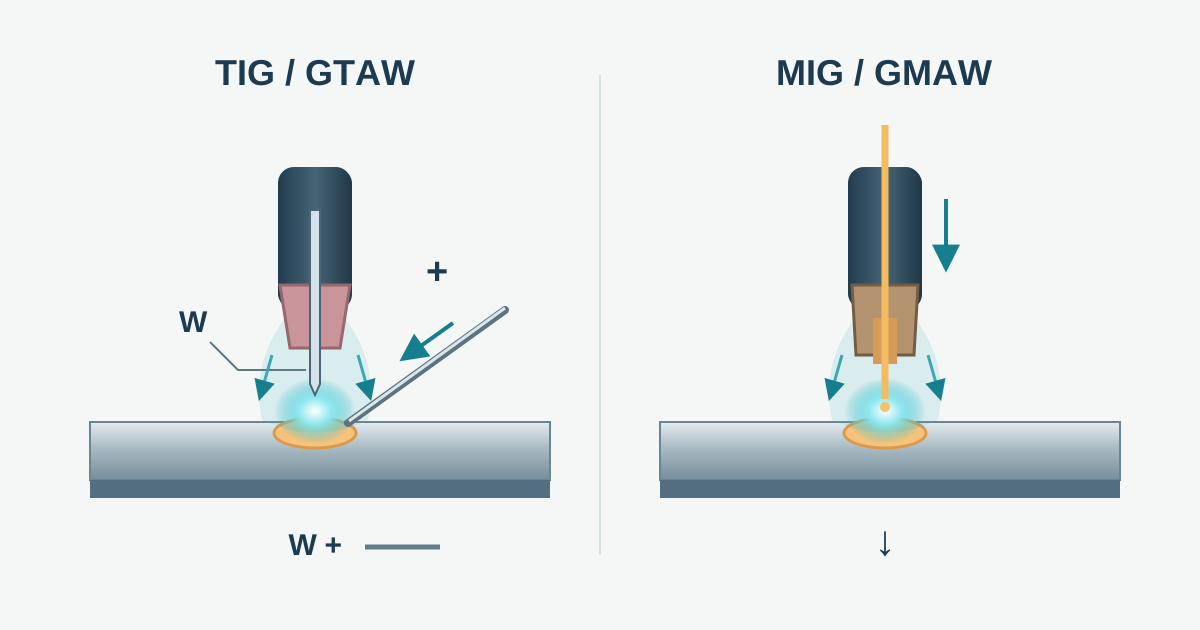
| Elektrot | Erimeyen tungsten | Sürekli beslenen eriyen tel |
| Dolgu | Gerektiğinde ayrı çubuk/tel; bazı birleşimler dolgusu olmadan yapılabilir | Tel hem elektrot hem dolgu metalidir |
| Tipik kullanım | İnce sac, kök paso, küçük hassas birleşimler, görünür dikiş | Uzun dikiş, tekrarlı imalat, daha yüksek yığma |
| Manuel üretkenlik | Genellikle daha düşük | Sürekli tel nedeniyle genellikle daha yüksek |
| Isı kontrolü | Operatör kontrolü çok doğrudan | Transfer moduna bağlıdır; darbeli sistemler ortalama ısıyı iyi yönetebilir |
| Sıçrantı | Doğru teknikte çok az | Transfer modu, gaz ve parametrelere bağlı |
Tüm sütunlar için tabloyu kaydırın →
Proses farkı nedir?
TIG’de ark, erimeyen tungsten elektrot ile parça arasında oluşur. Dolgu gerekiyorsa ayrı olarak verilir. Bu yapı ark konumu, akım ve dolgu zamanlamasını hassas kontrol etmeyi kolaylaştırır; ince malzeme, kısa dikiş, boru kökü ve estetik işler için faydalıdır.
MIG’de eriyen tel sürekli beslenir. Tel besleme hızı, elektriksel parametreler ve metal transfer modu ark davranışı ile yığma hızını birlikte belirler. Seri ve uzun dikişlerde üretkenlik avantajı buradan gelir.
İnce paslanmaz sac
TIG, ince paslanmazda çoğu zaman kolay bir başlangıçtır; dolgu yalnız gerektiğinde eklenir ve ark hassas kontrol edilir. Ancak iyi fikstürlenmiş, tekrarlı parçalarda kontrollü kısa devre veya darbeli MIG daha yüksek üretkenlik sağlayabilir.
TIG’in her zaman daha düşük ısı girdisine sahip olduğu söylenemez. Gerçek ısı girdisi akım, gerilim, ilerleme hızı, proses verimi ve kaynak hacmine bağlıdır. Yavaş bir TIG pasosu, bazı birleşimlerde hızlı darbeli MIG’den daha fazla birim uzunluk ısısı bırakabilir.
Boru kökleri
Paslanmaz boru köklerinde TIG, kök profilinin kontrolü ve inert arka gazla doğal uyumu nedeniyle yaygındır. Bununla birlikte nitelikli kontrollü kısa devre GMAW kök prosedürleri de kullanılabilir. WPS, erişim, iç yüzey gereksinimi, purge stratejisi ve servis temizliği belirleyicidir.
Aşırı kök oksidasyonu, proses ne olursa olsun temizlenebilirliği ve korozyon direncini düşürebilir.
Koruyucu gaz aynı değildir
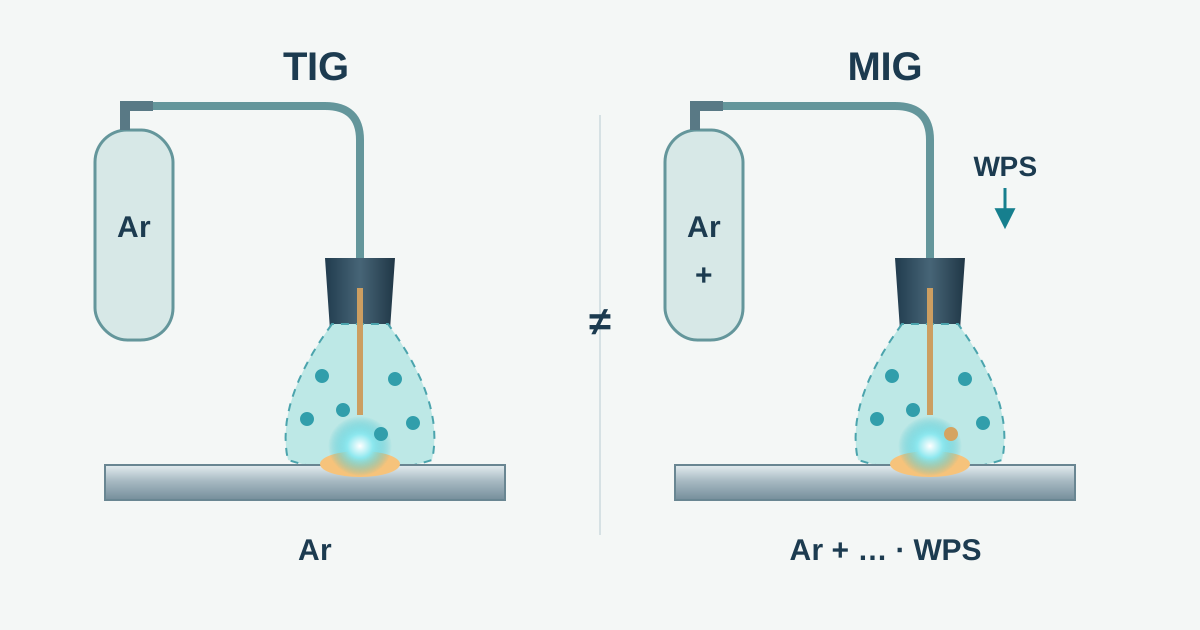
Yaygın paslanmaz TIG uygulamalarında argon standart başlangıç gazıdır. MIG’de gaz yaklaşımı farklıdır; transfer moduna ve WPS’ye göre düşük oranlı CO₂ veya O₂ içeren argon ağırlıklı karışımlar ya da helyumlu karışımlar kullanılır. Miller, paslanmazda CO₂ oranının düşük tutulmasını önerir ve 98% Ar / 2% CO₂ gibi örnekler verir.
Karbon çeliği MIG gazını doğrulamadan paslanmaza taşımayın; TIG’de saf argon kullanılması MIG’de de aynı gazın en iyi seçim olduğu anlamına gelmez.
Dolgu, korozyon ve yüzey
AWS A5.9/A5.9M:2022, GMAW ve GTAW dahil proseslerde kullanılan çıplak paslanmaz tel ve çubuk sınıflandırmalarını kapsar. 304/304L için ER308L, 316/316L için ER316L sık kullanılan başlangıç aileleridir; nihai seçim WPS ve servis koşullarına bağlıdır.
Karbon çeliği bulaşması, yetersiz koruma, ısı rengi ve kötü kök koruması TIG veya MIG fark etmeksizin korozyon performansını azaltabilir. Tam iş akışı için Paslanmaz çelik nasıl kaynaklanır? sayfasına bakın.
Üretkenlik ve güvenlik
MIG’in sürekli tel beslemesi, manuel üretim kaynaklarında genellikle daha yüksek yığma ve daha az kesinti sağlar. Doğru karşılaştırma yalnız ilerleme hızını değil; fit-up, puntalama, ark süresi, konum değiştirme, temizleme, tamir ve muayeneyi de kapsamalıdır.
Paslanmaz kaynak dumanı krom ve nikel bileşikleri içerebilir; bazı koşullarda Cr(VI) maruziyeti oluşabilir. TIG genellikle GMAW’dan daha az partikül dumanı üretir, ancak ozon ve koruyucu gaz riskleri vardır. Her iki proseste de risk değerlendirmesine uygun lokal emiş ve maruziyet kontrolleri gerekir.
Pratik seçim
Hassasiyet, çok ince sac, kök kontrolü ve görünür yüzey baskınsa TIG’i; uzun dikiş, yığma hızı ve üretim kapasitesi baskınsa MIG’i değerlendirin. İki proses de kaliteyi sağlıyorsa kararı nitelikli WPS ve toplam çevrim süresine göre verin.