
TIG (GTAW) e MIG (GMAW) podem produzir boas juntas em inox. A decisão depende do trabalho: TIG favorece precisão, chapas finas, passes de raiz e acabamento visível; MIG favorece taxa de deposição, velocidade e produção repetitiva.
Não trate TIG como sinônimo automático de “maior qualidade” nem MIG como simples “processo rápido”. MIG pulsado bem qualificado pode produzir excelente resultado, e TIG com proteção gasosa inadequada pode comprometer a resistência à corrosão.
Comparação rápida
| Critério | TIG / GTAW | MIG / GMAW |
|---|---|---|
| Eletrodo | Tungstênio não consumível | Arame consumível contínuo |
| Metal de adição | Vareta separada quando necessária | O arame é eletrodo e adição |
| Aplicação típica | Chapa fina, raízes, precisão, acabamento aparente | Costuras longas, peças repetidas, maior deposição |
| Produtividade manual | Geralmente menor | Geralmente maior |
| Controle térmico | Muito direto | Depende do modo de transferência; pulso controla bem a média térmica |
| Respingos | Normalmente mínimos | Variam com transferência, gás e parâmetros |
Role a tabela para ver todas as colunas →
Diferença de processo
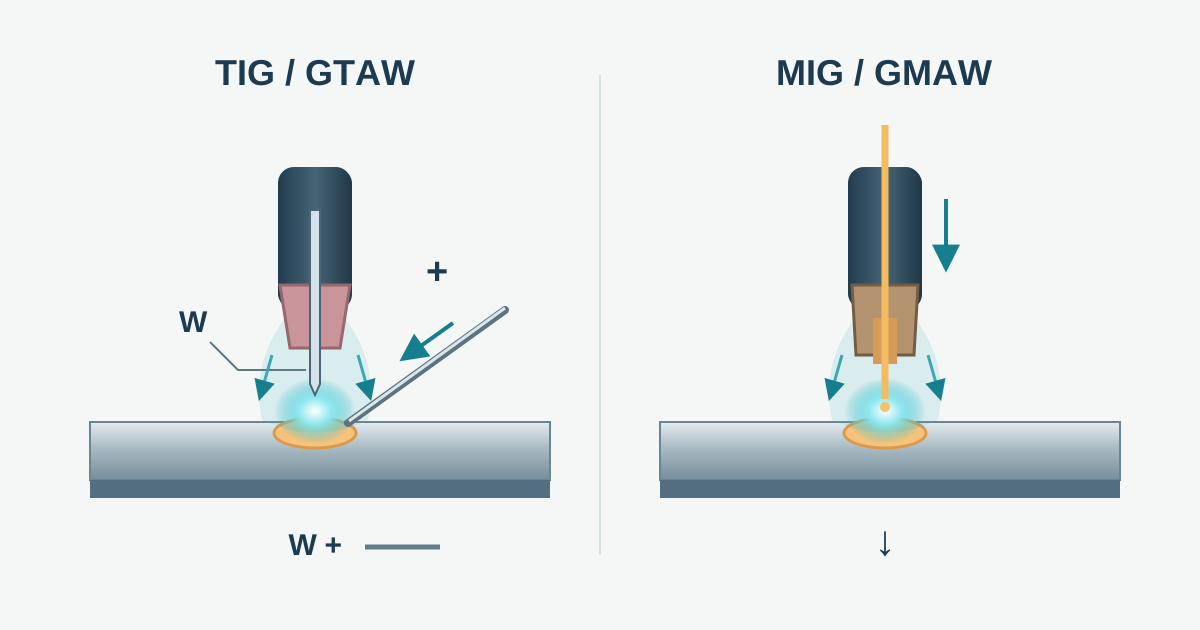
No TIG, o arco ocorre entre eletrodo de tungstênio e peça; a adição é separada. Isso oferece controle de posição do arco, corrente e quantidade de metal, útil em pequenas espessuras, cantos, raízes e acabamento aparente.
No MIG, um arame consumível é alimentado continuamente. Velocidade de arame, parâmetros elétricos e modo de transferência controlam deposição e arco, favorecendo produção em juntas longas.
Chapa fina e calor
TIG é uma escolha natural para inox fino por permitir adicionar metal somente quando necessário e controlar o arco com precisão. MIG de curto-circuito controlado ou pulsado pode ser mais produtivo em peças repetitivas bem ajustadas.
Não existe regra de que TIG sempre tenha menor aporte térmico. Corrente, tensão, velocidade, eficiência do processo e volume do cordão determinam o calor real por comprimento. Um TIG lento pode aquecer mais que um MIG pulsado rápido em determinada junta.
Raiz de tubulação
TIG é comum em raízes por controle do perfil interno e uso simples de purga inerte. Procedimentos GMAW controlados também podem ser qualificados. WPS, acesso, perfil interno, serviço e estratégia de purga devem decidir.
Oxidação severa da raiz prejudica limpeza e resistência à corrosão independentemente do processo.
Gás de proteção
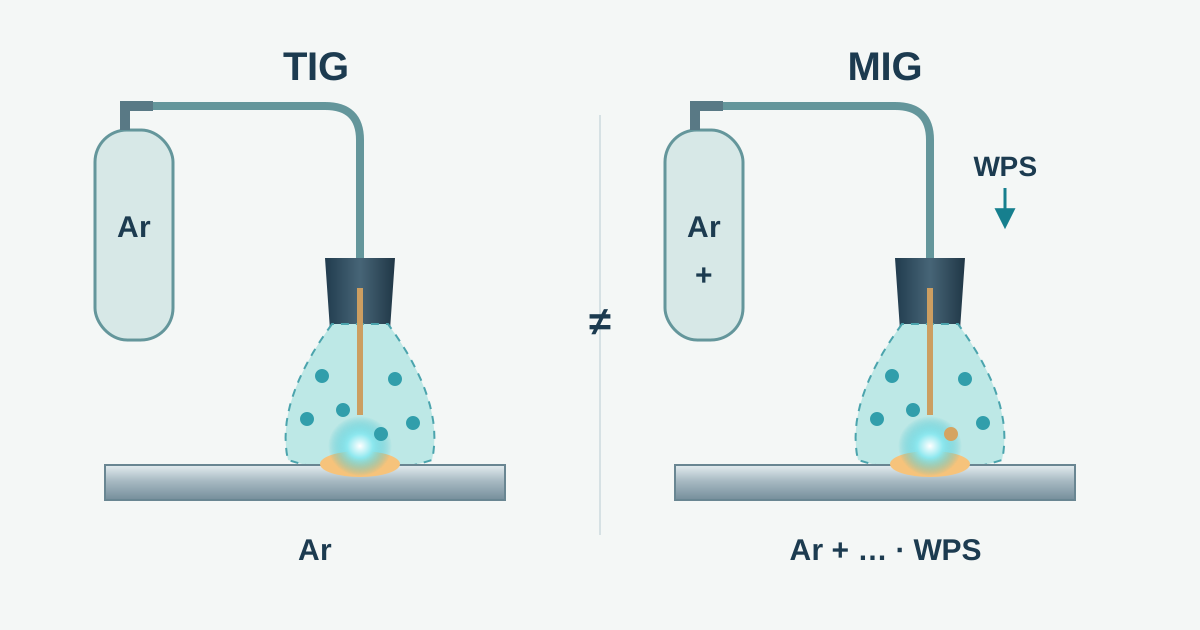
Argônio é o ponto de partida comum no TIG de inox. MIG usa outra estratégia: misturas ricas em argônio com pequenas adições de CO₂/O₂ ou hélio, conforme modo de transferência e WPS. Dados da Miller recomendam manter CO₂ baixo no inox e mostram misturas como 98% Ar / 2% CO₂ e tri-mix.
Não copie automaticamente um gás de MIG para aço carbono.
Consumíveis, corrosão e acabamento
AWS A5.9/A5.9M:2022 cobre classificação de arames e varetas inoxidáveis para GMAW, GTAW e outros processos. ER308L é comum para 304/304L e ER316L para 316/316L, sempre subordinado ao WPS e ao serviço.
Contaminação por aço carbono, proteção deficiente, óxido de calor e raiz oxidada podem reduzir desempenho contra corrosão em TIG ou MIG. A página Como soldar aço inoxidável cobre o processo completo.
Produtividade e segurança
MIG normalmente oferece maior deposição e menos interrupções na soldagem manual de produção. Compare o ciclo total: preparação, ponteamento, arco, reposicionamento, limpeza, retrabalho e inspeção.
Soldagem de inox pode gerar fumos com cromo e níquel e, em certas condições, Cr(VI). TIG tende a produzir menos partículas, mas pode gerar ozônio e riscos de gás de proteção. Use exaustão local e controles de exposição adequados.
Regra prática
Escolha TIG quando precisão, chapa fina, raiz ou acabamento visível dominarem. Escolha MIG quando deposição, comprimento de costura e produtividade dominarem. Se ambos forem tecnicamente viáveis, compare o WPS qualificado e o tempo total do processo.