
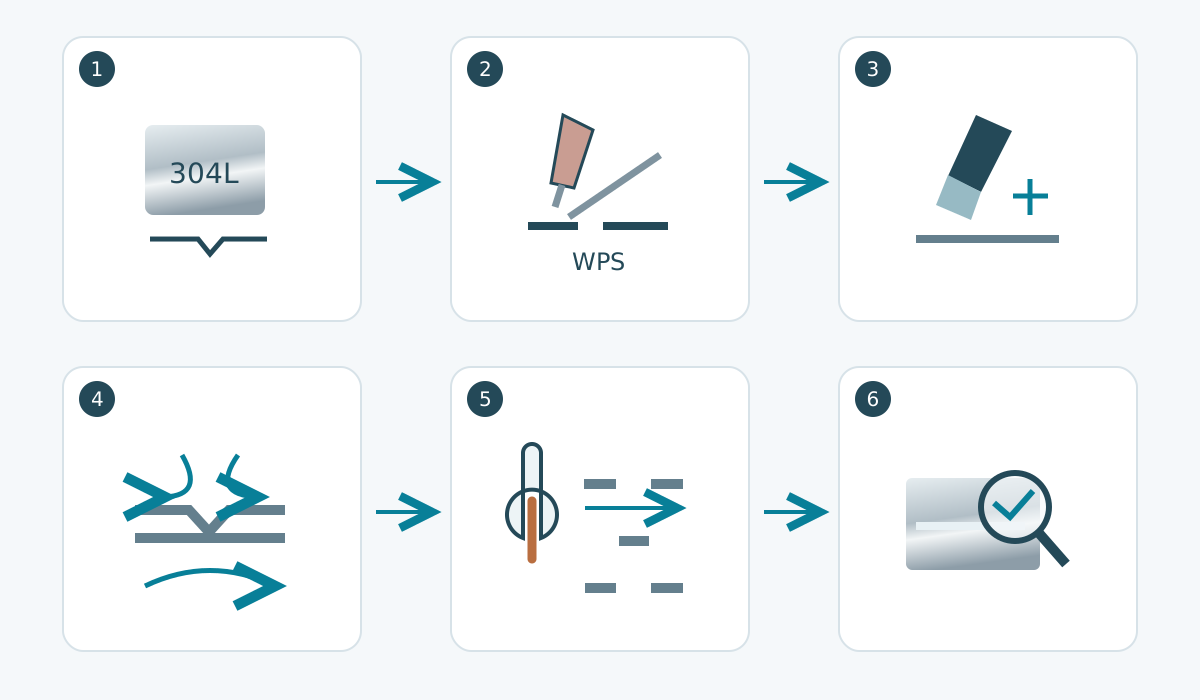
Для нержавеющей стали нет одного универсального «режима». Надёжная последовательность такова: определить сплав и соединение, выбрать процесс и присадку, очистить зону сварки, контролировать тепловложение и деформацию, защитить ванну и корень от воздуха, затем восстановить требуемое состояние поверхности.
Для конструкций, сосудов, санитарных систем и другой регламентированной продукции определяющими являются квалифицированная WPS и проектная спецификация.
1. Сначала определите семейство и марку
Аустенитные 304/304L и 316/316L обычно хорошо свариваются распространёнными дуговыми процессами. Для ферритных, мартенситных, дуплексных и PH-марок действуют иные металлургические ограничения. Уточните марку, толщину, геометрию, сочетание металлов, условия эксплуатации, код и требования к поверхности.
2. TIG, MIG и другие процессы
| Процесс | Типичное применение | Главный контроль |
|---|---|---|
| GTAW / TIG | Тонкий лист, корневые проходы труб, точные видимые швы | Чистота, газовая защита, контролируемое тепловложение |
| GMAW / MIG | Серийная сварка, длинные швы, высокая производительность | Нержавеющая проволока, перенос металла и газ по WPS |
| SMAW | Монтаж и ремонт | Класс электродов, хранение, межслойная очистка |
| FCAW | Высокая наплавка при наличии одобренной порошковой проволоки | Комбинация проволоки/газа и дым |
Прокрутите таблицу, чтобы увидеть все столбцы →
3. Присадка должна соответствовать основным металлам и службе
| Соединение | Частая присадка | Логика |
|---|---|---|
| 304 / 304L с аналогичной сталью | ER308L | Распространённая низкоуглеродистая присадка для семейства 18Cr-8Ni |
| 316 / 316L с аналогичной | ER316L | Сохраняет семейство металла шва с молибденом |
| Аустенитная нержавеющая с углеродистой | Часто ER309L или другая более легированная присадка по процедуре | Компенсирует разбавление со стороны менее легированного металла |
| Дуплекс | ER2209 во многих процедурах для 2205 | Поддерживает требуемую микроструктуру и свойства |
Прокрутите таблицу, чтобы увидеть все столбцы →
Проверенная действующая AWS A5.9/A5.9M:2022 классифицирует голые нержавеющие электроды/проволоки и прутки. Для сварных конструкций из нержавеющей стали AWS сейчас публикует D1.6/D1.6M:2017-AMD1. Применимую редакцию задаёт контракт.
4. Исключите загрязнение углеродистой сталью
Общие щётки, абразивы, столы, зажимы и шлифовальная пыль переносят свободное железо. Удалите масло, маркировку, клей, влагу и оксиды; при критичной поверхности используйте выделенный инструмент.
5. Защищайте корень
Одностороннее соединение с полным проплавлением может требовать инертного поддува корня. Сильное окисление с обратной стороны ухудшает очистку и коррозионные свойства.
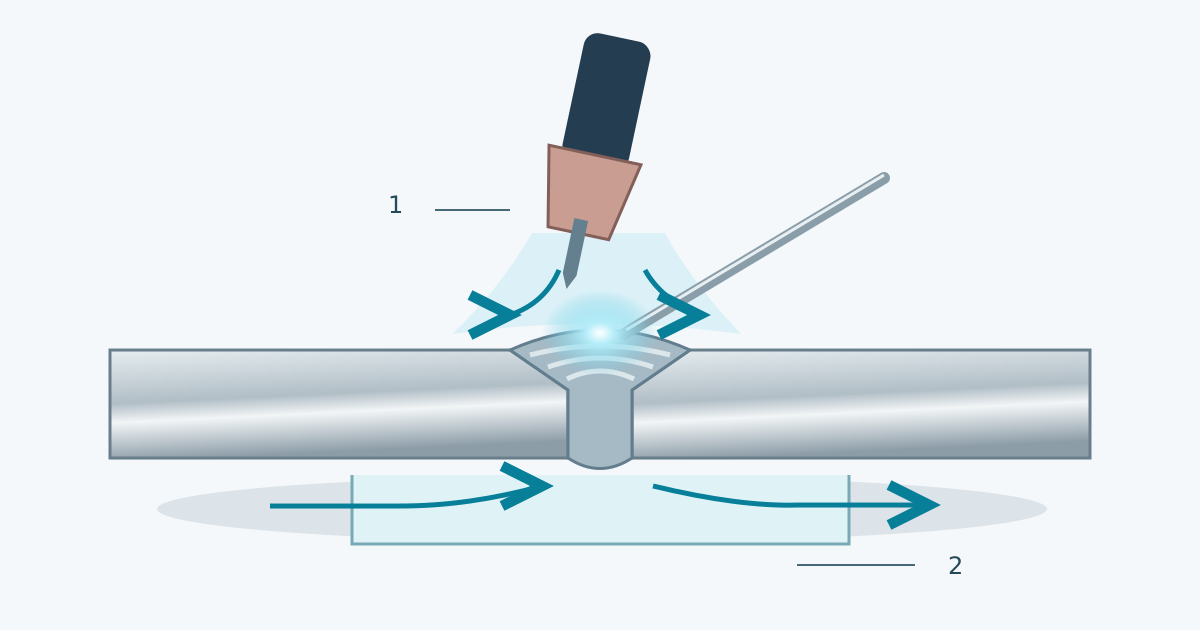
Чистый аргон распространён в TIG и для поддува; MIG может использовать специальные богатые аргоном смеси. Газ для углеродистой стали нельзя переносить без проверки WPS.
6. Контролируйте тепловложение и коробление
Аустенитная нержавеющая сталь хуже проводит тепло и сильнее расширяется, чем углеродистая. Точная сборка, правильные прихватки, короткие последовательные швы, разумное межслойное охлаждение и отсутствие лишнего объёма наплавки помогают тонкому листу сохранять форму.
Универсальной таблицы тока нет: ток, напряжение, скорость, диаметр проволоки, положение, толщина и разделка работают вместе.
7. Красивый валик не доказывает хороший корень
Контролируйте сплавление, проплавление, газовую защиту, поддув и межслойную очистку. Гладкий лицевой валик может сочетаться с сильным окислением с обратной стороны.
8. При коррозионных требованиях удаляйте цвета побежалости
Цветная оксидная плёнка возле сварного шва может сопровождаться обеднением хромом в приповерхностной зоне. В водных и коррозионно-чувствительных условиях послесварочная обработка становится техническим требованием.
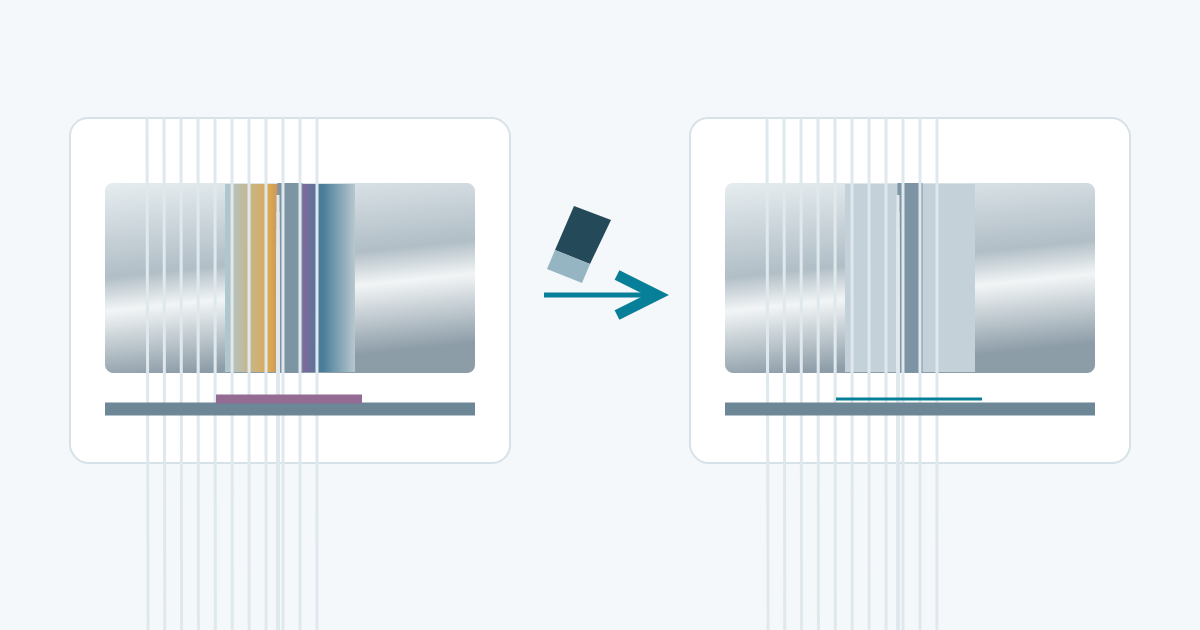
ASTM A380/A380M-25 охватывает очистку, удаление окалины, травление и пассивацию; ASTM A967/A967M-25 — химические пассивирующие обработки.
9. В соединении с углеродистой сталью учитывайте разбавление
Присадки семейства 309L распространены для многих соединений аустенитной нержавеющей и углеродистой стали, но выбор определяет WPS. После сварки задайте также покрытие и защиту углеродистой стороны.
10. Не переносите режим 304 на другие семейства
Ферритные стали чувствительны к росту зерна; мартенситные могут требовать подогрева, контроля водорода и PWHT; дуплексные — контроля фазового баланса; PH-марки — согласования сварки с окончательной термообработкой.
11. Сварочный дым — производственный риск
Дым при сварке нержавеющей стали может содержать соединения хрома и никеля, включая Cr(VI) в некоторых условиях. Применяйте местную вытяжку, СИЗ органов дыхания и другие меры по оценке риска и требованиям законодательства.
Короткий контроль перед сваркой
| Пункт | Вопрос |
|---|---|
| Материал | Какая точная марка и состояние? |
| Соединение | Какие толщина, сборка, проплавление и положение? |
| Процедура | Какая WPS/код/спецификация применима? |
| Присадка | Подходит ли она обоим металлам и условиям службы? |
| Чистота | Контролируются ли масло, оксиды и железное загрязнение? |
| Газ | Правильна ли защита и нужен ли поддув корня? |
| Тепло | Как последовательность ограничит коробление? |
| Финиш | Какие очистка, пассивация и контроль требуются? |
Прокрутите таблицу, чтобы увидеть все столбцы →
См. источники по сварке нержавеющей стали .
Можно ли сваривать 304 присадкой ER308L?
Это распространённая присадка для 304/304L, если её допускает WPS и условия службы.
Можно ли использовать ER308L для 316?
В отдельных квалифицированных процедурах — да, но ER316L является обычным соответствующим семейством, когда нужен молибденсодержащий металл шва типа 316L.
Всегда ли нужен поддув корня?
Нет. Это зависит от соединения и критериев приемки. Для одностороннего полного проплавления инертный поддув распространён, если состояние корня существенно.