
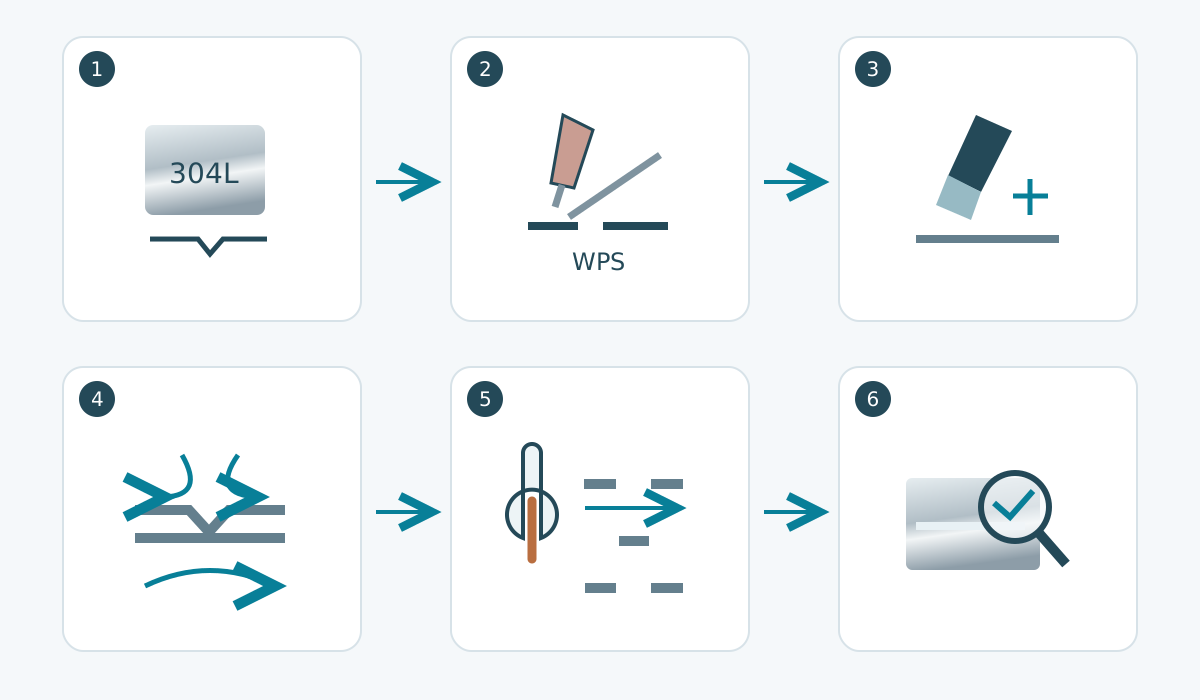
No existe un ajuste universal para “soldar inoxidable”. Un trabajo fiable sigue esta secuencia: identificar la aleación y la junta, elegir proceso y aporte, limpiar, controlar calor y deformación, proteger el baño y la raíz frente al aire y recuperar después el estado superficial requerido.
En estructuras, recipientes a presión, tubería sanitaria u otros trabajos reglamentados manda el WPS cualificado y la especificación del proyecto.
1. Identifique el material antes de elegir el aporte
304/304L y 316/316L austeníticos se sueldan con facilidad relativa mediante procesos de arco habituales. Los ferríticos, martensíticos, dúplex y endurecibles por precipitación exigen controles diferentes.
Confirme grado, espesor, geometría, combinación de metales, ambiente de servicio, código aplicable y acabado/inspección requeridos.
2. TIG, MIG y otros procesos
| Proceso | Uso frecuente | Punto de control |
|---|---|---|
| GTAW / TIG | Chapa fina, raíces de tubería, cordón visible de alta calidad | Limpieza, protección y bajo calor controlado |
| GMAW / MIG | Producción, costuras largas y mayor deposición | Hilo inoxidable, modo de transferencia y gas del procedimiento |
| SMAW | Campo y reparación | Clasificación y conservación del electrodo, limpieza entre pasadas |
| FCAW | Fabricación con mayor deposición cuando existe consumible aprobado | Combinación hilo-gas y control de humos |
Deslice la tabla para ver todas las columnas →
TIG funciona especialmente bien en espesores finos y raíces; MIG aporta productividad. La junta y el WPS deciden.
3. Seleccione el metal de aporte por ambos metales y por el servicio
| Combinación | Familia habitual | Motivo |
|---|---|---|
| 304 / 304L con similar | ER308L | Aporte bajo en carbono usado habitualmente con la familia 18Cr-8Ni |
| 316 / 316L con similar | ER316L | Mantiene una familia de metal depositado con molibdeno |
| Austenítico con acero al carbono | Con frecuencia ER309L u otro aporte sobrealeado definido por procedimiento | Compensa la dilución desde el lado menos aleado |
| Dúplex | Por ejemplo ER2209 en muchos procedimientos 2205 | Ayuda a obtener la microestructura y propiedades requeridas |
Deslice la tabla para ver todas las columnas →
AWS A5.9/A5.9M:2022 es la especificación AWS vigente comprobada para electrodos/hilos y varillas inoxidables desnudos. AWS publica D1.6/D1.6M:2017-AMD1 para estructuras soldadas de inoxidable. El contrato define la edición aplicable.
4. Evite contaminación de acero al carbono
Cepillos, abrasivos, mesas, mordazas y polvo de esmerilado compartidos pueden depositar hierro libre sobre el inoxidable. Limpie aceite, pintura de marcador, adhesivo, humedad y óxidos; use herramientas dedicadas donde la superficie sea crítica.
5. Proteja también la raíz
Una junta de penetración total soldada desde una sola cara puede necesitar purga inerte. Una raíz sin protección puede oxidarse intensamente y formar una superficie rugosa que perjudica limpieza y resistencia a la corrosión.
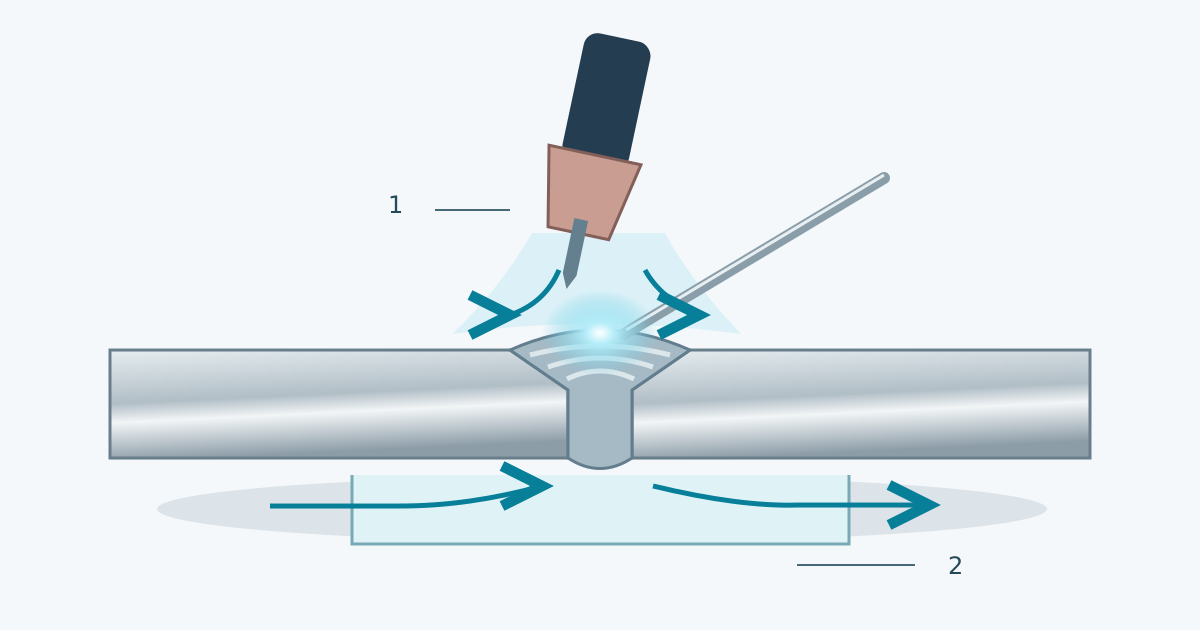
Argón puro es habitual en TIG y como gas de respaldo; MIG puede emplear mezclas ricas en argón específicas. No copie una mezcla de MIG para acero al carbono sin validar el procedimiento.
6. Controle calor y distorsión
El inoxidable austenítico conduce peor el calor y se dilata más que el acero al carbono. En chapa fina la deformación aparece pronto.
Ajuste bien la junta, distribuya puntos, limite el calor al necesario para la fusión, secuencie cordones cortos, use utillajes cuando corresponda y permita enfriamiento entre pasadas. Evite cordones sobredimensionados.
No hay una tabla universal de amperaje: corriente, tensión, velocidad, diámetro, posición, espesor y preparación actúan juntos.
7. Una cara bonita no demuestra una raíz correcta
Controle penetración, fusión, arco, aporte, cobertura gaseosa, purga y limpieza entre pasadas. Un cordón liso puede ocultar falta de penetración u oxidación severa en la cara posterior.
8. Trate la coloración térmica cuando importe la corrosión
La coloración junto al cordón es un óxido engrosado; debajo puede existir una zona empobrecida en cromo. En servicio acuoso o sensible a corrosión puede disminuir el comportamiento local.
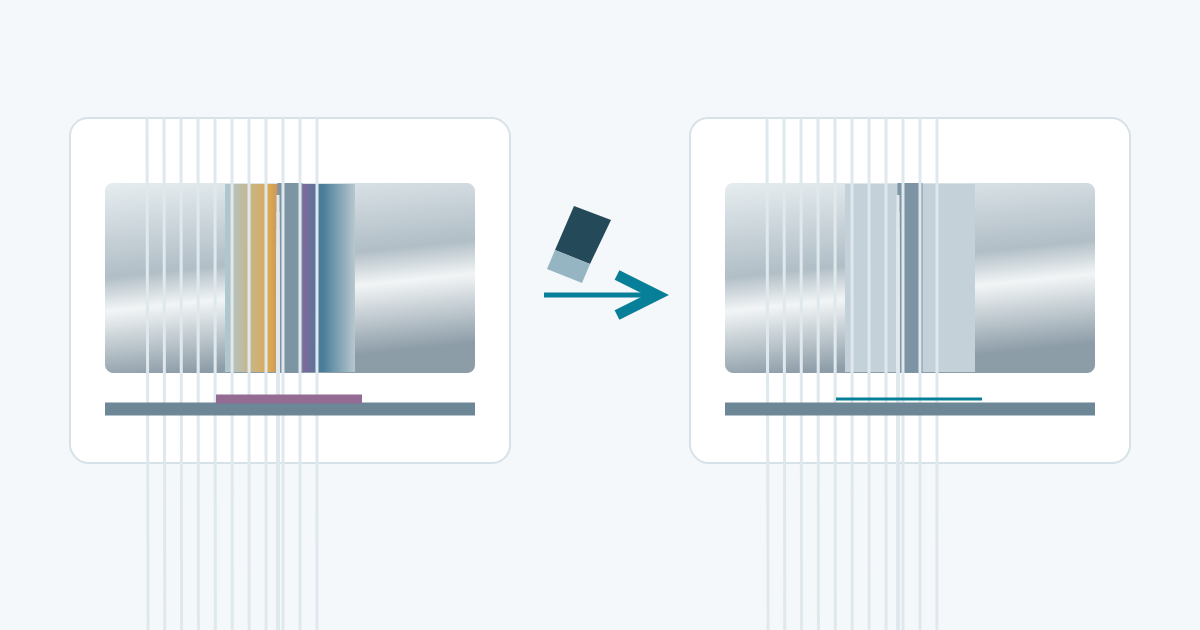
Limpieza mecánica, decapado, limpieza electroquímica y pasivado son operaciones distintas. ASTM A380/A380M-25 cubre prácticas de limpieza, desincrustado, decapado y pasivado; ASTM A967/A967M-25 cubre tratamientos químicos de pasivado.
9. Inoxidable con acero al carbono: controle dilución y acabado
Las uniones disímiles son habituales, pero el aporte se selecciona para tolerar la dilución desde el acero menos aleado. 309L se usa con frecuencia en muchas combinaciones, siempre sujeto al WPS. Después de soldar, incluya en la especificación la protección del lado de acero al carbono.
10. No extrapole la receta del 304
Ferríticos pueden exigir control frente a crecimiento de grano; martensíticos pueden necesitar precalentamiento, control de hidrógeno y tratamiento posterior; dúplex requiere conservar equilibrio ferrita-austenita; los PH dependen del tratamiento térmico final.
11. El humo de soldadura es un riesgo laboral
Los humos del inoxidable pueden contener compuestos de cromo y níquel, incluido cromo hexavalente en determinadas condiciones. Aplique extracción localizada, protección respiratoria y controles de exposición según normativa y evaluación de riesgos.
Lista antes de encender el arco
| Elemento | Pregunta |
|---|---|
| Material | ¿Qué grado y estado exactos estoy uniendo? |
| Junta | ¿Qué espesor, ajuste, penetración y posición se requieren? |
| Procedimiento | ¿Qué WPS/código/requisito de cliente gobierna? |
| Aporte | ¿Es adecuado para ambos metales y para el servicio? |
| Limpieza | ¿Se controlan aceite, óxidos y contaminación férrica? |
| Protección | ¿Es correcto el gas y necesita purga la raíz? |
| Calor | ¿Cómo limitará la secuencia distorsión y exceso de calor? |
| Acabado | ¿Qué limpieza, eliminación de color, pasivado e inspección se piden? |
Deslice la tabla para ver todas las columnas →
Fuentes: referencias de soldadura de inoxidable .
¿Puedo soldar 304 con ER308L?
Es una familia de aporte común para 304/304L, pero el WPS y el servicio mandan.
¿Puedo soldar 316 con ER308L?
Puede existir un procedimiento cualificado para determinadas combinaciones, pero ER316L es la familia de aporte desnudo habitual cuando se desea conservar un metal depositado de tipo 316L con molibdeno.
¿Siempre hay que purgar con argón?
No. Depende de junta, penetración, proceso y aceptación. En raíces de penetración total soldadas desde una sola cara, la purga inerte es muy habitual cuando importa el estado de la raíz.