
Para eliminar la coloración térmica de una soldadura inoxidable, hay que seleccionar un tratamiento capaz de retirar el óxido y la capa superficial empobrecida en cromo, y comprobar el resultado según el servicio y el acabado exigidos. Pueden servir el decapado químico, un tratamiento electroquímico adecuado o una secuencia mecánica validada. Desengrasar, recuperar el brillo y realizar una pasivación química cumplen funciones distintas.
Esta guía ayuda a especificar y supervisar tratamientos profesionales después de soldar. Los productos industriales de decapado pueden causar lesiones graves: requieren personal competente, instalaciones controladas y un procedimiento específico. El artículo no constituye una instrucción para manipular ácidos.
1. Definir el estado inicial y la aceptación
La coloración térmica corresponde al óxido coloreado que aparece en una superficie inoxidable calentada. Puede afectar a la cara de la soldadura, la zona térmicamente afectada y la raíz interior. El empobrecimiento en cromo bajo el óxido puede reducir la resistencia local a la corrosión. Una fotografía del color no permite determinar la profundidad que debe eliminarse, la resistencia restante ni la temperatura alcanzada al soldar.
Registre el grado, espesor, acabado original, posición de las soldaduras y caras accesibles. Identifique el contacto con agua, cloruros, fluidos de proceso y productos de limpieza. Un panel decorativo interior y un recipiente en contacto con un fluido requieren planes de aceptación diferentes. Las piezas destinadas a resistir oxidación a alta temperatura necesitan una evaluación de su servicio concreto.
Aplique la especificación contractual o de fabricación. No existe un color térmico admisible universal para todos los grados y ambientes. La cascarilla gruesa, las picaduras, grietas, raíces mal conformadas o posibles alteraciones metalúrgicas requieren evaluación del ingeniero responsable; el tratamiento superficial tiene límites.
2. Comparar la capacidad de cada método
| Tratamiento | Uso posible | Aspectos que validar |
|---|---|---|
| Decapado químico | Eliminar óxido y metal superficial afectado en grados compatibles | Compatibilidad del producto, cambio de acabado, acceso, retirada de residuos y gestión de efluentes |
| Limpieza electroquímica de soldaduras | Tratamiento localizado con un sistema definido de equipo y electrolito | Capacidad para la coloración, grado, perfil de soldadura y criterios de aceptación reales |
| Tratamiento mecánico | Retirada controlada cuando lo permiten el acceso, acabado y sección restante | Metal afectado residual, contaminación incrustada, rugosidad, sobrecalentamiento y pérdida de espesor |
| Pasivación química después de preparar la superficie | Eliminar la contaminación especificada y favorecer el estado pasivo | La pasivación habitual por sí sola no sustituye la eliminación del óxido térmico y del metal afectado |
Deslice la tabla para ver todas las columnas →
Un limpiador electroquímico con cepillo no tiene necesariamente la misma capacidad que un proceso de electropulido validado. Un cepillo inoxidable o una almohadilla abrasiva fina pueden modificar el aspecto sin demostrar que el tratamiento está completo. Si hay aceite o contaminación orgánica, incluya una preparación de desengrase independiente.
3. Validar una prueba representativa
Entregue al especialista una probeta soldada o acuerde una zona de prueba. Debe representar el grado, acabado, intensidad de coloración, perfil y limitaciones de acceso reales. Una probeta plana puede no reproducir una esquina interior estrecha o la raíz de una unión.
Defina la secuencia de inspección antes del tratamiento. Compare textura, brillo y dimensiones con el plano o la muestra aprobada. Cuando la resistencia a la corrosión sea crítica, el especialista responsable debe elegir un ensayo apropiado de cualificación o aceptación, con muestreo y límites definidos. Una prueba satisfactoria respalda esas condiciones concretas; cambiar de grado, producto o ajustes exige revisar su aplicabilidad.
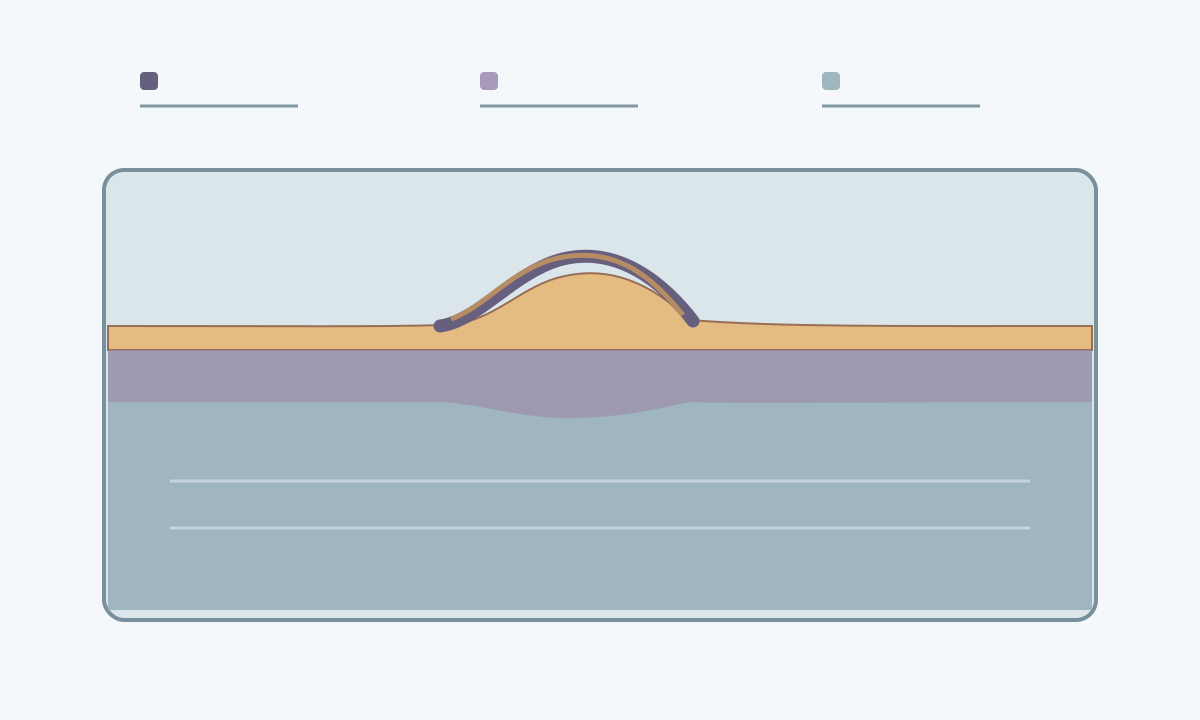
4. Preparar la seguridad y la gestión de residuos
Asigne el trabajo a personal formado que utilice la ficha de datos de seguridad vigente y un procedimiento aprobado. Evalúe exposición, ventilación, protección personal, aislamiento de materiales próximos, respuesta a emergencias y gestión de residuos. Los productos que contienen ácido fluorhídrico presentan riesgos especialmente graves. Las alternativas también requieren evaluación propia.
La instalación debe contener los residuos del tratamiento y las aguas de aclarado, incluidos los contaminantes retirados del metal. No los vierta al desagüe ordinario. Organice su recogida y tratamiento conforme a las exigencias locales antes de empezar. Detenga el trabajo si el lugar, el acceso o las medidas de emergencia resultan insuficientes.
5. Establecer una secuencia controlada
La instrucción de trabajo debe asignar estos ocho puntos de control, manteniendo los requisitos operativos del proveedor:
- Identificar pieza, grado, soldaduras, límites de tratamiento y especificación de aceptación.
- Examinar los defectos y fotografiar caras y raíces accesibles antes de intervenir.
- Retirar aceite y otros contaminantes mediante una preparación compatible.
- Confirmar método validado, formación del operador, estado del equipo y controles de seguridad.
- Tratar las superficies indicadas sin comprometer geometría de soldadura, dimensiones ni acabados próximos.
- Completar la eliminación de residuos y los aclarados prescritos, con acceso y drenaje suficientes.
- Realizar la pasivación o el acabado adicional especificados, seguidos de limpieza y secado según corresponda.
- Inspeccionar, registrar los resultados y retener las zonas no conformes para corregirlas y volver a inspeccionarlas.
No hay una concentración ácida, tiempo de contacto, secuencia abrasiva o ajuste de máquina válido para todas las soldaduras inoxidables. Estos datos pertenecen al procedimiento validado para el producto y la pieza.
6. Incluir la raíz y conservar el acabado
En tuberías, depósitos y construcciones huecas, localice todas las superficies expuestas al fluido de servicio. Una soldadura exterior brillante puede ocultar coloración en la raíz. Resuelva el tratamiento y la inspección interiores antes de que el montaje cierre el acceso. Un boroscopio documenta el aspecto de las zonas visibles, pero no demuestra por sí solo su resistencia a la corrosión.
Revise uniones, rendijas y extremos ciegos donde puedan quedar líquidos. Si no puede demostrar un tratamiento completo y la retirada de residuos, revise el plan con el ingeniero responsable.
El decapado puede cambiar el brillo; el acabado mecánico puede alterar la dirección del grano y el espesor local. Solo enrase una soldadura si el diseño lo permite. Para controlar la apariencia, consulte la guía de pulido de chapa inoxidable .
7. Verificar algo más que el color
Inspeccione toda la zona acordada con iluminación adecuada, incluidos sus bordes. Busque óxido residual, vetas, nuevas picaduras, marcas abrasivas, residuos retenidos y daños del acabado. Compruebe dimensiones y rugosidad cuando estén especificadas.
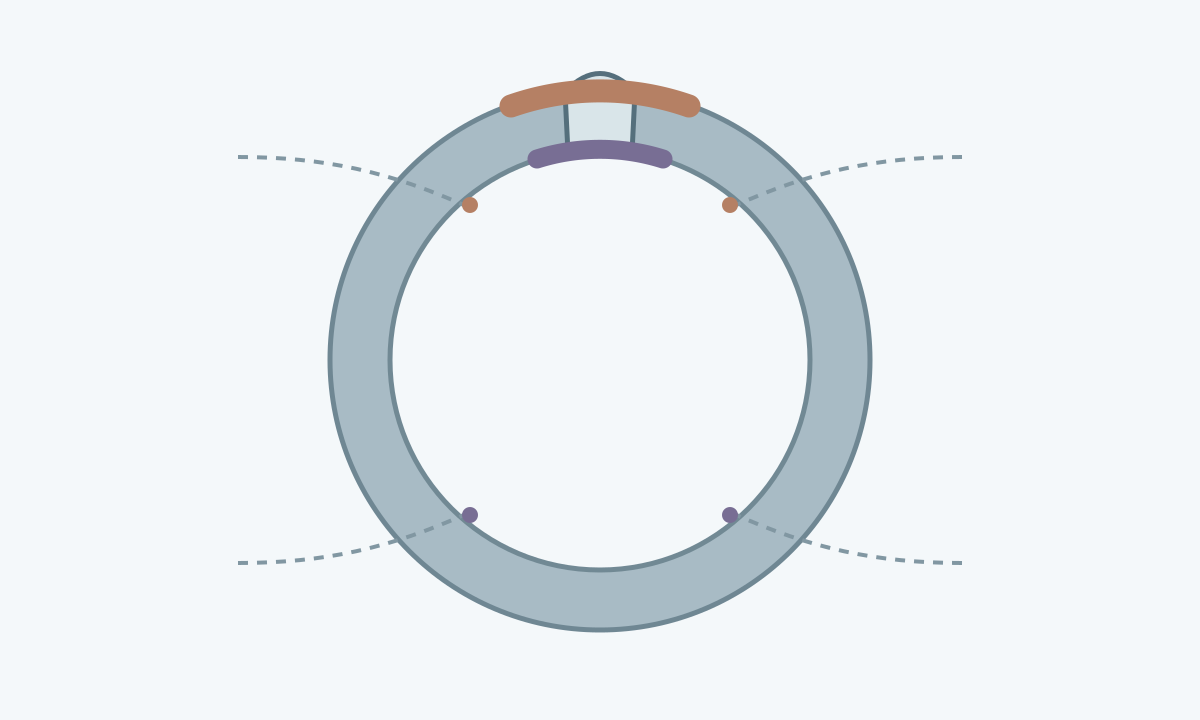
ASTM A380/A380M-25 aborda las prácticas de limpieza y tratamiento superficial; ASTM A967/A967M-25 cubre la pasivación química y sus opciones de verificación. La especificación acordada y la norma completa aplicable determinan el método y los criterios. Un ensayo de hierro libre evalúa contaminación; por sí solo no demuestra la eliminación de la capa empobrecida en cromo ni la idoneidad para cualquier medio corrosivo. La comprobación de continuidad de la película de agua evalúa limpieza superficial y también tiene alcance limitado.
8. Documentar la aceptación y reducir las repeticiones
El registro de liberación debe identificar pieza, grado, revisión del procedimiento, zonas tratadas, sistema de producto o equipo, operador, resultados y reparaciones. Declare las áreas inaccesibles. Conserve fotografías o muestras acordadas y proteja la pieza limpia de residuos de acero al carbono durante manipulación y almacenamiento.
Si el problema se repite, revise protección gaseosa, protección de raíz, acceso a la unión y procedimiento de soldadura aprobado. Prevenir reduce el trabajo posterior; la aceptación final sigue dependiendo del estado especificado. Consulte cómo soldar acero inoxidable para los controles previos y cómo elegir el grado si falta definir su compatibilidad con el servicio.