
El pulido de chapa inoxidable se controla mejor cuando el acabado final está definido antes de empezar. Dirección del grano, nivel de reflexión, defectos admisibles, rugosidad cuando sea necesaria y una muestra aprobada proporcionan una referencia práctica para producción.
Después se puede trabajar con una secuencia estable: partir de una superficie adecuada, eliminar sólo los defectos necesarios, refinar la huella abrasiva por etapas, evitar calor excesivo y contaminación férrica, y revisar la pieza completa bajo condiciones de observación constantes.
1. Especifique el acabado antes de elegir abrasivos
| Objetivo | Aspecto | Control de producción |
|---|---|---|
| Acabado de suministro | 2B, BA/2R u otra superficie de laminación | Registre acabado y daños existentes antes de trabajar. |
| Direccional/cepillado | Grano visible y alineado | Fije dirección, sistema abrasivo, pasadas y muestra patrón. |
| Satinado | Textura suave de menor reflexión | Controle la uniformidad de toda la zona visible. |
| Pulido brillante | Mayor reflexión y rayado cada vez más fino | Elimine la familia de rayas anterior antes de avanzar. |
| Tipo espejo | Reflexión muy alta y pocas líneas visibles | Use abrasivos finos progresivos y pulido final adecuado. |
| Reparación local | Zona reparada integrada con el grano vecino | Respete dirección y difumine sobre una zona suficiente. |
Deslice la tabla para ver todas las columnas →
2. Parta de la superficie más próxima al objetivo
Una superficie 2B o de recocido brillante en buen estado requiere poca eliminación de material. Rayas profundas, rectificado de soldaduras o daños de fabricación pueden justificar un inicio más agresivo; las zonas sanas conviene conservarlas.
worldstainless identifica 2B como acabado laminado en frío de uso general, BA/2R como recocido brillante, No. 4 / 1J-2J como cepillado o pulido, No. 6 / 1K-2K como satinado y No. 8 / 1P-2P como categoría de alto brillo tipo espejo. Para coincidencia estética, una muestra física aceptada aporta un criterio más preciso.
3. Elimine defectos con una secuencia controlada
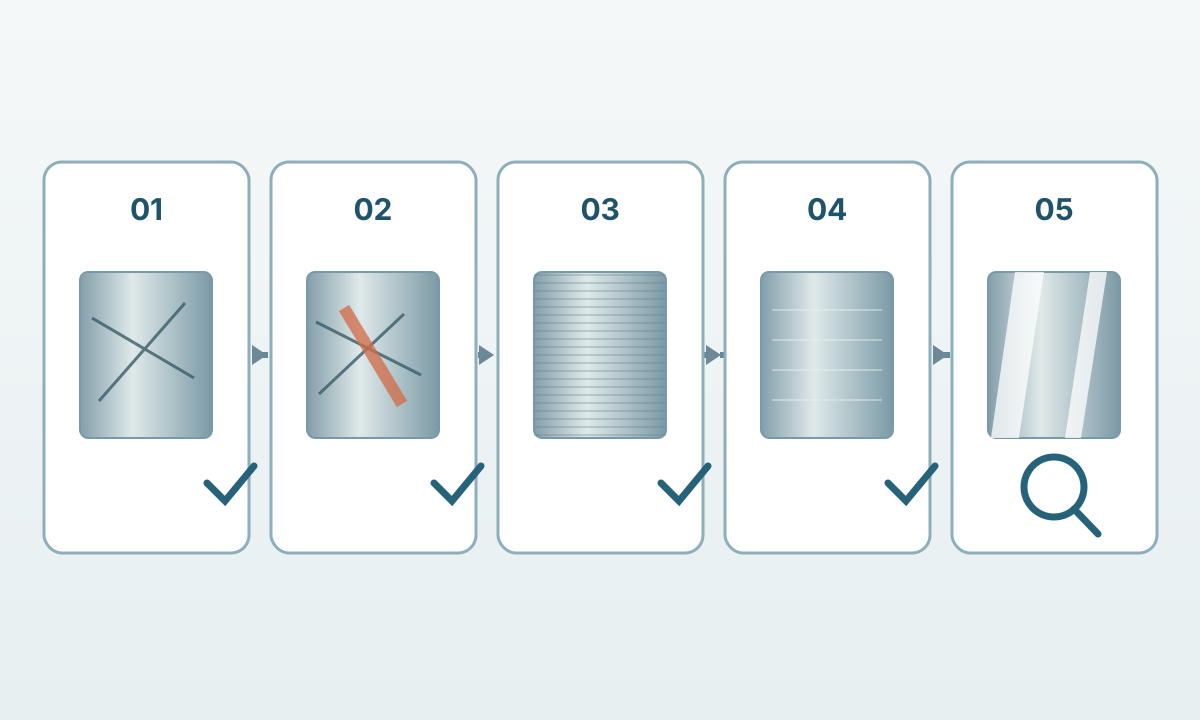
Comience con el abrasivo suficientemente grueso para borrar el defecto más profundo que deba desaparecer. Continúe con etapas más finas y compruebe que el patrón anterior ha quedado eliminado antes de cambiar de grado. Saltos excesivos dejan líneas profundas que se hacen más visibles al aumentar el brillo.
Limpie superficie y herramientas entre etapas. Partículas gruesas arrastradas a una fase fina pueden crear nuevas marcas. En paneles grandes, mantenga presión, velocidad y solape para reducir bandas y ondulaciones.
El número de grano por sí solo no garantiza el mismo aspecto entre diferentes abrasivos, máquinas, ruedas de contacto y superficies iniciales. Valide el sistema completo cuando la repetibilidad visual sea importante.
4. Mantenga dirección de grano y transición
En un acabado direccional, las últimas pasadas deben seguir una sola dirección controlada. Mantenga trayectoria, solape, presión y condición del abrasivo. Las marcas cruzadas resaltan con iluminación rasante.
Para igualar un acabado existente, prepare una probeta del mismo grado y superficie inicial. Compare con la muestra aprobada antes de procesar un panel grande. En aplicaciones decorativas, indique también la orientación del grano en el plano.
5. Controle calor y contaminación
Reserve bandas, discos, cepillos y medios de contacto para acero inoxidable. Outokumpu recomienda que las muelas y bandas sean nuevas o hayan trabajado únicamente inoxidable. Nickel Institute advierte del riesgo de contaminación con cepillos de acero al carbono y de inoxidables ferríticos de la serie 400.
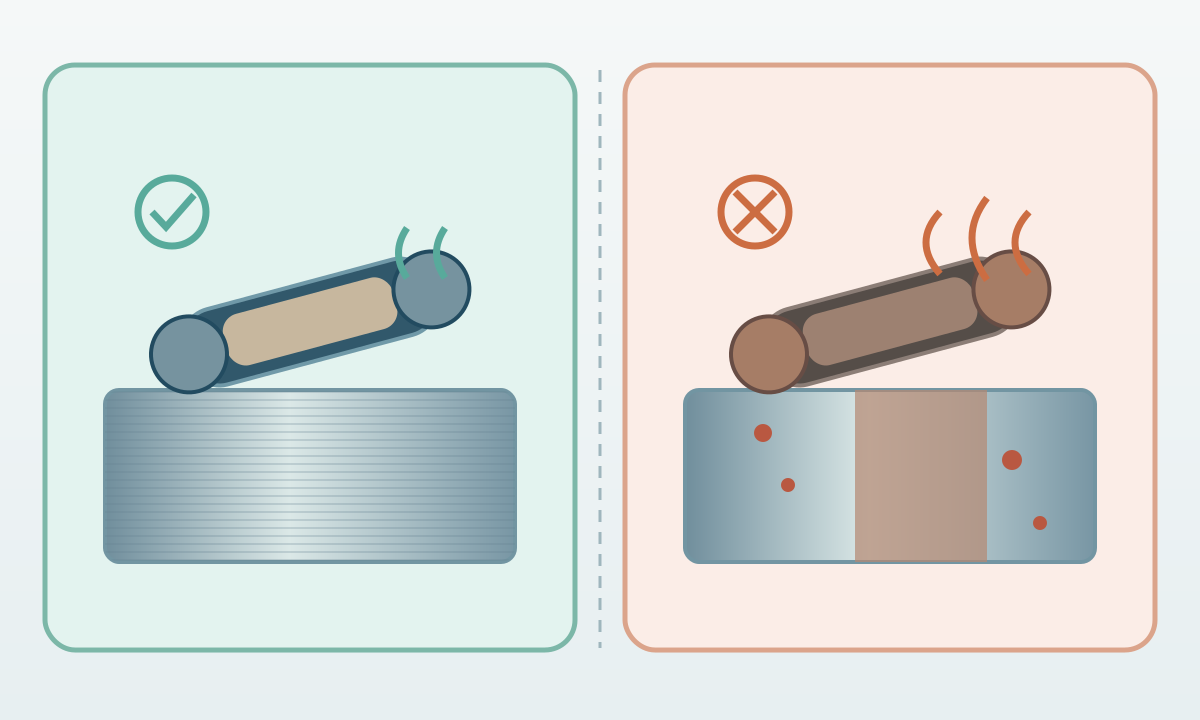
Limite también la temperatura. Outokumpu recomienda evitar el calentamiento que produzca una capa de óxido amarilla. Use pasadas controladas y permita disipación térmica. Si existen tintes térmicos o hierro incrustado y el servicio exige resistencia a la corrosión, puede ser necesario añadir un tratamiento químico adecuado.
6. Construya brillo y espejo de forma progresiva
Una superficie brillante necesita una base uniforme. Toda raya gruesa que llegue a las etapas finas requiere mucho más trabajo después. Avance por abrasivos progresivamente finos y utilice al final el pulido o abrillantado correspondiente al acabado acordado.
worldstainless describe No. 8 / 1P-2P mediante abrasivos sucesivamente más finos seguidos por un abrillantado muy fino. La combinación exacta de granos, compuestos, velocidad y presión debe validarse con equipo y material reales.
Con mayor reflectividad también se aprecia mejor la planitud. Una presión localizada puede producir distorsión visual incluso después de eliminar las rayas.
7. Inspeccione y documente la superficie
Revise la chapa con orientación e iluminación constantes. Compruebe dirección del grano, uniformidad de brillo, rayas residuales, transiciones de borde y reparaciones. Para superficies críticas, conserve una muestra o panel firmado.
Ra puede complementar la especificación cuando la rugosidad sea funcional o contractual. Un valor único de rugosidad no define por completo la apariencia direccional; combínelo con designación de acabado, método de proceso y muestra cuando proceda.
En el comercio internacional aparecen nombres ASTM tipo No. y códigos EN. Indique en el plano o pedido la designación y el criterio de aceptación para evitar interpretaciones diferentes.
8. Repare rayas sin dejar un parche visible
Identifique primero la dirección existente. Trabaje siguiendo ese grano y difumine sobre una zona suficientemente amplia con la misma familia abrasiva. Una pequeña zona excesivamente brillante puede destacar más que la raya original.
Los acabados de fábrica 2B y BA dependen del proceso de laminación y recocido, por lo que una reparación mecánica pequeña puede no reproducir exactamente su óptica. Cuando la estética sea crítica, puede convenir ampliar el reacondicionamiento o sustituir el panel.
Si también hay tinte de soldadura, contaminación férrea o requisitos severos de corrosión, el método de limpieza debe atender esas condiciones. Consulte cómo elegir un grado inoxidable y cómo soldar acero inoxidable .