
Полирование листовой нержавеющей стали проще контролировать, если требуемая поверхность задана до начала работы. Направление риски, отражающая способность, допустимые дефекты, шероховатость при необходимости и утвержденный образец формируют понятный критерий для производства.
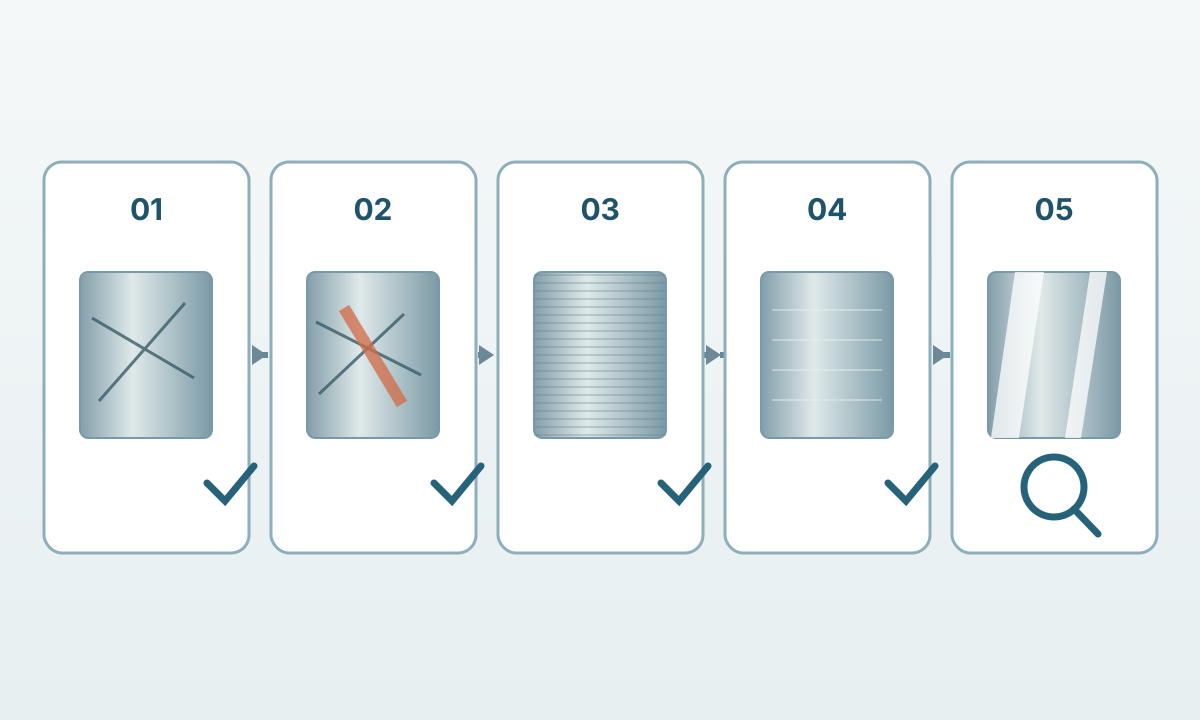
Дальше процесс строится последовательно: выбрать подходящую исходную поверхность, убрать требуемые дефекты, поэтапно уменьшить риску, контролировать нагрев и загрязнение железом, затем проверить весь лист в одинаковых условиях.
1. Задайте поверхность до выбора абразива
| Цель | Вид | Контроль процесса |
|---|---|---|
| Исходная поверхность | 2B, BA/2R или другая поставляемая отделка | Зафиксируйте состояние и дефекты до обработки. |
| Направленная/шлифованная | Видимая риска одного направления | Задайте направление, систему абразива, проходы и образец. |
| Сатиновая | Мягкая фактура с меньшим отражением | Контролируйте однородность всей видимой зоны. |
| Яркая полировка | Повышенное отражение и постепенно более тонкая риска | Удаляйте следы предыдущей стадии перед переходом дальше. |
| Зеркальный тип | Очень высокое отражение и минимум видимой риски | Применяйте последовательные тонкие абразивы и финишную полировку. |
| Локальный ремонт | Участок, слитый с окружающей фактурой | Соблюдайте направление и расширяйте зону растушевки. |
Прокрутите таблицу, чтобы увидеть все столбцы →
2. Начинайте с поверхности, близкой к требуемой
Качественная 2B или светлая отожженная поверхность требует меньшего съема. Глубокие царапины, зачистка сварки или повреждения изготовления могут потребовать более грубого старта; неповрежденные зоны лучше сохранить.
worldstainless относит 2B к универсальной холоднокатаной поверхности, BA/2R — к светлому отжигу, No. 4 / 1J-2J — к шлифованной или полированной, No. 6 / 1K-2K — к сатиновой, No. 8 / 1P-2P — к высокоотражающей зеркальной категории. При строгих требованиях к виду полезен утвержденный физический образец.
3. Удаляйте дефекты контролируемой последовательностью
Начальный абразив выбирайте достаточно грубым для самого глубокого дефекта, который требуется убрать. Затем переходите к более тонким стадиям. До смены зерна убедитесь, что предыдущая риска удалена равномерно. Слишком большой скачок по зернистости оставляет отдельные глубокие линии.
Между стадиями очищайте лист и инструмент. Крупные частицы в тонкой операции создают новые царапины. На больших панелях поддерживайте близкие давление, скорость и перекрытие проходов, чтобы уменьшить полосы и волнистость.
Один номер зерна не гарантирует одинаковый вид для разных абразивов, станков, контактных роликов и исходных поверхностей. Для серийной визуальной повторяемости проверяйте систему целиком.
4. Сохраняйте направление риски и плавный переход
Для направленной отделки последние проходы выполняйте в одном контролируемом направлении. Сохраняйте движение инструмента, перекрытие, давление и состояние абразива. Поперечные следы хорошо видны при косом освещении.
При подборе к существующей поверхности сначала изготовьте пробник той же марки и исходного состояния. Сравните с утвержденным образцом до обработки крупной детали. Для декоративных изделий направление риски также стоит обозначить на чертеже.
5. Контролируйте нагрев и загрязнение
Ленты, диски, щетки и контактные материалы выделяйте только для нержавеющей стали. Outokumpu рекомендует новые инструменты либо ранее применявшиеся исключительно на нержавейке. Nickel Institute предупреждает о загрязнении от углеродистой стали и щеток из ферритных нержавеющих сталей серии 400.
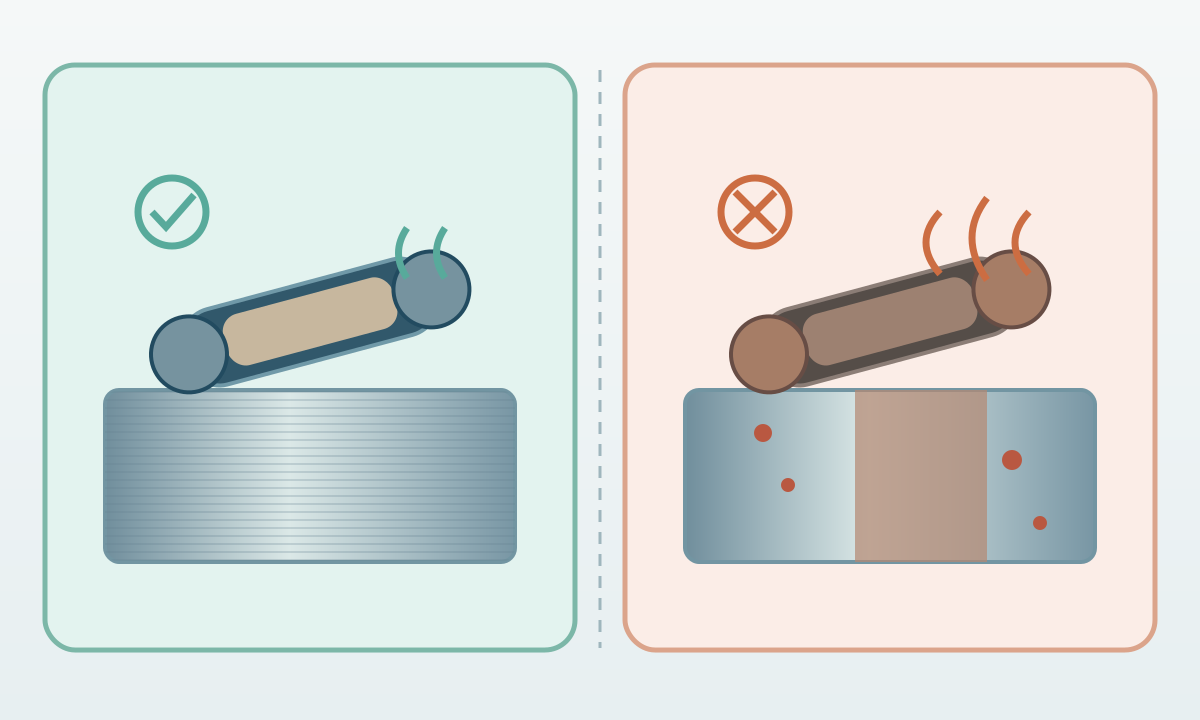
Ограничивайте нагрев. Outokumpu указывает, что поверхность не следует нагревать до появления желтого оксидного слоя. Работайте легкими контролируемыми проходами и давайте теплу уходить. При наличии цветов побежалости или внедренного железа и высоких требованиях к коррозионной стойкости может понадобиться подходящая химическая очистка.
6. Создавайте яркую и зеркальную поверхность поэтапно
Высокая отражающая способность требует равномерной основы. Грубая риска, дошедшая до тонких операций, потребует значительно больше времени. Продвигайтесь к более тонким абразивам до однородности и затем применяйте финишное полирование, соответствующее образцу.
worldstainless описывает No. 8 / 1P-2P как последовательность все более тонких абразивов с очень тонким последующим полированием. Конкретный набор зерен, паста, скорость и давление определяются оборудованием, материалом и критерием приемки.
С ростом отражения заметнее становится плоскостность. Сильное локальное давление может создать оптическое искажение даже после удаления рисок.
7. Контролируйте и задавайте готовую поверхность
Осматривайте лист при постоянных ориентации и освещении. Проверяйте направление риски, равномерность яркости, остаточные царапины, переходы и зоны ремонта. Для ответственного декоративного вида храните утвержденный образец или панель.
Ra может дополнять требования, когда шероховатость имеет функциональное или договорное значение. Одно число не описывает направленный рисунок полностью; при необходимости объединяйте его с обозначением поверхности, процессом и образцом.
В международных поставках встречаются как названия ASTM типа No., так и коды EN. На чертеже или в заказе укажите требуемое обозначение и способ приемки.
8. Ремонтируйте царапины без заметного пятна
Сначала определите существующее направление риски. Работайте вдоль него и растушевывайте ремонт на достаточно широкую зону той же системой абразивов. Маленький чрезмерно блестящий участок может быть заметнее исходного дефекта.
Заводские 2B и BA формируются контролируемыми процессами прокатки и отжига, поэтому локальная механическая обработка может не повторить их оптический характер. При строгой эстетике более равномерный результат дает обработка большей площади или замена панели.
Если присутствуют цвета побежалости сварки, железное загрязнение или тяжелые коррозионные условия, способ очистки должен учитывать и эти требования. См. выбор марки нержавеющей стали и сварку нержавеющей стали .