
不锈钢板抛光要获得稳定外观,第一步是把目标表面定义清楚。纹路方向、反射程度、允许的划痕、必要时的粗糙度,以及确认过的样板,都比单独写一个磨料目数更能指导生产。
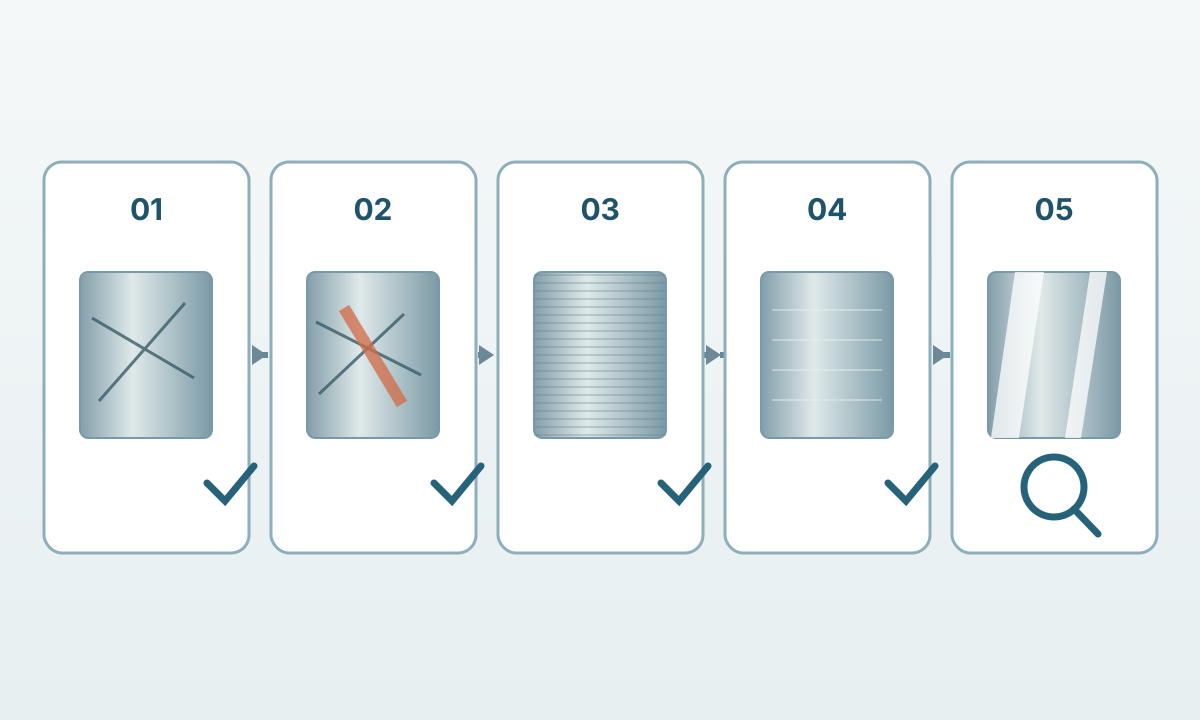
工艺可以按清晰的顺序执行:选择接近目标的原始表面,只去除必须处理的缺陷,逐级细化磨痕,控制发热与铁污染,最后在统一光照和观察方向下检验整块板面。
1. 先定义成品表面
| 目标 | 外观特征 | 生产控制 |
|---|---|---|
| 原始轧制表面 | 2B、BA/2R 或其他供货表面 | 加工前记录供货状态和现有缺陷。 |
| 拉丝/定向纹 | 纹路清晰且方向一致 | 固定纹向、磨料系统、走刀方式和确认样板。 |
| 缎面 | 柔和、反射较低 | 重点控制整块可视区域的均匀性。 |
| 亮面抛光 | 反射更高,磨痕逐步细化 | 进入下一道工序前清除前一道较粗磨痕。 |
| 镜面类表面 | 高反射,明显磨痕很少 | 逐级细磨后采用合适的抛光或布轮工序。 |
| 局部修复 | 修复区与周围纹理融合 | 沿原纹向扩大过渡区域,避免形成明显色块。 |
在表格内横向滚动可查看所有列 →
2. 从最接近目标的表面开始
优先选择接近最终要求的供货表面。状态良好的 2B 或光亮退火表面,需要去除的材料较少。深划痕、焊缝修整或制造损伤可能需要较粗的起始磨料;完好区域没有必要进行大面积重磨。
worldstainless 将 2B 归为常用冷轧表面,BA/2R 为光亮退火表面,No. 4 / 1J-2J 对应拉丝或抛光类表面,No. 6 / 1K-2K 属于缎面类,No. 8 / 1P-2P 属于高反射镜面类。对外观一致性要求较高的项目,还应使用经双方确认的实物样板作为验收参照。
3. 按受控磨料序列去除缺陷
起始磨料只需要粗到足以消除必须处理的最深缺陷。随后逐级使用更细的磨料。每次换级前,先确认上一道磨痕已经均匀消除。跨级过大容易留下孤立深纹,表面越亮时越显眼。
每道工序之间及时清洁板面和工具,防止粗颗粒或金属屑进入后续细磨。大面积装饰板还要保持接触压力、移动速度和重叠宽度相对稳定,减少条带和局部波纹。
单独的粒度或目数无法保证不同磨料品牌、设备、接触轮和原始表面得到完全相同的外观。对批量外观有要求时,应验证整套磨料和设备组合。
4. 保持纹向和过渡一致
定向表面的最后几道应沿统一方向完成。工具移动、重叠、压力和磨料状态尽量保持一致。斜射光下,横向杂纹会非常明显。
需要匹配现有板面时,先用同牌号、同原始表面的试片确认效果。建筑和装饰项目还应在图纸上标注纹路方向,避免相邻板安装后出现视觉方向差异。
5. 控制发热和异种金属污染
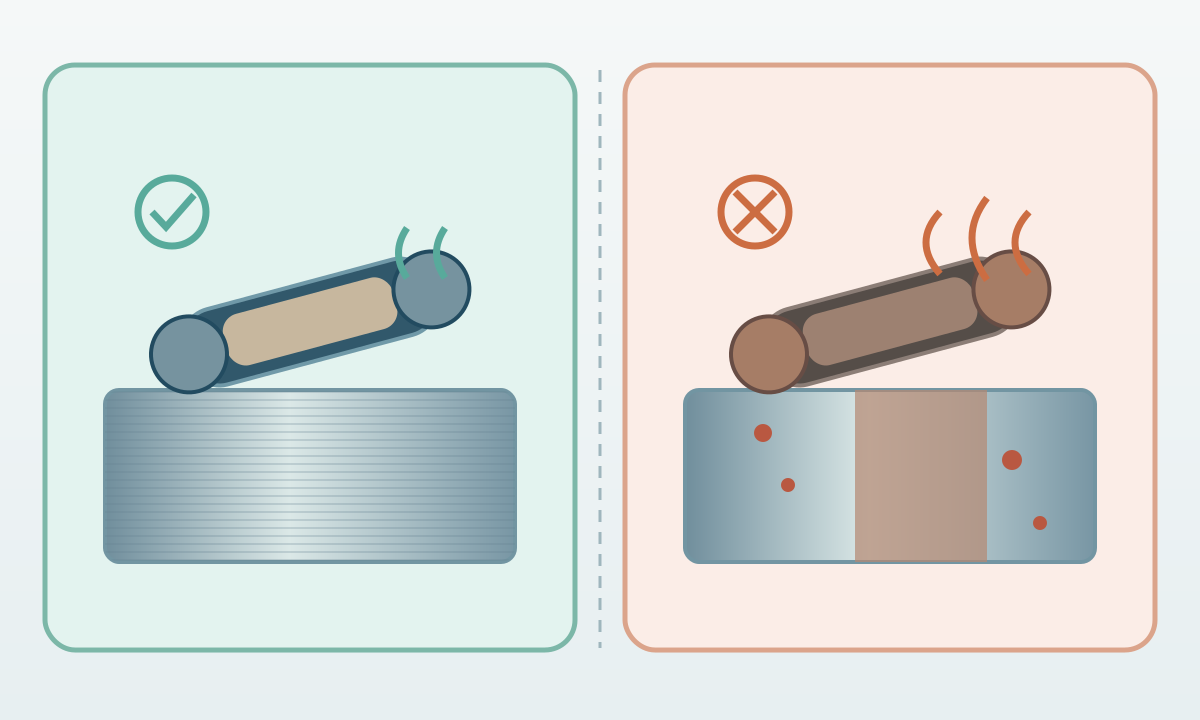
砂带、砂碟、刷具及其他接触工具应专用于不锈钢。Outokumpu 建议磨削砂轮或砂带使用新品,或此前只加工过不锈钢。Nickel Institute 也提醒,碳钢和 400 系铁素体不锈钢钢丝刷会给表面带来耐蚀性较低的金属污染。
磨削过程中还要限制温升。Outokumpu 明确提出应避免把表面加热到形成黄色氧化层的程度。采用受控的轻切削,并在需要时安排散热。若制造过程已经产生热变色、游离铁或嵌入污染,而且零件有耐蚀要求,机械处理后可能还要选择适用的化学清理工艺。
6. 亮面和镜面要逐级建立
高亮和镜面类表面要求前一道基础足够干净。越早留下的粗划痕,到了细磨阶段越难消除。逐级细化直至表面均匀,再进入与目标表面相匹配的抛光或布轮工序。
worldstainless 对 No. 8 / 1P-2P 的描述是采用逐渐变细的磨料,随后进行很细的抛光处理。这说明了工艺方向;具体粒度组合、抛光剂、速度和压力仍需要根据设备、材料和目标样板确定。
反射度提高后,板面平整度也更容易被观察到。局部压力过大可能造成视觉畸变,即使单个划痕已经去除。
7. 用统一条件检验成品表面
检验时固定板材方向和照明条件,检查纹向、亮度/色泽均匀性、残留划痕、边缘过渡以及局部修复区。重要装饰面建议使用签认的样板或样板板。
需要功能性或采购控制时,可以增加 Ra 等粗糙度指标。单个粗糙度数值无法完整描述定向纹理的视觉效果,可与表面等级、工艺要求和实物样板组合使用。
国际供应中常同时见到 ASTM 风格的 No. 表面名称和 EN 表面代码。图纸或采购文件应写清目标等级和验收方式,减少不同供应商对名称理解差异带来的争议。
8. 修复划痕时控制可见边界
先确认原有纹路方向,再沿同方向逐级处理,并把过渡扩展到足够宽的区域。只在一个小点上抛得过亮,往往会形成比原划痕更醒目的色差。
2B 和光亮退火表面来自受控轧制和退火工艺,局部机械修复很难完全复制原有光学特征。外观要求严格时,更换板材或扩大整面重整区域通常更容易获得一致效果。
若零件还存在焊接热变色、铁污染或高耐蚀服役要求,清理方案还需同时满足耐蚀需求。材料选择可参阅不锈钢牌号选择指南 ,焊后处理可结合不锈钢焊接指南 判断。