
Paslanmaz çelik sac parlatma işlemi, hedef yüzey daha başlamadan tanımlandığında daha kolay kontrol edilir. Tane yönü, yansıtıcılık, kabul edilebilir çizikler, gerektiğinde pürüzlülük ve onaylı bir referans numune üretim için açık hedef oluşturur.
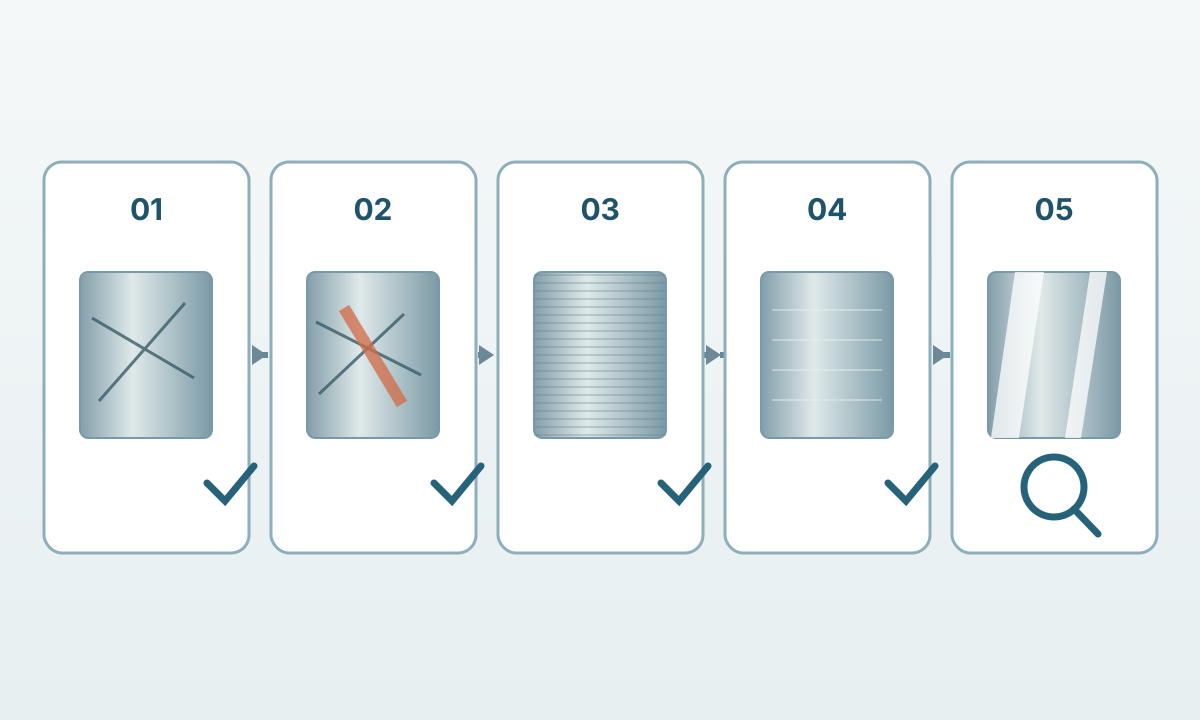
Ardından proses düzenli bir akış izler: uygun başlangıç yüzeyini seçmek, gerekli kusurları gidermek, çizik desenini kademeli inceltmek, ısıyı ve demir bulaşmasını kontrol etmek ve panelin tamamını tutarlı koşullarda incelemek.
1. Aşındırıcıdan önce yüzeyi tanımlayın
| Hedef | Görünüm | Üretim kontrolü |
|---|---|---|
| Başlangıç yüzeyi | 2B, BA/2R veya başka fabrika yüzeyi | İşlem öncesi yüzeyi ve mevcut kusurları kaydedin. |
| Yönlü/fırçalı | Belirgin ve aynı yönde izler | Yönü, aşındırıcı sistemini, geçişleri ve numuneyi sabitleyin. |
| Saten | Daha düşük yansıtıcılı yumuşak doku | Tüm görünür alanda homojenliği kontrol edin. |
| Parlak polisaj | Daha yüksek yansıma ve incelen çizikler | Sonraki aşamaya geçmeden önce eski çizik ailesini kaldırın. |
| Ayna tipi | Çok yüksek yansıma, az görünür iz | Kademeli ince aşındırıcı ve uygun buffing kullanın. |
| Lokal onarım | Çevre dokuya karışan tamir alanı | Yöne uyun ve geçişi yeterli genişliğe yayın. |
Tüm sütunlar için tabloyu kaydırın →
2. Hedefe en yakın uygun yüzeyden başlayın
İyi durumdaki 2B veya parlak tavlanmış yüzey daha az malzeme kaldırma ister. Derin çizik, kaynak taşlama veya imalat hasarı daha kaba bir başlangıç gerektirebilir; sağlam bölgeleri gereksiz yere aşındırmayın.
worldstainless 2B’yi genel amaçlı soğuk haddelenmiş yüzey, BA/2R’yi parlak tavlanmış, No. 4 / 1J-2J’yi fırçalı veya polisajlı, No. 6 / 1K-2K’yi saten ve No. 8 / 1P-2P’yi yüksek yansıtıcılı ayna tipi sınıf olarak tanımlar. Görsel eşleşme gereken işlerde onaylı fiziksel numune daha güçlü bir kabul ölçütüdür.
3. Kusurları kontrollü aşındırıcı sırasıyla giderin
İlk aşındırıcı, giderilmesi gereken en derin kusuru kaldıracak kadar kaba olmalıdır. Sonra giderek ince kademelere geçin. Kademe değiştirmeden önce önceki çizik deseninin homojen biçimde kaybolduğunu kontrol edin.
Her aşama arasında yüzeyi ve takımları temizleyin. Kaba parçacıklar ince aşamaya taşınırsa yeni çizikler oluşabilir. Büyük panellerde basınç, hız ve bindirmeyi tutarlı tutarak bantlaşma ve dalgalanmayı azaltın.
Tek bir grit numarası, farklı aşındırıcı ürünler, makineler, temas tekerleri ve başlangıç yüzeylerinde aynı görünümü garanti etmez. Görsel tekrarlanabilirlik önemliyse sistemin tamamını doğrulayın.
4. Tane yönünü ve geçişi tutarlı tutun
Yönlü yüzeyde son geçişleri tek kontrollü yönde yapın. Takım hareketi, bindirme, basınç ve aşındırıcı durumunu koruyun. Çapraz çizikler eğik ışıkta belirginleşir.
Mevcut yüzeyi eşleştirirken aynı kalite ve başlangıç yüzeyinden bir deneme parçası hazırlayın. Büyük parçaya geçmeden önce onaylı numuneyle karşılaştırın. Dekoratif uygulamalarda tane yönünü çizimde de belirtin.
5. Isıyı ve bulaşmayı kontrol edin
Bant, disk, fırça ve temas malzemelerini yalnız paslanmaz çelik için ayırın. Outokumpu taş veya bantların yeni olmasını ya da daha önce sadece paslanmazda kullanılmasını önerir. Nickel Institute, karbon çelik ve 400 serisi ferritik paslanmaz tel fırçaların yüzeyi kirletebileceğini belirtir.
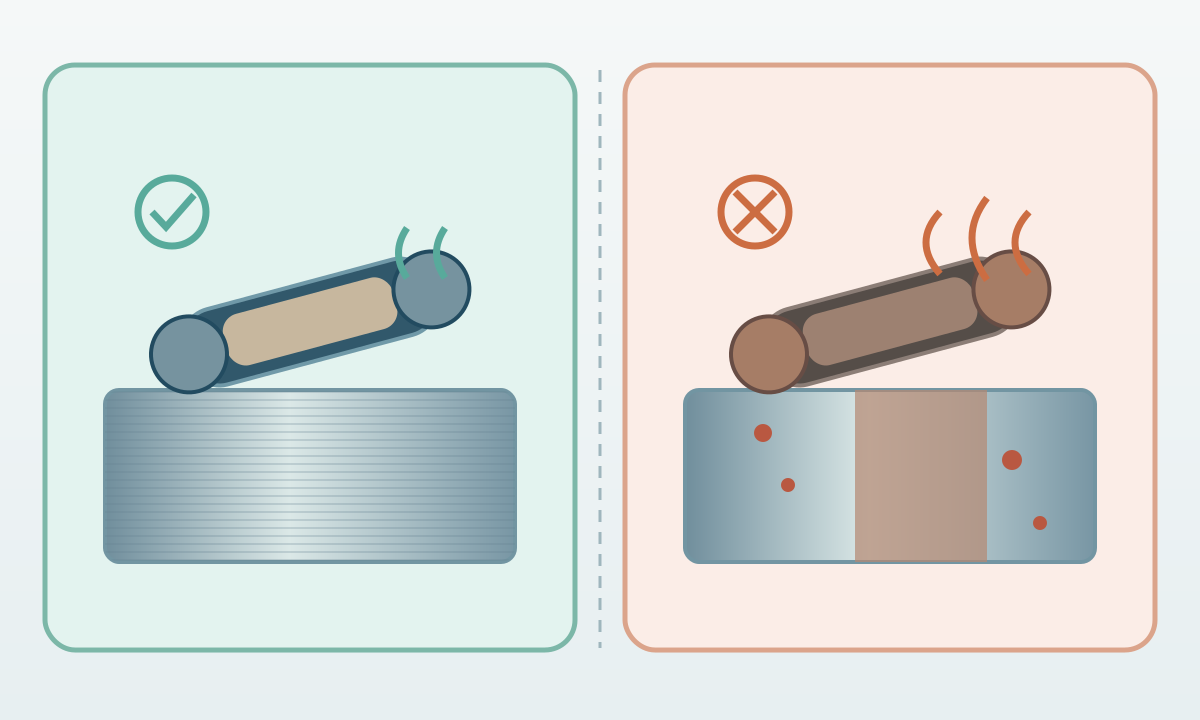
Sıcaklığı da sınırlayın. Outokumpu, sarı oksit tabakası oluşturacak kadar ısınmadan kaçınılmasını ister. Kontrollü hafif geçişler uygulayın ve gerektiğinde soğumaya izin verin. Isı rengi veya gömülü demir mevcutsa ve korozyon performansı kritikse mekanik finisaja uygun kimyasal temizlik eklenebilir.
6. Parlak ve ayna yüzeyi kademeli oluşturun
Yüksek parlaklık için düzgün bir temel gerekir. İnce aşamalara taşınan kaba çizikler sonradan çok daha fazla iş ister. Yüzey homojen olana kadar daha ince aşındırıcılara ilerleyin, ardından hedefe uygun polisaj veya buffing uygulayın.
worldstainless No. 8 / 1P-2P yüzeyi, giderek incelen aşındırıcıların ardından çok ince parlatma işlemiyle açıklar. Kesin grit dizisi, bileşik, hız ve basınç ekipman, malzeme ve kabul numunesine göre belirlenmelidir.
Yansıtıcılık arttıkça düzlemsellik de daha görünür hale gelir. Lokal yüksek basınç çizikleri silse bile optik bozulma yaratabilir.
7. Bitmiş yüzeyi inceleyin ve tanımlayın
Sacın yönünü ve aydınlatmayı sabit tutarak tane yönü, parlaklık homojenliği, kalan çizikler, kenar geçişleri ve lokal onarımları kontrol edin. Kritik görünüm için imzalı numune veya panel saklayın.
Ra gibi pürüzlülük değerleri fonksiyonel veya sözleşmesel ihtiyaç olduğunda görsel şartnameyi destekleyebilir. Tek bir Ra değeri yönlü görünümü bütünüyle tarif etmez; gerektiğinde finisaj adı, proses notu ve referans numune ile birlikte kullanın.
Uluslararası tedarikte ASTM tipi No. isimleri ve EN kodları birlikte görülebilir. Çizim veya siparişte finisaj kodunu ve kabul yöntemini açıkça yazın.
8. Çiziği görünür yama oluşturmadan onarın
Önce mevcut tane yönünü belirleyin. Aynı yönde çalışın ve geçişi yeterince geniş çevre alana yayın. Küçük bir alanın fazla parlatılması, ilk çizikten daha görünür bir leke oluşturabilir.
Fabrika 2B ve BA yüzeyleri kontrollü hadde ve tav prosesleriyle oluşur; küçük mekanik onarım bunların optik karakterini tam olarak kopyalayamayabilir. Görünüm kritikse daha geniş alanı yeniden işlemek veya paneli değiştirmek daha tutarlı sonuç verebilir.
Parçada kaynak ısı rengi, demir bulaşması veya ağır korozyon koşulları da varsa temizlik yöntemi bunları da karşılamalıdır. Paslanmaz kalite seçimi ve paslanmaz kaynak rehberi ilgili kararları tamamlar.