
O polimento de chapa inoxidável fica mais previsível quando o acabamento é definido antes do primeiro abrasivo. Direção do grão, nível de reflexão, riscos aceitáveis, rugosidade quando aplicável e uma amostra aprovada criam uma meta objetiva para a produção.
A sequência pode então ser controlada: escolher uma boa superfície inicial, remover apenas os defeitos necessários, refinar os riscos em etapas, limitar aquecimento e contaminação por ferro e inspecionar o painel inteiro em condições consistentes.
1. Especifique o acabamento antes dos abrasivos
| Meta | Aparência | Controle de produção |
|---|---|---|
| Acabamento fornecido | 2B, BA/2R ou outra superfície de laminação | Registre condição e defeitos antes do retrabalho. |
| Direcional/escovado | Grão visível e alinhado | Fixe direção, sistema abrasivo, passadas e amostra. |
| Acetinado | Textura suave de menor reflexão | Controle a uniformidade em toda a área aparente. |
| Polido brilhante | Reflexão maior e riscos progressivamente finos | Elimine as marcas da etapa anterior antes de avançar. |
| Tipo espelho | Reflexão muito alta e poucas linhas visíveis | Use abrasivos finos progressivos e lustro adequado. |
| Reparo local | Região integrada ao grão existente | Respeite direção e amplie a área de transição. |
Role a tabela para ver todas as colunas →
2. Comece pela superfície adequada mais próxima
Uma chapa 2B ou recozida brilhante em bom estado exige pouca remoção. Riscos profundos, acabamento de solda ou dano de fabricação podem exigir abrasivo inicial mais grosso; preserve as zonas íntegras sempre que possível.
worldstainless apresenta 2B como acabamento laminado a frio de uso geral, BA/2R como recozido brilhante, No. 4 / 1J-2J como escovado ou polido, No. 6 / 1K-2K como acetinado e No. 8 / 1P-2P como polimento de alta reflexão. Uma amostra física aprovada ajuda a controlar projetos com exigência estética.
3. Remova defeitos em etapas controladas
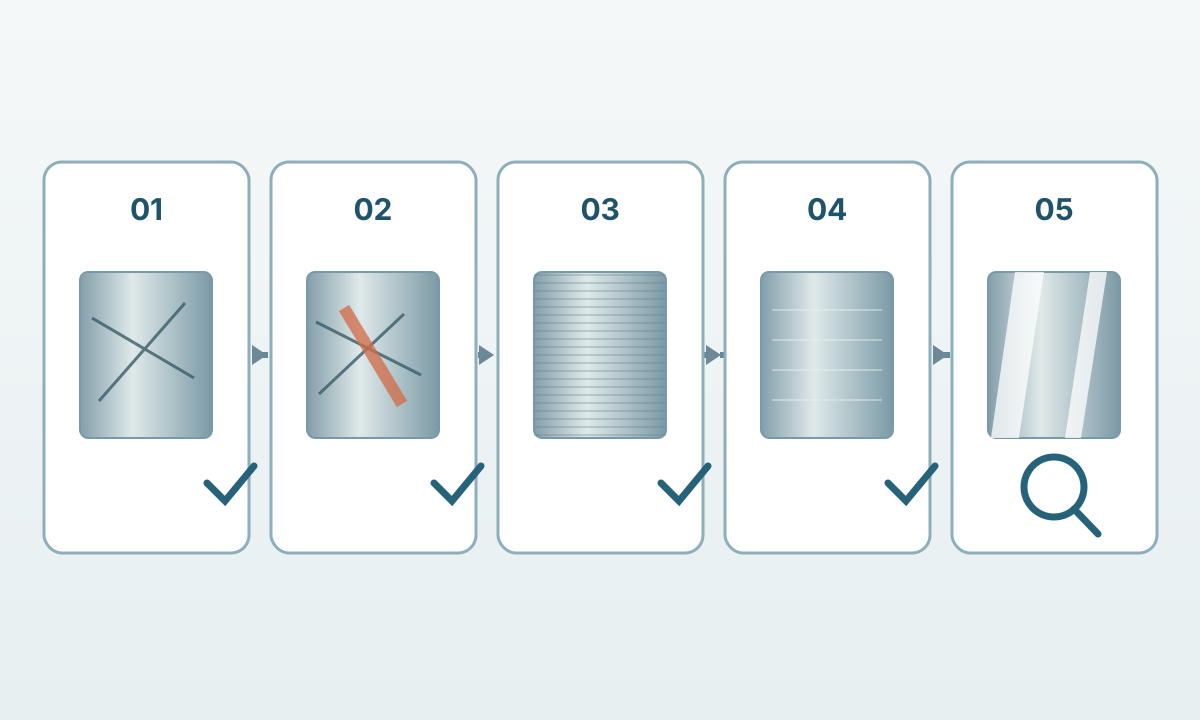
Use abrasivo inicial apenas tão grosso quanto necessário para eliminar o defeito mais profundo. Depois avance por grãos progressivamente mais finos. Antes de mudar de etapa, confirme que o padrão anterior foi removido de maneira uniforme.
Limpe a superfície e as ferramentas entre etapas. Partículas grossas levadas adiante podem gerar novos riscos. Em painéis grandes, mantenha pressão, velocidade e sobreposição para evitar faixas e ondulações.
O número do grão não garante aparência idêntica entre marcas, máquinas, rodas de contato e superfícies iniciais. Valide o sistema completo quando houver requisito de repetibilidade visual.
4. Mantenha direção do grão e transição
Em acabamento direcional, faça as últimas passadas em uma direção controlada. Mantenha movimento, sobreposição, pressão e condição do abrasivo. Marcas transversais ficam evidentes sob luz oblíqua.
Para reproduzir uma superfície existente, faça uma amostra com o mesmo grau e condição inicial. Compare com o padrão aceito antes de trabalhar a peça grande. Em aplicações decorativas, especifique a orientação do grão no desenho.
5. Controle calor e contaminação
Reserve cintas, discos, escovas e meios de contato para aço inoxidável. A Outokumpu recomenda rodas ou cintas novas ou usadas anteriormente apenas em inox. O Nickel Institute alerta para contaminação causada por escovas de aço carbono e por escovas ferríticas da série 400.
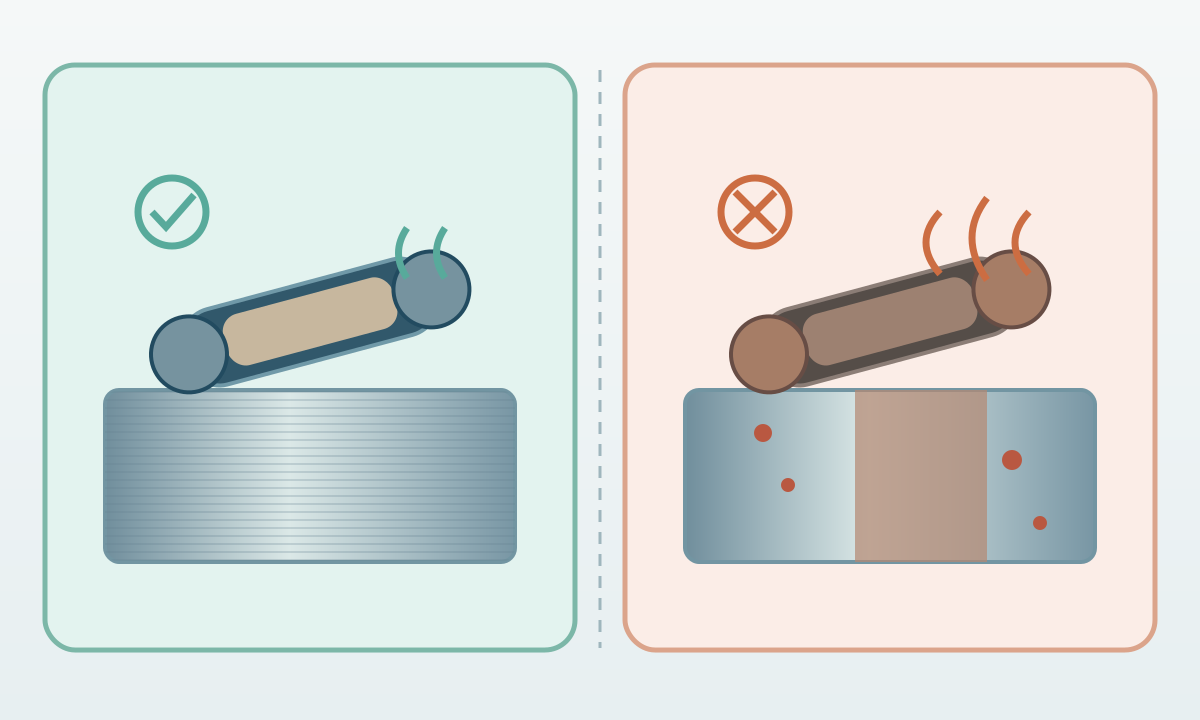
Controle a temperatura durante a abrasão. A Outokumpu orienta a evitar aquecimento suficiente para formar óxido amarelo. Faça passadas leves e permita dissipação térmica. Em peças com tinta térmica, ferro incorporado ou exigência elevada de corrosão, a limpeza pode incluir tratamento químico apropriado.
6. Construa acabamento brilhante e espelhado progressivamente
Superfícies de alto brilho precisam de base uniforme. Riscos grosseiros que chegam às etapas finais demandam muito trabalho para desaparecer. Prossiga por abrasivos mais finos até uniformizar a superfície e finalize com o polimento ou lustro adequado.
worldstainless descreve No. 8 / 1P-2P como resultado de abrasivos sucessivamente finos seguidos por lustro muito fino. A seleção de grãos, compostos, velocidade e pressão deve ser ajustada ao equipamento, material e padrão aprovado.
Quanto maior a reflexão, mais visível fica a planicidade. Pressão concentrada pode produzir deformação óptica mesmo quando os riscos foram removidos.
7. Inspecione e especifique a superfície pronta
Inspecione com orientação e iluminação constantes. Verifique direção do grão, uniformidade de brilho, riscos residuais, transições e reparos locais. Em acabamento visual crítico, mantenha amostra ou painel aprovado.
Ra pode complementar o requisito quando a rugosidade tiver função ou valor contratual. Um único número não descreve toda a aparência direcional; combine-o com a designação, processo e amostra quando necessário.
Nomes ASTM do tipo No. e códigos EN aparecem em cadeias internacionais. Especifique a designação e o método de aceitação no desenho ou pedido para reduzir ambiguidades.
8. Repare riscos sem criar uma mancha
Identifique primeiro a direção existente. Faça o reparo seguindo o grão e dilua a transição em área suficientemente ampla usando a mesma família abrasiva. Uma pequena área brilhante demais pode chamar mais atenção que o defeito original.
2B e BA são acabamentos de usina obtidos por processos controlados; um reparo mecânico pequeno pode não reproduzir exatamente sua resposta óptica. Em superfícies críticas, pode ser preferível ampliar o acabamento ou substituir a chapa.
Se houver também tinta térmica de solda, contaminação por ferro ou serviço corrosivo exigente, escolha o método de limpeza considerando esses requisitos. Consulte como escolher o grau inoxidável e como soldar aço inoxidável .