
ابدأ اختيار طريقة وصل الصفيحة الرقيقة من مساحة الوصول، واتجاه الأحمال، وقدرة الصفيحة على مقاومة التلف الموضعي. تلائم البراغي الأغطية القابلة للفك، وتتيح البراشيم العمياء التركيب من جهة واحدة، ويصلح اللحام النقطي للتراكبات التي تصل إليها الأقطاب. أما اللاصق فينقل الحمل عبر مساحة تراكب مجهزة. اختبر الخيارات على طبقات المواد الفعلية قبل بدء الإنتاج.
يركز هذا الدليل على تجميعات صفائح الفولاذ، مع احتياطات لوصل معادن مختلفة. لا يوجد حد سماكة موحد لتعريف الصفيحة «الرقيقة» في جميع طرق الوصل. سجّل السماكة الفعلية ودرجة المادة؛ رقم المقياس وحده لا يحدد تصميم الوصلة. يشرح مسار تصنيع الصفائح المعدنية تأثير القطع والتشكيل في التجميع.
1. حدّد الوصلة قبل اختيار الأداة
سجّل درجة كل طبقة وسماكتها وطلاءها، وطول التراكب، وموضع الوصلة بالنسبة للحافة، والآثار السطحية المسموح بها. أضف اتجاه الحمل والاهتزاز ودرجة الحرارة والتعرض للبلل ومتطلبات الإحكام والفك. افحص إمكانية وصول الأدوات والأقطاب والقوالب والمساند الخلفية بعد تشكيل الأجزاء.
ميّز بين سماكة الصفيحة الواحدة والسماكة الكلية التي يمسكها عنصر التثبيت. قد تؤثر الطلاءات والوردات والطبقات البينية المعتمدة في مجال سماكة التثبيت وملاءمة التجميع. استخدم المليمتر أو البوصة العشرية وحدد أساس القياس. لا تكفي مقاييس الصفائح الأمريكية أو التسميات المستخدمة في بريطانيا وأستراليا وكندا لتحديد مواصفة الوصل؛ راجع اختيار سماكة صفيحة الفولاذ .
2. اختر الطرق وفق الوصول وظروف الخدمة
| الطريقة | تطبيق مناسب للتقييم الأولي | قيد يجب حسمه |
|---|---|---|
| البراغي أو المسامير الملولبة | غطاء قابل للفك أو تجميع قابل للضبط | طول تعشيق اللولب، وانسحاب الرأس عبر الصفيحة، والوصول إلى الصامولة أو الجلبة |
| البراشيم العمياء | تراكب دائم يُركّب من جهة واحدة | الثقب ومجال سماكة التثبيت والحيز الخلفي ومقاومة الصفيحة الموضعية |
| اللحام النقطي بالمقاومة | تراكبات فولاذية متكررة يمكن للأقطاب الوصول إليها | ترتيب الطبقات وقوة الأقطاب وبرنامج اللحام وآثار الضغط |
| اللحام بالقوس أو الليزر | درزة ملحومة تتطلبها الهندسة أو جودة السطح | الملاءمة والانثقاب الحراري والتشوه وإجراء معتمد |
| التعشيق بالكبس أو البرشمة ذاتية الثقب | تراكبات متكررة على البارد مع وصول المكبس والقالب | قابلية التشكيل وترتيب الطبقات والعدة وبروز الوصلة |
| اللصق أو الوصل الهجين | تراكب واسع أو مواد مختلفة أو آثار سطحية قليلة | توافق السطح وأحمال التقشير والتصلب والمتانة البيئية |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
للغطاء القابل للفك، ابدأ ببرغي مع صامولة أسيرة أو صامولة برشامية أو عنصر ملولب مصمم للصفيحة. قد لا يوفر الثقب الملولب مباشرة في صفيحة شديدة الرقة طول تعشيق كافيًا. تحقق من تركيب الجلبة ومقاومتها للاقتلاع والدوران. كذلك يحتاج البرغي ذاتي اللولبة إلى ثقب وسماكة ونطاق شد تم التحقق منها.
يُركّب البرشام الأعمى من جهة واحدة، لكن الجهة الخلفية تحتاج إلى حيز يسمح بتشكل رأس الإغلاق. اختر منتجًا محددًا وفق مجال سماكة التثبيت والثقب الموصى به والمادة وشكل الرأس. افحص مقاومة الصفيحة للسحق عند الثقب، وتمزق الحافة، وانسحاب الرأس عبرها. قيمة مقاومة الشد للبرشام في الكتالوج لا تحدد وحدها قدرة اللوح. أزل زوائد الثقوب والرايش؛ يتطلب ثقب الصفائح غير القابلة للصدأ عناية بالتحكم في الأداة وتثبيت القطعة.
3. صمّم وفق أنماط فشل الصفيحة
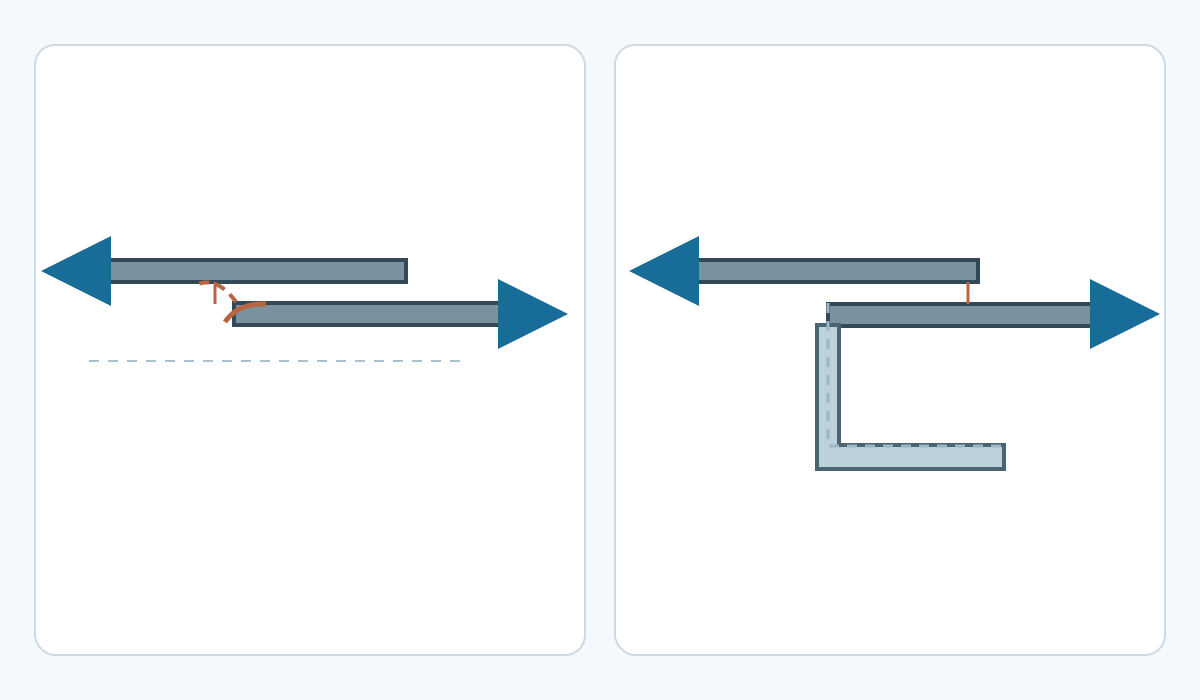
يؤدي اختلاف موضعي مستويي الصفيحتين المتراكبتين إلى انحناء وصلة التراكب المفرد ودورانها تحت الحمل. قد يقشّر هذا الدوران حافة اللاصق أو يولّد فعل عتلة على المثبت، حتى عندما تبدو القوة موازية للصفيحة. ضع الوصلة قرب حافة مثنية مسنودة حيثما أمكن، وحدّ من انحناء المناطق غير المدعومة.
| الفشل الملحوظ | ما يجب فحصه | تعديل تصميمي محتمل |
|---|---|---|
| استطالة الثقب أو تمزق الحافة | السحق حول الثقب والمقطع المتبقي إلى الحافة وتوزيع الحمل | تغيير التوزيع أو تقوية مسار الحمل |
| انسحاب الرأس عبر الصفيحة | الانحناء الموضعي ومساحة الارتكاز | التحقق من مساحة ارتكاز أكبر أو مسند خلفي |
| انفتاح الحافة الملصقة | التقشير أو التلوث أو انفصال الطلاء أو نقص التصلب | دعم الحافة وتصحيح عملية اللصق |
| شق أو تشوه قرب نقطة الوصل | حالة المادة وإعدادات العدة أو اللحام وتباعد النقاط | ضبط العملية وإعادة التحقق من هندسة التجميع |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
حدّد تباعد المثبتات والمسافة إلى الحافة وتوزيع اللحامات وفق طريقة التصميم المناسبة وبيانات المورد والتجارب. تزيد الثقوب الإضافية فقدان المقطع المتبقي، وقد تنقل الوصلة الأعلى صلابة التشوه إلى لوح غير مسنود. أعد فحص مسار الحمل كاملًا عند تعديل التوزيع.
4. اضبط تأثيرات الحرارة والتشكيل
ينشئ اللحام النقطي بالمقاومة وصلة انصهار دائمة تحت ضغط الأقطاب. تحتاج المعدات التقليدية ذات الأقطاب المتقابلة إلى الوصول للوجهين الخارجيين. تحدد الدرجة وسماكات الطبقات والطلاء وحالة الأقطاب برنامج اللحام المعتمد؛ لا تصلح قيمة تيار واحدة لكل الصفائح الرقيقة. تتناول ISO 14373:2024 تطبيقات محددة للحام النقطي للفولاذ منخفض الكربون؛ تحقق من نطاقها الكامل قبل استخدامها.
في درزات القوس أو الليزر، اضبط الفجوة والتقييد والمدخل الحراري وفق الإجراء المختار. ينبغي أن تكشف التجربة الانثقاب الحراري وعدم الانصهار والتشوه بعد إزالة المشابك. لا تنتج نقاط اللحام المتباعدة درزة محكمة. راجع دليلي لحام الفولاذ غير القابل للصدأ ولحام الفولاذ المجلفن لتفاصيل التجهيز والتشطيب.
يشكل التعشيق بالكبس، أو clinching، قفلًا ميكانيكيًا من الصفائح نفسها. وتُدخل البرشمة ذاتية الثقب برشامًا يتمدد داخل الطبقات. تعتمد الطريقتان على مجموعة المواد وترتيب الطبقات والعدة المعتمدة. افحص مقاطع التجربة وأبعاد الضبط التي يحددها المورد. يمكن للتشكيل البارد أن يشقق صفيحة صلبة أو يترك آثارًا أو يتلف الطلاء. تتيح الوصلات المطوية والحواف المقفلة بدائل أخرى عندما تسمح هندسة الحافة؛ تحقق من مقاومة الفتح والإحكام كل على حدة.
5. تحقّق من الأسطح واللاصق والحماية من التآكل
يمر الحمل في الوصلة اللاصقة عبر جميع الطبقات بين الصفيحتين. وقد يصبح الزيت أو الدهان الضعيف أو الطلاء سيئ الالتصاق واجهة تحد من الأداء. اختبر حالة السطح الفعلية واتبع تعليمات المنتج للتنظيف والمعالجة الأولية والخلط وسماكة اللاصق والتصلب. حافظ على موضع التجميع وظروف التصلب حتى يسمح المنتج بالمناولة. طبّق أحمال التحقق عند بلوغ حالة التصلب المطلوبة.
صمّم التراكب لتقليل التقشير والانفتاح الانشطاري، وافحص تأثير الحمل المستمر والحرارة والرطوبة. ترتبط بيانات قص التراكب لدى المورد بظروف اختبار محددة. تقدم ISO 4587:2003 طريقة اختبار قص التراكب؛ نتائجها لا تمثل قيمًا مسموحة لتصميم الوصلة. تجمع الوصلة الهجينة اللاصق مع مثبت أو تعشيق بالكبس أو لحام. اختبر تسلسل العمليات مجتمعة، بما يشمل إزاحة اللاصق وتوافقه مع اللحام؛ لا يجوز جمع قيمتي المقاومة المنشورتين مباشرة.
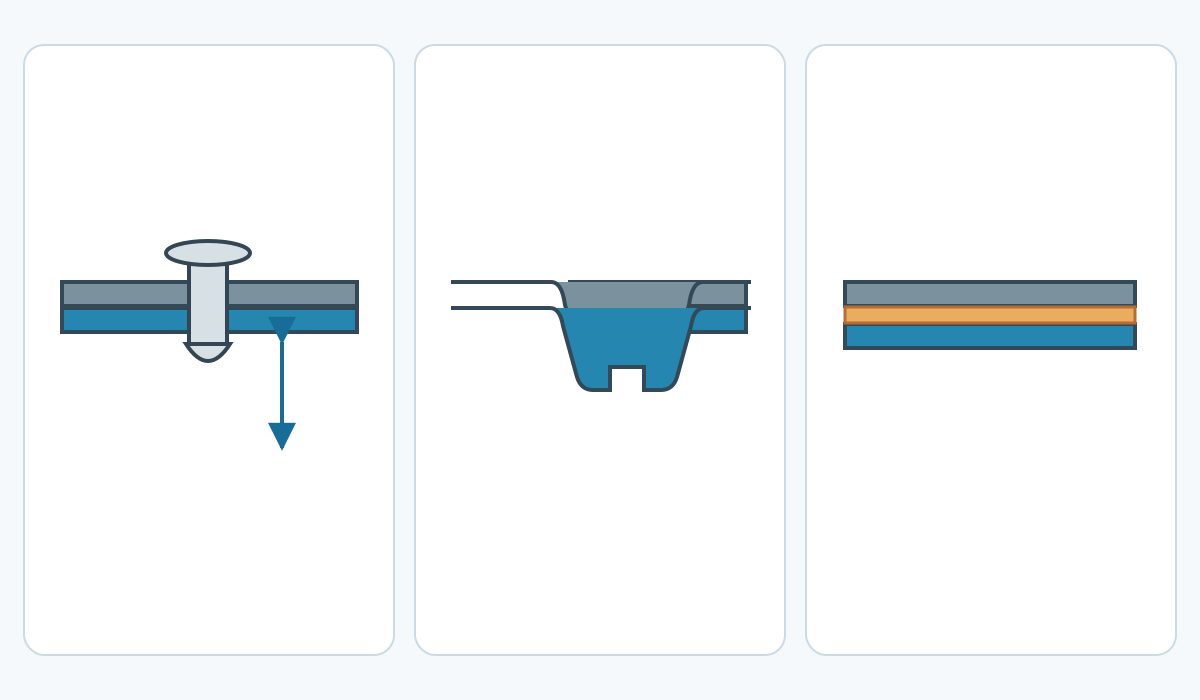
عند وصل معادن مختلفة تتعرض لإلكتروليت، قيّم التوافق الجلفاني والعزل اللازم. احمِ حواف الثقوب والزنك المتضرر والشقوق التي يصعب الوصول إليها بنظام متوافق، وخطط للتصريف والإحكام قبل إغلاق التجميع. قد تساعد طبقة اللاصق في العزل إذا ضُبطت استمراريتها والتلامسات المعدنية الأخرى. تظل مواضع مرور المثبتات والحواف المتضررة مسارات محتملة للتوصيل الكهربائي.
6. اختبر التجميع وحدّد عملية الإنتاج
استخدم عينات وتجميعًا تجريبيًا يمثلان درجة الإنتاج وطلاءه وتفاوتات السماكة والثقوب والتراكب وتجهيز السطح. حدّد معايير القبول قبل الاختبار: الحمل ونمط الفشل والتشوه المسموح والآثار المرئية والتسرب عند الحاجة والمتانة في البيئة المتوقعة. أضف اختبارات الكلل أو الفتح المتكرر إذا تطلب الاستخدام ذلك. لا يؤكد المظهر وحده الانصهار الداخلي للحام أو دوام الوصلة اللاصقة.
وثّق المثبت والعدة المعتمدين وتفاصيل الثقب أو القالب وضوابط الشد أو التركيب وإجراء اللحام ودفعة اللاصق وتصلبه وإصلاح الحماية من التآكل. حدّد تواتر الفحص والتغييرات التي تستلزم إعادة التحقق، مثل طلاء جديد أو درجة صفيحة أو عدة مختلفة. طبّق متطلبات التصميم والتصنيع الحاكمة في الأعمال الحرجة للسلامة أو الخاضعة للوائح.
اضبط مخاطر الحواف الحادة والرايش والانحشار والتعرض للاصق والعمل الساخن. يحتاج اللحام إلى وسائل مناسبة للتحكم في الأبخرة، مع تقييم الطلاءات. إرشادات HSE مرجع بريطاني، وتبقى متطلبات السلامة المهنية المحلية واجبة التطبيق.