
الجزء المصنوع من الصفائح المعدنية يمر بسلسلة مترابطة من العمليات. تؤثر درجة الفولاذ والسماكة والطلاء واتجاه الدرفلة وحالة السطح في القطع والتشكيل. تنتقل جودة الحافة المقطوعة إلى مراحل الثني والتجميع، وقد يسبب اللحام تغيراً في الشكل، بينما يحدد التشطيب والفحص حالة التسليم النهائية.
لذلك يبدأ التخطيط الجيد من الرسم ومتطلبات الخدمة ويغطي المسار الكامل حتى الفحص النهائي.
مسار التصنيع الأساسي
| المرحلة | العمل | التحكم المهم |
|---|---|---|
| المادة والتخطيط | تأكيد الدرجة والحالة والسماكة والطلاء والرسم | السماكة الفعلية والاتجاه والتفاوت والتتبع وحماية السطح |
| القطع | إنشاء المحيط والثقوب والفتحات | الدقة والرايش والتأثر الحراري وموقع السمات |
| التشكيل | الثني أو الدرفلة أو الكبس | نصف القطر والقالب وتسلسل الثني والارتداد وعلامات السطح |
| الربط | اللحام أو الربط الميكانيكي | التشوه والوصول والتثبيت وحالة الطلاء |
| التشطيب | إزالة الرايش والتنظيف والمعالجة والطلاء | المظهر ومقاومة التآكل والنظافة والأبعاد النهائية |
| الفحص | التحقق من الهندسة والوصلات والسطح والوثائق | مطابقة الرسم ومتطلبات التجميع |
مرّر داخل الجدول لرؤية جميع الأعمدة ←
تحويل الرسم إلى متطلبات تصنيع
يجب تحديد المادة والسماكة والأبعاد الحرجة والمراجع الهندسية والثقوب وهندسة الثني والتشطيب والوصلات والكمية ومعايير الفحص قبل اختيار الماكينة. وقد تتطلب الأسطح الظاهرة حماية خاصة منذ أول خطوة.
ينبغي أن تكون مواصفات الشراء متوافقة مع عملية التصنيع. يقدم دليل إعداد مواصفات صفائح ولفائف الفولاذ إطاراً عملياً لذلك.
تأكيد المادة والسماكة
يختلف سلوك الفولاذ منخفض الكربون وعالي المقاومة والفولاذ المقاوم للصدأ والمجلفن والمطلي مسبقاً أثناء القطع والثني والربط وحماية السطح. يجب تأكيد حالة التوريد والسماكة الفعلية قبل إعداد البرنامج.
العمل بالسماكة الفعلية بالمليمتر أو البوصة أوضح في القرارات الهندسية، لأن رقم Gauge يعتمد على المادة والنظام المستخدم. يشرح دليل اختيار سماكة صفائح الفولاذ هذه الخطوة.
القطع
تشمل الخيارات القص والتثقيب والنشر والليزر والبلازما والنفث المائي. بعد القطع تُراجع الدقة والرايش وميل الحافة والخبث والمنطقة المتأثرة بالحرارة وجودة الثقوب والتشوه المحلي.
يوفر ISO 9013:2017 تصنيفاً للجودة الهندسية وتفاوتات القطع الحراري بالأكسجين والبلازما والليزر عندما تشير وثائق التصنيع إلى المعيار. للمقارنة بين العمليات راجع كيفية قطع الصفائح المعدنية .
التشكيل
الثني بالمكبس والدرفلة والكبس عمليات تشوه لدن. تؤثر الدرجة والسماكة والقالب واتجاه الثني ونصف القطر الداخلي وطول الحافة وتفاوت الزاوية في الإعداد.
يتطلب التطوير المسطح حساب منطقة الثني، كما يجب التعامل مع الارتداد بعد إزالة الحمل. تُحدد قيم الإنتاج من بيانات ورشة موثقة أو معلومات المادة والأدوات أو الاختبارات. ISO 7438:2020 يصف اختبار الثني للمواد المعدنية ولا يحدد وحده إعداد إنتاج جميع الأجزاء.
تفاصيل إضافية في كيفية ثني الصفائح المعدنية .
الربط والتشطيب والفحص
يمكن استخدام اللحام أو اللحام بالمقاومة أو المثبتات الميكانيكية أو عمليات ربط أخرى مؤهلة. يعتمد الاختيار على الحمل والتعب والإحكام والوصول والمظهر وكمية الإنتاج وبيئة الخدمة. قد تسبب حرارة اللحام انكماشاً وتشوهات وقد تغير حالة الطلاء أو سطح الفولاذ المقاوم للصدأ.
قد يشمل التشطيب إزالة الرايش والتنظيف والطحن والتلميع والتخليل/التخميل في تطبيقات الفولاذ المقاوم للصدأ المناسبة، والطلاء أو إصلاح الطلاء المعدني وفق المواصفة.
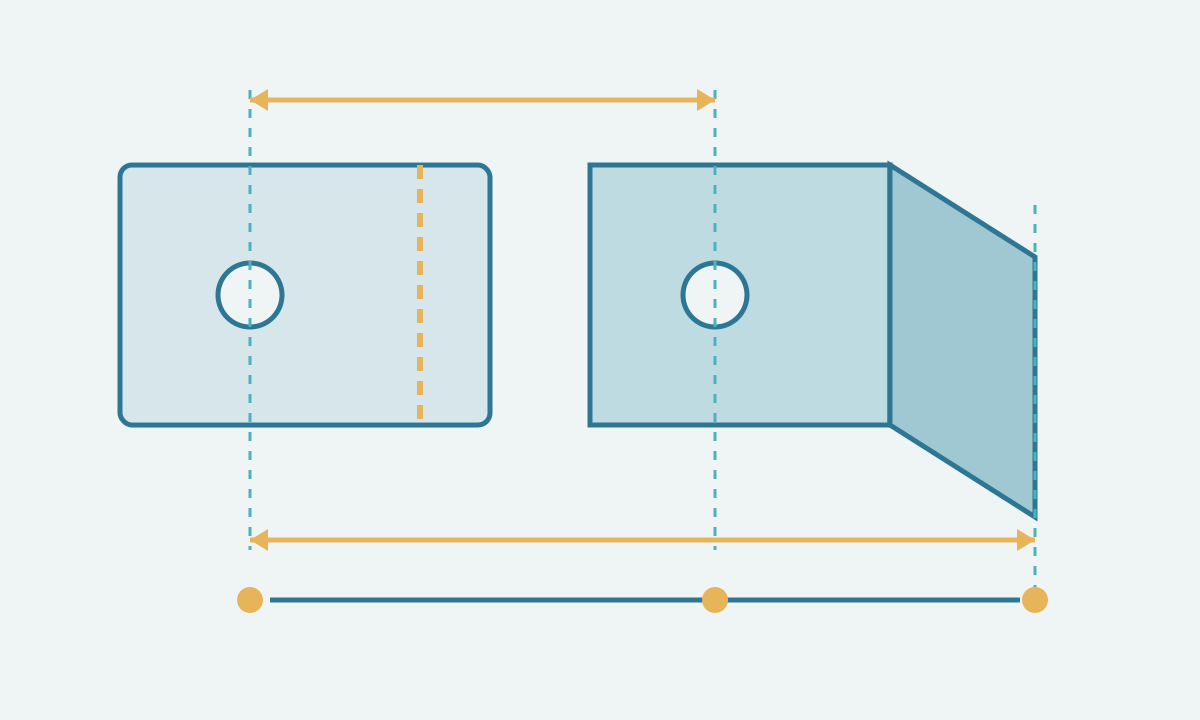
يشمل الفحص بحسب الرسم هوية المادة والسماكة وهندسة القطعة المسطحة والثقوب والزوايا والحواف والأبعاد النهائية والوصلات والسطح والطلاء والوثائق المطلوبة.
السلامة
توجد مخاطر عند نقطة التشغيل وحركة القطعة في المقصات والمكابس وآلات الثني والدرافيل. في الولايات المتحدة يقدم OSHA 29 CFR 1910.212 متطلبات عامة لحماية الآلات. يجب أن تتبع المنشأة القوانين المحلية وتعليمات الشركة المصنعة وتقييم المخاطر الخاص بها.
معلومات طلب السعر
يُفضل إرسال إصدار الرسم والبيانات ثلاثية الأبعاد عند الحاجة، والمادة والسماكة والكمية والمراجع والتفاوتات الحرجة والتشطيب ومتطلبات الربط والفحص والأسطح الظاهرة والتعبئة والتتبع. بهذه المعلومات يمكن للمصنع بناء مسار إنتاج متوافق مع وظيفة الجزء وقدراته المؤهلة.