
Bir sac parça, birbirine bağlı imalat adımlarının sonucudur. Kalite sınıfı, kalınlık, kaplama, hadde yönü ve yüzey durumu kesme ile şekillendirmeyi etkiler. Kesilen kenarın durumu bükmeye ve montaja taşınır. Kaynak geometrinin değişmesine yol açabilir; yüzey işlemi ve kontrol ise teslim edilen son durumu belirler.
Bu nedenle proses planı çizim ve kullanım şartlarıyla başlamalı, tüm rota birlikte değerlendirilmelidir.
Temel imalat akışı
| Aşama | İşlem | Temel kontrol |
|---|---|---|
| Malzeme ve planlama | Kalite, teslim durumu, kalınlık, kaplama ve çizimi doğrulama | Gerçek kalınlık, yön, tolerans, izlenebilirlik, yüzey koruması |
| Kesme | Kontur, delik ve kanalları oluşturma | Hassasiyet, çapak, ısı etkisi, koniklik ve konum |
| Şekillendirme | Bükme, silindirle kıvırma veya presleme | İç yarıçap, takım, sıra, geri esneme ve yüzey izi |
| Birleştirme | Kaynak veya mekanik birleştirme | Çarpılma, erişim, fikstür ve kaplama durumu |
| Yüzey işlemi | Çapak alma, temizleme, işlem ve kaplama | Görünüm, korozyon, temizlik ve son ölçü |
| Kontrol | Geometri, bağlantı, yüzey ve belgeleri doğrulama | Çizim ve montaj şartlarına uygunluk |
Tüm sütunlar için tabloyu kaydırın →
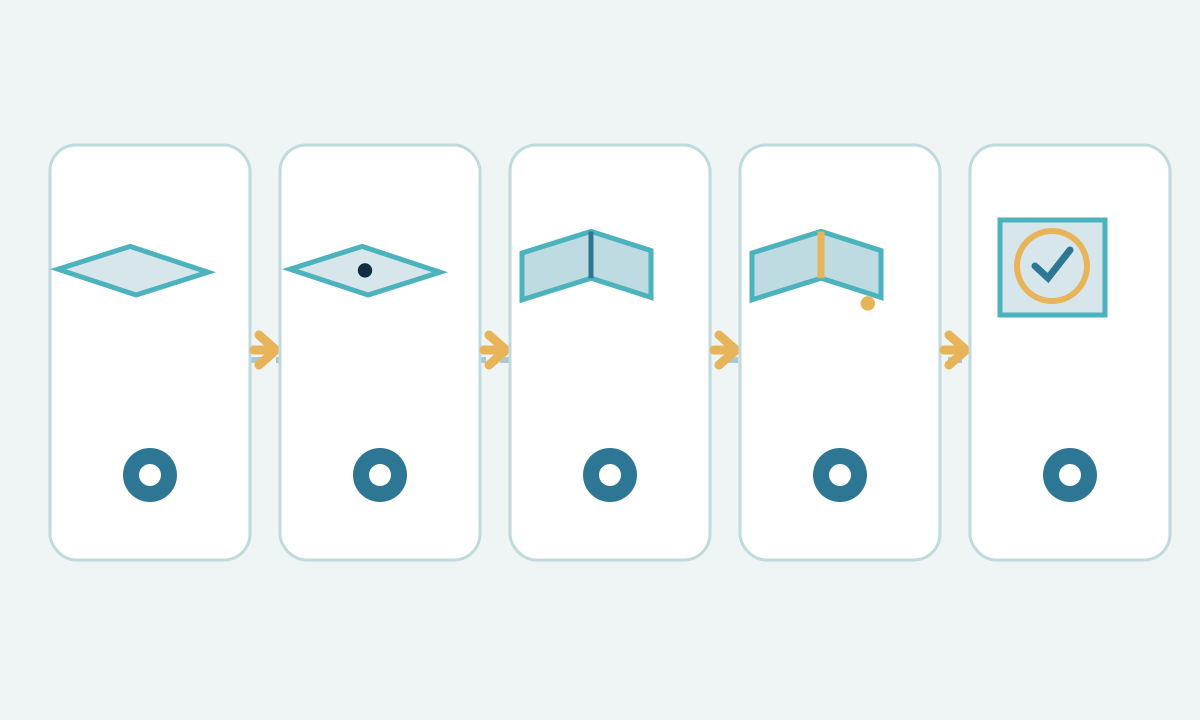
Çizimden proses gereksinimine
Makine seçmeden önce malzeme, kalınlık, kritik ölçüler ve datumlar, delikler, büküm geometrisi, yüzey, bağlantılar, adet ve kontrol kriterleri tanımlanır. Görünür yüzeyler için koruyucu film veya özel taşıma ihtiyacı da erken belirlenmelidir.
Satın alma şartları imalatla uyumlu olmalıdır. Çelik sac ve rulo teknik şartnamesi gerekli verileri düzenlemeye yardımcı olur.
Malzeme ve kalınlığı doğrulama
Düşük karbonlu çelik, yüksek dayanımlı çelik, paslanmaz, galvanizli ve boyalı sac; takım, bükme, birleştirme ve yüzey koruma açısından farklı davranabilir. Teslim durumu ve gerçek kalınlık programlamadan önce doğrulanır.
Mühendislik kararlarında milimetre veya inç cinsinden gerçek kalınlık daha nettir. Gauge karşılığı malzemeye ve kullanılan sisteme bağlıdır. Sac kalınlığı seçim rehberi bu konuyu ayrıntılandırır.
Kesme
Makas, giyotin, zımba, testere, lazer, plazma ve su jeti farklı ihtiyaçlara cevap verir. Kesim sonrasında ölçü, çapak, koniklik, cüruf, ısıdan etkilenen bölge, delik kalitesi ve yerel deformasyon kontrol edilir.
ISO 9013:2017, ilgili dokümanda atıf yapıldığında oksigaz, plazma ve lazer termal kesimleri için geometrik kalite ve tolerans sınıflandırması sağlar. Proses karşılaştırması için Sac metal nasıl kesilir? rehberine bakılabilir.
Şekillendirme
Abkant bükme, el tipi bükme, silindirle kıvırma ve presleme plastik deformasyon oluşturur. Malzeme, kalınlık, takım, büküm yönü, iç yarıçap, flanş ve açı toleransı birlikte değerlendirilir.
Açınım hesabı büküm bölgesini, proses ayarı ise geri esnemeyi hesaba katar. Üretim değerleri doğrulanmış atölye verileri, malzeme/takım dokümanı veya deneme sonucu ile belirlenmelidir. ISO 7438:2020 metalik malzemeler için bükme deneyi tarif eder.
Ayrıntılı proses seçimi için Sac metal nasıl bükülür? sayfasına bakın.
Birleştirme, yüzey ve kontrol
Kaynak, direnç kaynağı, mekanik bağlantı veya clinching; yük, yorulma, sızdırmazlık, erişim, görünüm ve üretim miktarına göre seçilir. Kaynak ısısı çekme ve çarpılma oluşturabilir ve kaplama durumunu değiştirebilir.
Yüzey işlemleri çapak alma, temizleme, taşlama, polisaj, uygun paslanmaz uygulamalarda asitle temizleme/pasivasyon, boya, toz boya veya spesifikasyona göre metalik kaplama onarımını içerebilir.
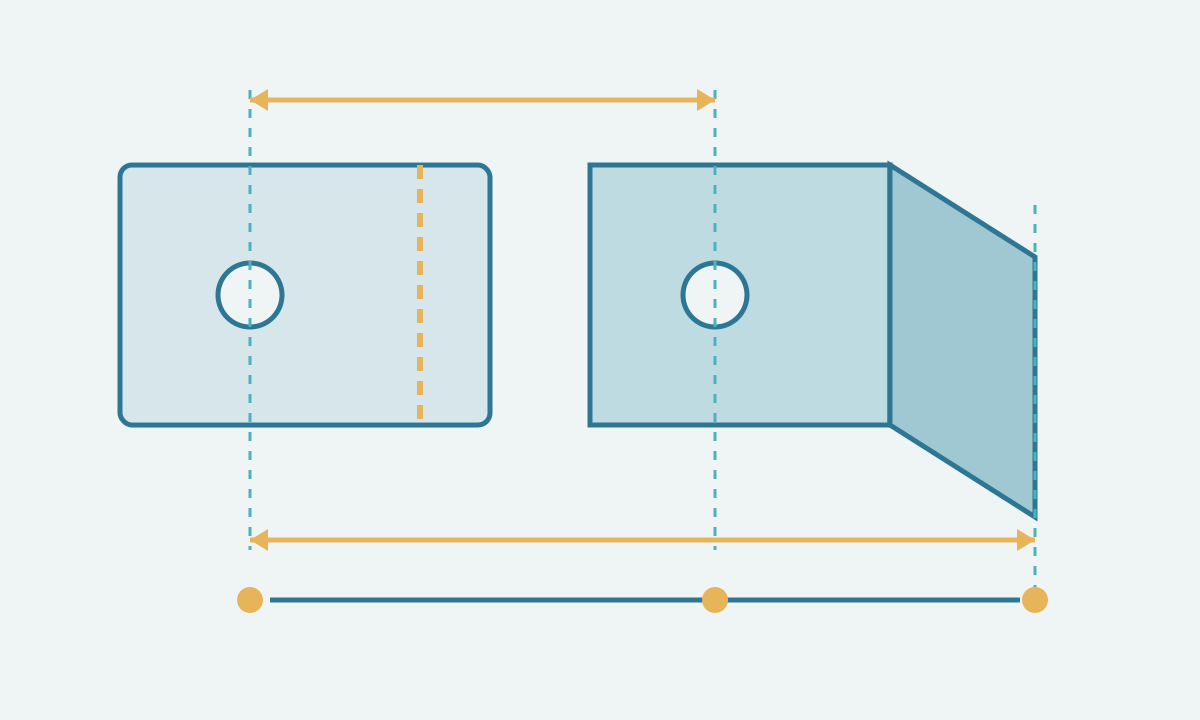
Kontrol; malzeme kimliği, kalınlık, blank geometrisi, delikler, açılar, flanşlar, son dış ölçüler, bağlantılar, yüzey, kaplama ve gerekli belgeleri kapsayabilir.
Güvenlik
Giyotin, pres, abkant ve silindirlerde çalışma noktası ile hareket eden parça riskleri vardır. ABD’de OSHA 29 CFR 1910.212 makine koruyucuları için genel gereklilikler verir. Tesis, bulunduğu bölgenin mevzuatını, üretici talimatlarını ve kendi risk değerlendirmesini uygulamalıdır.
Teklif için gerekli bilgiler
Çizim revizyonu, gerektiğinde 3B veri, malzeme, kalınlık, adet, kritik datum ve toleranslar, yüzey, bağlantı, kontrol, kozmetik alanlar, ambalaj ve izlenebilirlik bilgileri birlikte verilmelidir. Bu veri seti üreticinin uygun proses sırasını seçmesini kolaylaştırır.