
Uma peça de chapa resulta de uma sequência de operações interligadas. Grau, espessura, revestimento, direção de laminação e condição superficial afetam corte e conformação. A qualidade da borda segue para a dobra e a montagem. Soldagem pode introduzir distorção, enquanto acabamento e inspeção determinam o estado final de entrega.
O planejamento mais consistente começa no desenho e acompanha a peça até a inspeção final.
Fluxo típico
| Etapa | Atividade | Controle principal |
|---|---|---|
| Material e planejamento | Confirmar grau, condição, espessura, revestimento e desenho | Espessura real, direção, tolerâncias, rastreabilidade e superfície |
| Corte | Produzir contorno, furos e rasgos | Precisão, rebarba, calor, conicidade e posição |
| Conformação | Dobrar, calandrar ou estampar | Raio, ferramental, sequência, retorno elástico e marcas |
| União | Soldar ou montar mecanicamente | Distorção, acesso, fixação e condição do revestimento |
| Acabamento | Rebarbar, limpar, tratar e revestir | Aparência, corrosão, limpeza e dimensão final |
| Inspeção | Verificar geometria, juntas, superfície e documentos | Conformidade com desenho e montagem |
Role a tabela para ver todas as colunas →
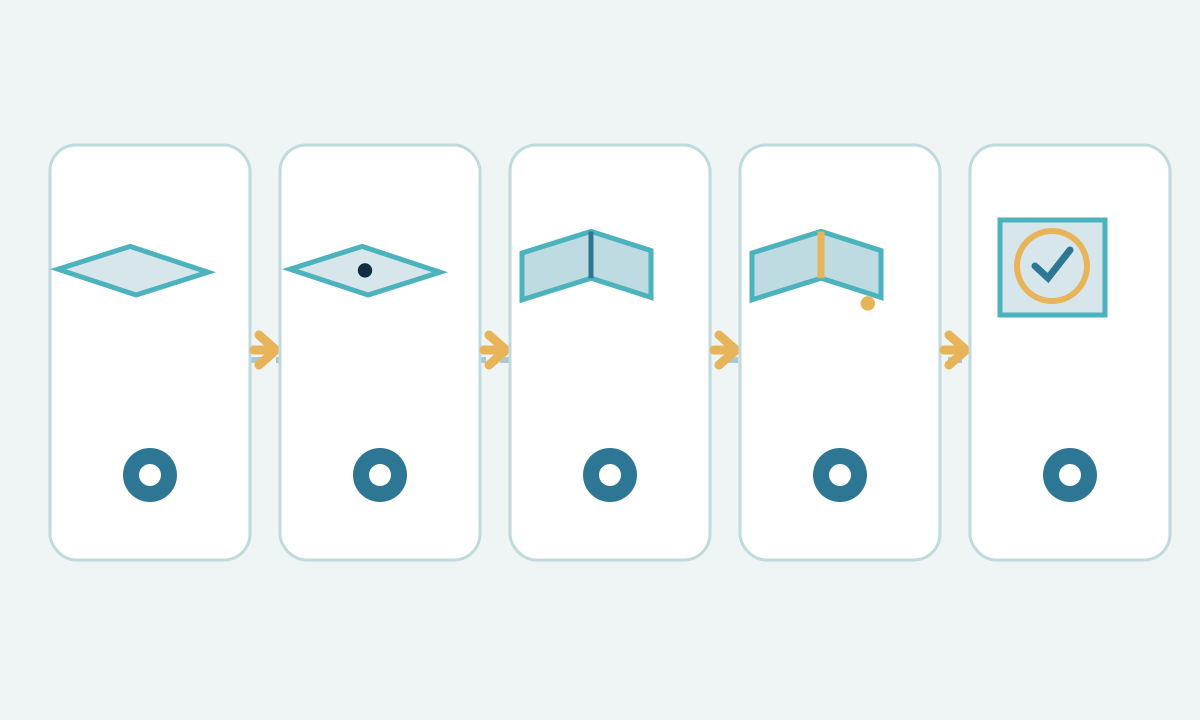
Converter o desenho em requisitos de processo
Antes da máquina, defina material, espessura, datums, dimensões críticas, furos, dobras, acabamento, juntas, quantidade e critérios de inspeção. Superfícies aparentes podem exigir proteção desde o início da rota.
A compra também precisa fornecer dados coerentes. Consulte Como especificar chapa e bobina de aço para estruturar a especificação.
Confirmar material e espessura
Aço carbono de baixa resistência, aços de alta resistência, inoxidável, galvanizado e pré-pintado respondem de forma diferente a ferramentas, conformação, união e acabamento. Confirme o estado de fornecimento e a espessura real antes de programar.
Para decisões de engenharia, use milímetros ou polegadas. Gauge depende do material e do sistema. A seleção da espessura da chapa deve considerar carga, geometria e fabricação.
Corte e preparação do blank
Cisalhamento, puncionamento, serra, laser, plasma e jato de água têm capacidades diferentes. Avalie precisão, rebarba, conicidade, escória, zona afetada pelo calor, furos e distorção.
ISO 9013:2017 fornece classificação e tolerâncias geométricas para cortes térmicos por oxicorte, plasma e laser quando a documentação de fabricação referencia a norma. A comparação prática dos processos está em Como cortar chapa metálica .
Conformação
Prensa dobradeira, dobra manual, calandragem e estampagem produzem deformação plástica. Grau, espessura, raio, ferramental, sentido de dobra, flange e tolerância angular precisam ser considerados em conjunto.
O desenvolvimento incorpora a geometria da dobra e o retorno elástico. Valores de produção devem vir de dados validados, documentação do material/ferramental ou testes. ISO 7438:2020 define um ensaio de dobramento para materiais metálicos; parâmetros de fabricação continuam vinculados ao produto e ao processo real.
Veja também Como dobrar chapa metálica .
União, acabamento e controle dimensional
Soldagem, soldagem por resistência, fixadores e clinching atendem objetivos diferentes. A soldagem pode causar contração e distorção, além de alterar revestimentos e superfícies. Acesso à ferramenta e sequência de montagem devem ser resolvidos antes da produção.
Acabamento pode incluir rebarbação, limpeza, lixamento, polimento, decapagem/passivação em aplicações adequadas de inox, pintura, pó ou reparo de revestimento conforme a especificação.
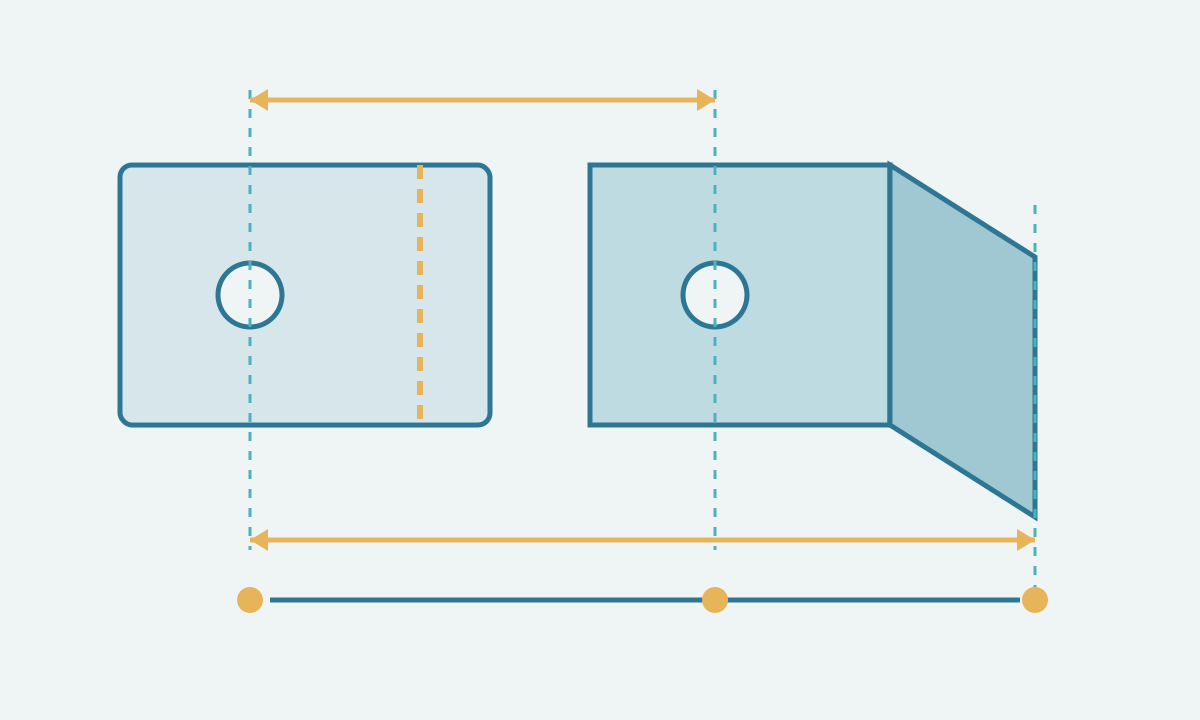
A inspeção deve confirmar material, espessura, blank, furos, ângulos, flanges, envelope final, juntas, superfície, revestimento e documentação exigida.
Segurança
Cisalhas, prensas, dobradeiras e rolos apresentam riscos no ponto de operação e durante o movimento da peça. Nos Estados Unidos, OSHA 29 CFR 1910.212 fornece requisitos gerais de proteção de máquinas. Cada instalação deve seguir a legislação local, as instruções do fabricante e sua avaliação de riscos.
Dados para cotação
Envie revisão do desenho, modelo 3D quando necessário, material, espessura, quantidade, datums e tolerâncias críticas, acabamento, requisitos de união e inspeção, superfícies cosméticas, embalagem e rastreabilidade. Assim o fabricante consegue escolher uma sequência compatível com a função da peça e sua capacidade qualificada.