
Para controlar a distorção na soldagem de chapas, defina o cordão exigido pelo projeto, mantenha o ajuste uniforme e distribua a soldagem pelo conjunto. Use um dispositivo repetível e confira as dimensões após o resfriamento e a retirada dos grampos. Uma chapa aparentemente plana enquanto está presa pode se mover ao ser liberada.
O foco aqui é o controle dimensional de conjuntos de chapa de aço soldados. A soldagem de inox exige decisões próprias sobre processo, consumível e acabamento; a união de chapas finas inclui a comparação com métodos mecânicos. Corrente, espaçamento dos pontos de fixação e tempo de resfriamento dependem da aplicação.
1. Identifique a deformação e o estado de aceitação
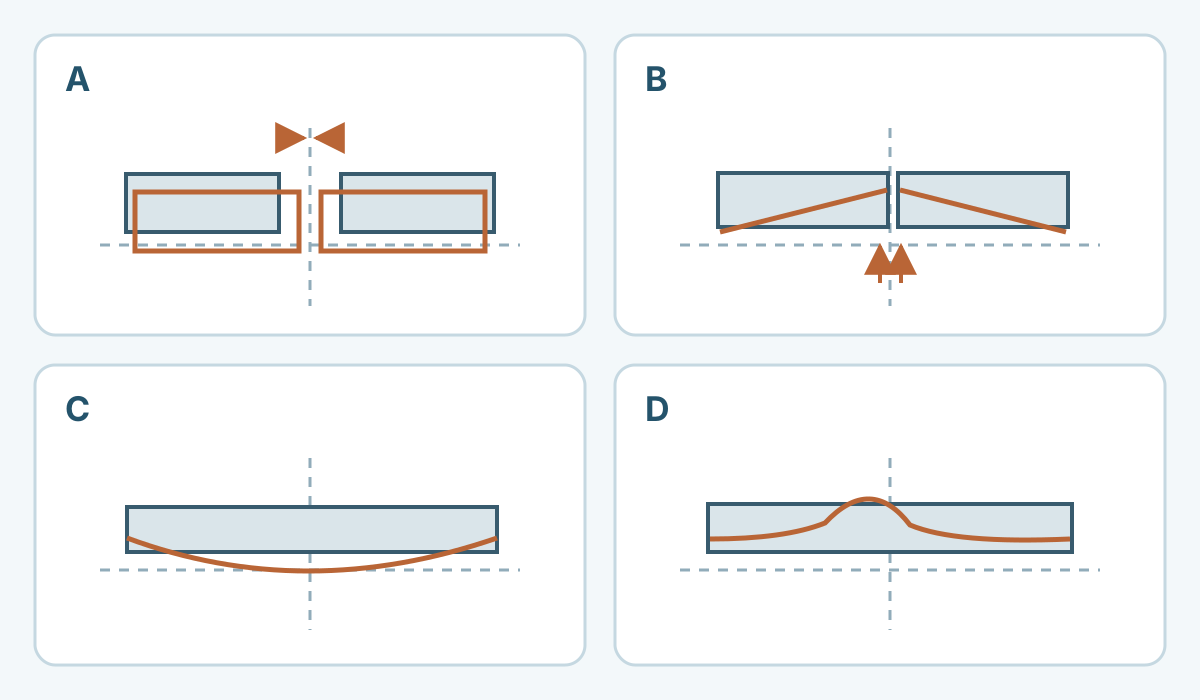
A soldagem aquece uma região estreita, cercada por material mais frio. Expansão, contração e deformação plástica local desiguais podem alterar a forma do conjunto. Painéis extensos e pouco apoiados merecem atenção ao deslocamento fora do plano. Os mecanismos descritos pelo TWI ajudam a interpretar o movimento.
| Movimento | O que observar | Primeira verificação |
|---|---|---|
| Contração transversal | Fechamento da junta ou redução da largura | Ajuste, sequência de ponteamento e volume depositado |
| Contração longitudinal ou encurvamento | Variação de comprimento ou curvatura de uma borda | Posição dos cordões longos em relação ao eixo neutro |
| Distorção angular | Rotação das faces junto à costura | Contração desigual na espessura e soldagem de um lado |
| Flambagem ou ondulação local | Ondas instáveis em uma área ampla | Rigidez, distribuição térmica e planicidade inicial |
| Torção | Cantos saem do plano previsto | Assimetria de sequência, ajuste e apoio |
Role a tabela para ver todas as colunas →
Registre a forma antes da soldagem. Corte, desempeno, dobra e manuseio podem deixar desvios prévios; consulte a seleção do processo de corte ao investigar a origem. Defina referências, pontos de medição, apoios e tolerâncias. Planicidade, ângulo de flange e alinhamento de furos são características diferentes. Uma régua em alguns pontos permite comparação na oficina; confirme se a inspeção atende à definição completa de planicidade do desenho.
2. Revise a quantidade de solda e o ajuste
Confira comprimento, posição, tamanho e penetração dos cordões no desenho e na especificação de procedimento de soldagem (EPS, ou WPS). Metal depositado em excesso acrescenta contração e pode não beneficiar o projeto. O projetista pode avaliar costuras mais curtas, próximas ao eixo neutro, ou uma distribuição equilibrada das soldas necessárias. O TWI apresenta essas medidas de projeto .
Obtenha aprovação antes de reduzir cordões, trocar solda contínua por intermitente ou acrescentar reforços. Cargas, fadiga, estanqueidade, higiene e corrosão podem exigir continuidade. A sequência salteada define a ordem de deposição; os espaços ainda podem precisar de preenchimento posterior.
Confirme grau, espessura e revestimento reais. Prepare bordas regulares e a abertura de junta especificada. Use milímetros ou polegadas decimais, identificando a espessura efetiva. Corrija aberturas irregulares antes de soldar. Preencher uma folga evitável muda o volume de solda e o ciclo térmico. Reproduza o apoio e a orientação das flanges entre o ensaio e a produção.
3. Planeje ponteamento, restrição e liberação
Os pontos de fixação devem manter abertura e alinhamento durante a montagem. Estabeleça tamanho, espaçamento e sequência por ensaios representativos e pelo procedimento aplicável. Inspecione os pontos; os que permanecerem no cordão precisam de fusão e preparação adequadas. A remoção de acessórios temporários deve seguir o método aprovado.
Apoie a chapa perto da junta, preservando acesso da tocha, proteção gasosa e inspeção. Garanta retirada segura da peça. Repita referências e ordem de soltura nos ensaios. Restrição excessiva pode elevar tensões residuais e favorecer trincas em materiais suscetíveis, conforme a orientação do TWI sobre dispositivos .
Uma pré-deformação pode compensar um desvio repetível. Registre o deslocamento inicial e a geometria final livre em conjuntos que representem tamanho e rigidez reais. Um pequeno corpo de prova não define sozinho a compensação de um painel largo. Verifique também o efeito sobre ajuste da junta, acabamento e acesso de montagem.
4. Controle o calor e a sequência dos cordões
Use um procedimento capaz de obter a fusão e a penetração especificadas com deposição e avanço controlados. Reduzir apenas a corrente pode levar a avanço lento ou falta de fusão. Mantenha banho e cordão na janela validada. Respeite pré-aquecimento e temperatura entre passes específicos do material; buscar o menor aporte térmico possível pode contrariar exigências metalúrgicas.
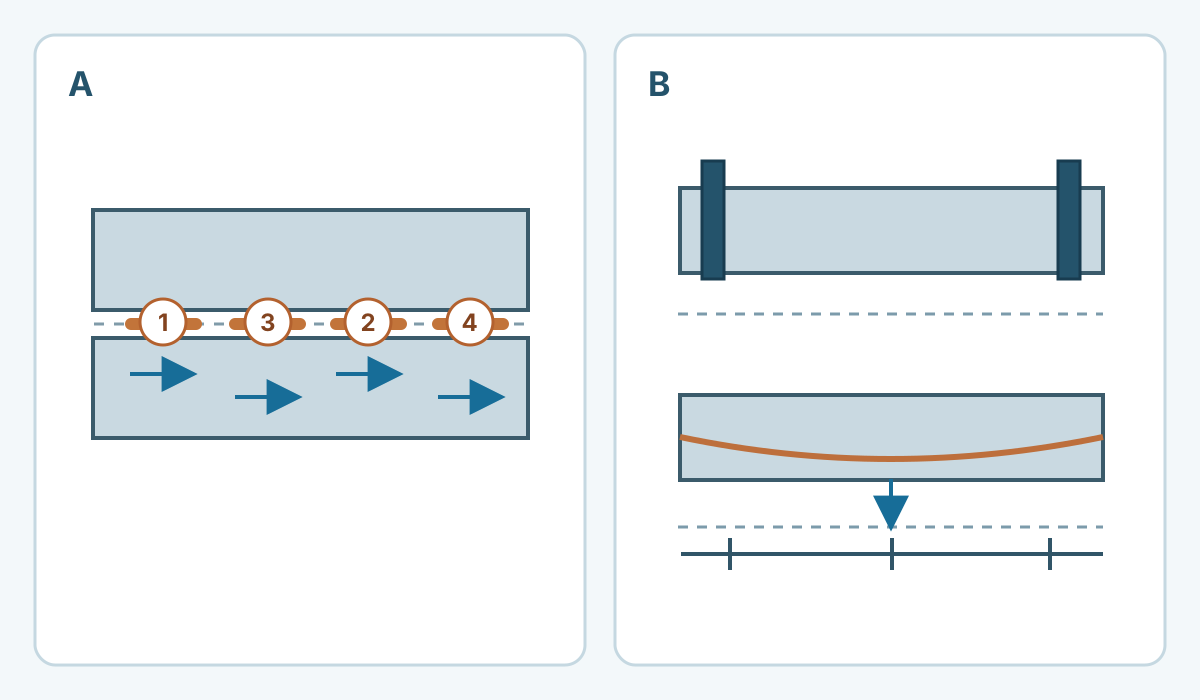
Em juntas longas, ensaie cordões curtos distribuídos pelo conjunto. No passo a ré, cada trecho segue o sentido oposto ao avanço geral. Na sequência salteada, os trechos separados são executados em ordem planejada; complete os intervalos quando a costura precisar ser contínua. Alterne soldas necessárias em lados opostos quando houver acesso. As técnicas de fabricação do TWI fundamentam essa abordagem. Inclua aberturas de arco, terminações e emendas na avaliação de qualidade.
Um cobre-junta ou bloco dissipador de calor compatível pode apoiar o banho e retirar calor. Contato, limpeza e alteração de penetração precisam ser ensaiados, impedindo incorporação do material de apoio à solda. A orientação da Miller para chapa fina aborda ajuste e apoio. Evite acrescentar água, ar comprimido ou pano molhado a um processo já estabelecido sem validação.
Registre velocidade, tensão, corrente ou energia indicada pelo equipamento, comprimento soldado e temperaturas. Energia do arco e aporte térmico líquido têm definições diferentes; adote o método exigido pelo procedimento e adequado à forma de onda. A corrente média exibida ou o ajuste de pulso isolado não permite classificar dois processos. Para inox austenítico, consulte a explicação da AWS e os requisitos do grau.
O TWI detalha as definições de energia e a medição dos parâmetros .
5. Valide a primeira peça com registros comparáveis
Use uma montagem representativa do material, preparação, comprimento de junta e apoios da produção. Combine critérios dimensionais e de qualidade antes do ensaio. Altere uma variável controlável por vez dentro do permitido, mantendo as demais condições. Várias peças consecutivas aprovadas ajudam a demonstrar repetibilidade.
A aprovação dimensional, isoladamente, não comprova a integridade da solda. Verifique fusão, penetração e os ensaios de estanqueidade ou mecânicos exigidos pela especificação.
| Etapa | Registro | Decisão |
|---|---|---|
| Antes do ponteamento | Grau, espessura, forma inicial, abertura e referências | Corrigir erros de entrada ou ajuste |
| Após o ponteamento | Abertura, alinhamento, pontos e grampos | Confirmar montagem inicial estável |
| Soldada e resfriada no dispositivo | Condição térmica, forma e inspeção de solda | Verificar conformidade e condição de liberação |
| Depois de liberar | Dimensões nas mesmas referências e apoios definidos | Aceitar, ajustar o ensaio ou reter para análise |
Role a tabela para ver todas as colunas →
Em uma bandeja com quatro cantos soldados, identifique os cantos e meça ângulos das flanges e diagonais antes do ponteamento. Compare uma sequência aprovada que alterne cantos afastados com o processo de referência, preservando exigências dos cordões e dispositivo. Repita medições sob as mesmas condições de resfriamento e soltura. Trata-se de um plano de ensaio, sem resultados alegados ou ordem ótima universal. Se a aceitação dimensional ocorrer após esmerilhamento ou outra etapa, confira também esse estado.
6. Investigue desvios antes de liberar a série
Se a abertura fechar durante o ponteamento, revise folga inicial, sequência e apoio. Se o desvio aparecer principalmente ao soltar, avalie restrição e movimento residual. Se as peças piorarem ao longo do lote, confira aquecimento do dispositivo, contato, parâmetros reais e variação do material. Fotos e medidas nos mesmos pontos ajudam a separar tendência sistemática de dispersão.
Retenha peças fora da tolerância. Desempeno mecânico ou térmico exige método de reparo controlado, limites adequados ao material e nova inspeção. O TWI alerta para alterações metalúrgicas e contração excessiva na correção térmica . Evite improvisar aquecimento localizado ou resfriamento brusco em chapas finas, revestidas, de alta resistência ou inoxidáveis.
Libere a produção com mapa de soldas, EPS, plano de pontos e grampos, controle térmico, resfriamento, soltura, inspeção e critérios de revalidação. Controle fumos, superfícies quentes, bordas e forças armazenadas no dispositivo. Veja as precauções de soldagem de galvanizado . A orientação do HSE se refere ao Reino Unido; cumpra as exigências locais de segurança do trabalho.